Transformer une feuille PET transparente en composants maîtrisés

Guide de fabrication de feuille PET : découpe, impression et thermoformage

La fabrication de feuille PET transforme une feuille plate ou en rouleau en découpes, composants imprimés, pièces pliantes, barquettes, blisters et protections transparentes. Une route fiable commence par l'identification de la construction PET exacte, puis coordonne découpe, impression, historique thermique, formage, détourage, inspection et protection de surface autour de la pièce finie.

Feuille PET transparente transformée en composant fabriqué
MatériauFeuille PET, l'APET étant la principale forme transparente à thermoformer
Procédés principauxConvertir, découper, imprimer, former, détourer et inspecter
Priorités qualitéTransparence, repérage, répartition de paroi et bords propres

Logique du projet

Adaptez le processus au produit.

01

Spécifier la construction PET avant de choisir le procédé

PET désigne une famille de polymères, pas une spécification complète. Le PET amorphe transparent, APET, est courant lorsque transparence et thermoformabilité comptent. Le PETG est modifié au glycol et réagit différemment au formage et à l'assemblage. Le RPET contient du recyclé et peut exiger des contrôles supplémentaires d'aspect et de lot. Les structures multicouches ajoutent parfois des fonctions de scellage ou de formage. Le plan doit indiquer la qualité ou référence approuvée, le format rouleau/feuille, l'épaisseur nominale, la face traitée ou imprimable, le film protecteur, la face cosmétique et la route de formage. Toute exigence chimique, alimentaire, recyclée, feu, antistatique ou réglementaire doit être liée aux documents de la qualité et à l'application finale ; elle ne découle pas du mot PET.

02

Construire la séquence d'opérations autour du composant fini

La route commence par l'approbation du matériau et de la face visible, transforme rouleau ou grande feuille en flans, ajoute les détails à plat dans le bon ordre, forme la géométrie 3D si nécessaire, détoure ou perce les interfaces puis inspecte et protège la pièce. La séquence varie selon le produit. Une boîte pliante peut être imprimée et découpée à plat avant rainage et pliage. Une barquette transparente est généralement formée puis détourée sur un repère de collerette. Une pièce imprimée puis formée exige une étude de repérage puisque le graphisme se déplace et s'étire. Le plan doit donc identifier les repères à plat et finaux, sans traiter impression, formage et détourage comme des travaux isolés.

03

Adapter découpe et flans à l'épaisseur, la géométrie et l'état du bord

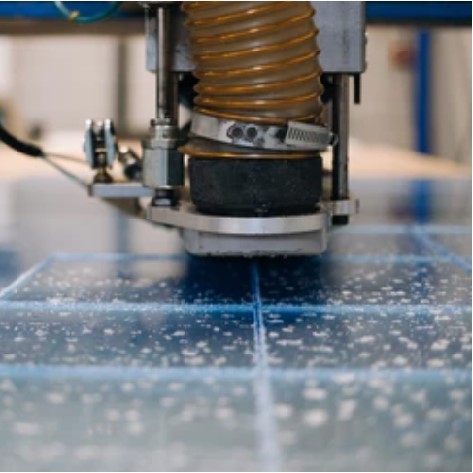
Refente et mise en feuilles créent le flan initial. Poinçonnage ou découpe peuvent ajouter contours, fenêtres, languettes et rainures sur une feuille fine adaptée ; sciage et fraisage conviennent aux panneaux plus épais, profils et détourages répétables. L'état de l'outil, le support et la pénétration complète comptent, car une coupe partielle ou déchirée laisse des entailles susceptibles de s'étendre au pliage, formage ou à la manipulation. Outils affûtés, support stable et évacuation des copeaux protègent la face transparente. Bord fondu, copeau étalé, entaille rugueuse ou décoloration sont des preuves du procédé : revoir géométrie et affûtage, avance, support et chaleur plutôt que d'accepter le défaut et d'ajouter une finition indéfinie.

04

Planifier CNC et perçage selon chaleur, copeaux et contraintes d'assemblage

Le fraisage CNC produit profils, rainures, poches et détourages lorsque le bridage soutient la feuille et que la trajectoire maîtrise entrée, sortie et petits détails non soutenus. Les copeaux sont évacués sans rayer la face cosmétique. Les trous doivent être lisses et sans arrachement en sortie ; les trous profonds peuvent nécessiter une évacuation périodique et un refroidissement approuvé. Les fluides pour métaux ne sont pas présumés compatibles avec le PET. Position du trou, matière périphérique, tête de fixation, jeu et mouvement thermique sont étudiés ensemble, sans tirer une feuille mal alignée avec les vis. Angles de foret ou distances publiées ne valent que si matériau et conditions correspondent ; le plan doit utiliser une règle vérifiée pour la feuille précise.

05

Traiter le laser PET comme une route qualifiée, non par défaut

Le laser peut réaliser des profils complexes, mais l'aptitude du PET concerne sécurité et qualité de bord. Le guide Marpet de Brett Martin avertit que la découpe de ses feuilles aPET et PETg produit des gaz nocifs, exige une extraction efficace et peut laisser rugosité ou décoloration. ONE PLASTIC possède une capacité générale de découpe laser des plastiques, mais un projet PET ne doit l'utiliser qu'après examen de la feuille, épaisseur, machine, extraction, standard de bord et état final. Si ces conditions ne sont pas confirmées, fraisage, découpe à l'emporte-pièce ou autre méthode mécanique restent l'alternative documentée. L'échantillon doit reproduire le matériau et le profil réels, pas seulement prouver que le laser traverse un petit coupon.

06

Qualifier l'impression comme système matériau–surface–encre

Le PET peut être sérigraphié ou imprimé numériquement si surface et encre sont compatibles. Il faut néanmoins identifier la face traitée ou couchée. Le Lumirror PA26 de Toray, par exemple, possède des faces distinctes pour scellage et réception d'impression, montrant que les deux faces d'une feuille transparente ne sont pas forcément équivalentes. Avant impression, définir face de lecture, orientation, couche blanche, repère de découpe ou pli et transformations suivantes. L'approbation se fait sur matière de production et contrôle couleur, opacité, adhérence, abrasion et repérage après l'opération aval. Une impression correcte à plat peut craquer, s'étirer ou se déplacer au rainage ou au formage ; une pièce imprimée-formée exige donc un essai représentatif.

07

Maîtriser le thermoformage PET par l'historique thermique et la géométrie

Le thermoformage chauffe une feuille bridée, la forme par vide, pression ou assistance mécanique, la refroidit puis enlève la chute. Les fabricants documentent le PET pour barquettes, contenants, blisters et calages, mais la fenêtre dépend de la construction. Pour l'APET transparent, chauffage uniforme et refroidissement rapide sont centraux : une chaleur excessive ou mal contrôlée favorise cristallisation et blanchiment, et un démoulage trop tôt déforme la pièce. Profondeur, rayons, dépouille, largeur de collerette, évents, bridage, espacement, repère de détourage et refroidissement forment un système. Les emboutis profonds, canaux étroits, parois visibles, graphismes et interfaces critiques nécessitent un essai de transparence, répartition de paroi, démoulage et ajustement final.

08

Maintenir assemblage, finition et nettoyage dans des limites vérifiées

L'APET peut être difficile à coller de façon fiable. Pour Marpet-a FS, Brett Martin conseille d'envisager ruban adhésif, fixation mécanique ou soudage et exige un test de compatibilité de l'adhésif. Cela ne prouve pas que toute route soit disponible ou adaptée à chaque projet PET ONE PLASTIC. Ruban, colle ou soudage doivent définir préparation, direction de charge, surface, polymérisation ou maintien et critère d'acceptation avant d'entrer dans la spécification. La finition doit éliminer bavures et entailles dangereuses, mais un bord optique poli comme l'acrylique ne doit pas être promis sans échantillon PET prouvant aspect et tenue. Les nettoyants doivent également être confirmés pour la feuille, surtout après usinage ou formage générant des contraintes.

09

Inspecter chaque opération selon sa fonction et lire les défauts comme des preuves

L'entrée confirme matériau, épaisseur, traitement, film et état. Après découpe, contrôler profil, entailles, chaleur et rayures ; après impression, orientation, adhérence, séchage, abrasion et repérage ; après formage, transparence, blanchiment, répartition de paroi, palmures, détail, marques et déformation à froid. Détourage et perçage finaux couvrent repères, collerette, trous et interfaces ; l'emballage couvre propreté, orientation et séparation. Zones blanches indiquent l'historique thermique, fissures près des trous des entailles ou montage forcé, encre décollée une incompatibilité surface-encre et coins minces une mauvaise répartition d'étirement. Les données Brett Martin, Toray et Klöckner Pentaplast ne remplacent jamais la fiche et l'essai de la feuille réelle.

Applications

Où ce parcours crée de la valeur.

01Barquettes et calages thermoformés
02Éléments de boîtes pliantes transparentes
03Panneaux et flans PET imprimés
04Éléments de blisters et coques
05Pièces d'emballage découpées
06Pièces transparentes de protection et d'exposition

Questions courantes

Détails que les acheteurs demandent avant une demande d'offre.

L'APET est-il identique au PETG ?+

Non. Ce sont deux polyesters, mais le PETG est modifié au glycol et peut réagir différemment au formage, à l'assemblage et à la fabrication. La qualité approuvée doit figurer au plan.

Une feuille PET peut-elle être fraisée CNC ?+

Oui si l'outil, le support, l'évacuation des copeaux et la maîtrise thermique sont qualifiés pour la feuille et la géométrie choisies.

Une feuille PET peut-elle être découpée au laser ?+

Certaines feuilles le permettent, mais ce n'est pas une route par défaut. Matière, fumées et extraction, décoloration du bord, épaisseur et état final exigent essai documenté et revue de sécurité.

Peut-on imprimer le PET avant thermoformage ?+

Cela peut être possible avec une feuille et une encre compatibles, mais adhérence, chaleur, étirement et repérage doivent être testés sur une pièce formée représentative.

L'APET doit-il toujours être préséché ?+

N'appliquez pas de règle universelle. Suivez le guide actuel de la construction choisie et son historique de stockage avant de décider le conditionnement.

Que doit contenir un plan de fabrication PET ?+

Indiquez matériau, épaisseur, faces visible et imprimée, orientation, repères à plat et finaux, géométries découpée et formée, interfaces, zones cosmétiques et priorités d'inspection.