Trasformare la lastra PET trasparente in componenti controllati

Guida alla fabbricazione di lastre PET: taglio, stampa e termoformatura

La fabbricazione di lastre PET trasforma poliestere piano o in rotolo in sagome tagliate, componenti stampati, parti pieghevoli, vassoi, blister e protezioni trasparenti. Un percorso affidabile parte dall'identificazione dell'esatta struttura PET e coordina taglio, stampa, storia termica, formatura, rifilatura, controllo e protezione superficiale attorno al pezzo finito.

Lastra PET trasparente trasformata in un componente fabbricato
MaterialeLastra PET, con APET come principale forma trasparente per formatura
Processi principaliConvertire, tagliare, stampare, formare, rifilare e controllare
Focus qualitàTrasparenza, registro, distribuzione parete e bordi puliti

Logica del progetto

Adattare il processo al prodotto.

01

Specificare la struttura PET prima di scegliere il processo

PET indica una famiglia di polimeri, non una specifica completa. Il PET amorfo trasparente, APET, è usato quando contano trasparenza e termoformabilità. Il PETG è modificato con glicole e si comporta diversamente in formatura e giunzione. Il RPET contiene riciclato e può richiedere controlli aggiuntivi di aspetto e uniformità lotto. Strutture multistrato possono aggiungere funzioni di saldatura o formatura. Il disegno deve indicare grado o riferimento approvato, rotolo o lastra, spessore nominale, faccia trattata o stampabile, film protettivo, lato estetico e percorso di formatura. Requisiti chimici, alimentari, di riciclato, fiamma, antistatici o normativi devono essere legati ai documenti del grado e all'applicazione finale; non si deducono dalla parola PET.

02

Costruire la sequenza operativa attorno al componente finito

Il percorso parte dall'approvazione di materiale e lato visibile, converte rotolo o lastra grande in sagome, aggiunge elementi piani nell'ordine corretto, forma la geometria 3D quando serve, rifila o fora le interfacce e quindi controlla e protegge il pezzo. La sequenza cambia con il prodotto. Una scatola pieghevole può essere stampata e fustellata piana prima di cordonatura e piega. Un vassoio trasparente viene normalmente formato e poi rifilato rispetto a un riferimento della flangia. Un pezzo stampato e formato richiede studio del registro perché la grafica si sposta e si allunga. Il disegno deve quindi identificare riferimenti piani e finiti, non trattare stampa, formatura e rifilatura come lavori scollegati.

03

Abbinare taglio e tranciatura a spessore, geometria e bordo

Taglio longitudinale e sezionatura creano la sagoma iniziale. Punzonatura o fustellatura aggiungono profili, finestre, linguette e cordonature su lastra sottile idonea; segatura e fresatura servono pannelli più spessi, profili e rifilature ripetibili. Stato utensile, supporto e penetrazione completa sono importanti perché un taglio parziale o strappato lascia intagli che crescono durante piega, formatura o movimentazione. Utensili affilati, supporto stabile e rimozione trucioli proteggono la faccia trasparente. Bordo fuso, truciolo spalmato, intaglio ruvido o scolorimento sono prove di processo: rivedere geometria e affilatura, avanzamento, supporto e calore invece di accettare il difetto e aggiungere una finitura indefinita.

04

Pianificare CNC e foratura considerando calore, trucioli e tensione di montaggio

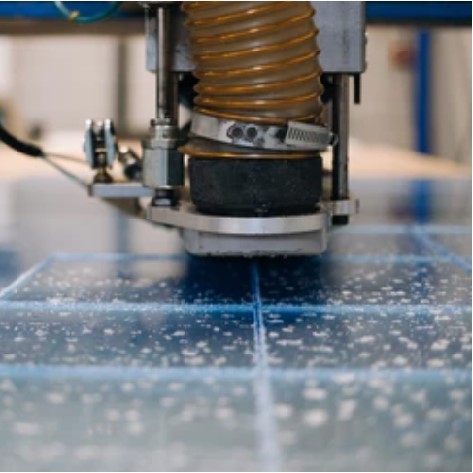
La fresatura CNC crea profili, scanalature, tasche e rifili quando il fissaggio sostiene la lastra e il percorso controlla ingresso, uscita e piccoli dettagli non supportati. I trucioli vanno rimossi senza trascinarli sulla faccia estetica. I fori devono essere lisci e senza danni in uscita; quelli profondi possono richiedere evacuazione periodica e raffreddamento approvato. I fluidi per metalli non vanno considerati automaticamente compatibili con PET. Posizione foro, materiale circostante, testa fissaggio, gioco e movimento termico si valutano insieme, senza tirare in posizione una lastra disallineata. Angoli punta o distanze del produttore valgono solo se materiale e condizioni corrispondono; il disegno deve usare una regola verificata per la lastra specifica.

05

Trattare il laser PET come percorso qualificato, non predefinito

Il laser può creare profili complessi, ma l'idoneità del PET riguarda sicurezza e qualità del bordo. La guida Marpet di Brett Martin avverte che il taglio di aPET e PETg produce gas nocivi, richiede aspirazione efficace e può lasciare rugosità o scolorimento. ONE PLASTIC dispone di capacità generale di taglio laser delle plastiche, ma un lavoro PET deve usarla solo dopo aver verificato lastra, spessore, attrezzatura, aspirazione, standard del bordo e condizione finale. Se queste condizioni non sono confermate, fresatura, fustellatura o altro metodo meccanico restano l'alternativa documentata. Il campione deve rappresentare materiale e profilo reali, non soltanto dimostrare che il laser attraversa un piccolo provino.

06

Qualificare la stampa come sistema di materiale, superficie e inchiostro

Il PET può essere serigrafato o stampato digitalmente se superficie e inchiostro sono compatibili. Va comunque identificato il lato trattato o rivestito. Lumirror PA26 di Toray, ad esempio, ha facce diverse per saldatura e ricezione della stampa, mostrando che i due lati di ogni lastra trasparente non sono equivalenti. Prima della stampa definire lato di visione, orientamento, strato bianco, riferimento di taglio o piega e lavorazioni successive. L'approvazione usa materiale di produzione e verifica colore, opacità, adesione, abrasione e registro dopo l'operazione seguente. Una stampa corretta in piano può creparsi, allungarsi o spostarsi dopo cordonatura o formatura; i pezzi stampati-formati richiedono quindi una prova rappresentativa.

07

Controllare la termoformatura PET tramite storia termica e geometria

La termoformatura riscalda una lastra bloccata, la forma con vuoto, pressione o assistenza meccanica, la raffredda e rimuove lo sfrido. I produttori documentano PET per vassoi, contenitori, blister e inserti, ma la finestra dipende dalla struttura. Per APET trasparente sono centrali riscaldamento uniforme e raffreddamento tempestivo: calore eccessivo o mal controllato favorisce cristallizzazione e sbiancamento, mentre estrazione prematura deforma il pezzo. Profondità, raggi, sformo, flangia, sfiati, serraggio, spaziatura, riferimento di rifilo e raffreddamento formano un sistema. Imbutiture profonde, canali stretti, pareti visibili, grafica e interfacce critiche richiedono una prova di trasparenza, distribuzione parete, sformo e accoppiamento finale.

08

Mantenere giunzione, finitura e pulizia entro limiti verificati

L'APET può essere difficile da incollare in modo affidabile. Per Marpet-a FS Brett Martin consiglia di valutare nastro, fissaggio meccanico o saldatura e richiede test di compatibilità dell'adesivo. Questo non dimostra che ogni percorso sia disponibile o adatto a ogni progetto PET ONE PLASTIC. Nastro, adesivo o saldatura devono definire preparazione, direzione del carico, area, cura o mantenimento e criterio di accettazione prima di entrare nella specifica. La finitura deve rimuovere bave e intagli pericolosi, ma non si deve promettere un bordo ottico lucidato come l'acrilico senza un campione PET che provi aspetto e durata. Anche i detergenti vanno confermati per la lastra, soprattutto dopo lavorazioni che introducono tensioni.

09

Controllare ogni operazione per funzione e leggere i difetti come prove

Il controllo in ingresso conferma materiale, spessore, trattamento, film e condizione. Dopo taglio verifica profilo, intagli, calore e graffi; dopo stampa orientamento, adesione, cura, abrasione e registro; dopo formatura trasparenza, sbiancamento, distribuzione parete, ponti, dettaglio, segni e deformazione a freddo. Rifilo e foratura finali coprono riferimenti, flangia, fori e interfacce; l'imballo copre pulizia, orientamento e separazione. Zone bianche indicano storia termica, crepe vicino ai fori intagli o montaggio forzato, inchiostro sollevato incompatibilità superficie-inchiostro e angoli sottili distribuzione dell'allungamento. I dati Brett Martin, Toray e Klöckner Pentaplast non sostituiscono mai scheda e prova della lastra reale.

Applicazioni

Dove questo percorso crea valore.

01Vassoi e inserti termoformati
02Componenti di scatole pieghevoli trasparenti
03Pannelli e sagome PET stampati
04Componenti blister e conchiglia
05Parti di imballaggio fustellate
06Parti trasparenti di protezione ed esposizione

Domande comuni

Dettagli che gli acquirenti chiedono prima di una richiesta di offerta.

APET e PETG sono la stessa cosa?+

No. Entrambi sono poliesteri, ma PETG è modificato con glicole e può comportarsi diversamente in formatura, giunzione e fabbricazione. Il grado approvato deve figurare sul disegno.

La lastra PET può essere fresata CNC?+

La lastra PET può essere fresata quando utensile, supporto, rimozione trucioli e controllo termico sono qualificati per lastra e geometria selezionate.

La lastra PET può essere tagliata al laser?+

Alcune lastre possono essere tagliate al laser, ma non è un percorso predefinito. Materiale, gas e aspirazione, scolorimento del bordo, spessore e condizione finale richiedono prova documentata e revisione di sicurezza.

Il PET può essere stampato prima della termoformatura?+

Può essere possibile con lastra e inchiostro compatibili, ma adesione, calore, allungamento e registro devono essere testati su un pezzo formato rappresentativo.

L'APET richiede sempre pre-essiccazione?+

Non applicare una regola universale. Seguire la guida attuale della struttura scelta e considerare la storia di stoccaggio prima di decidere il condizionamento.

Cosa deve contenere un disegno di fabbricazione PET?+

Indicare materiale, spessore, facce visibile e di stampa, orientamento, riferimenti piani e finali, geometrie tagliata e formata, interfacce, zone estetiche e priorità di controllo.