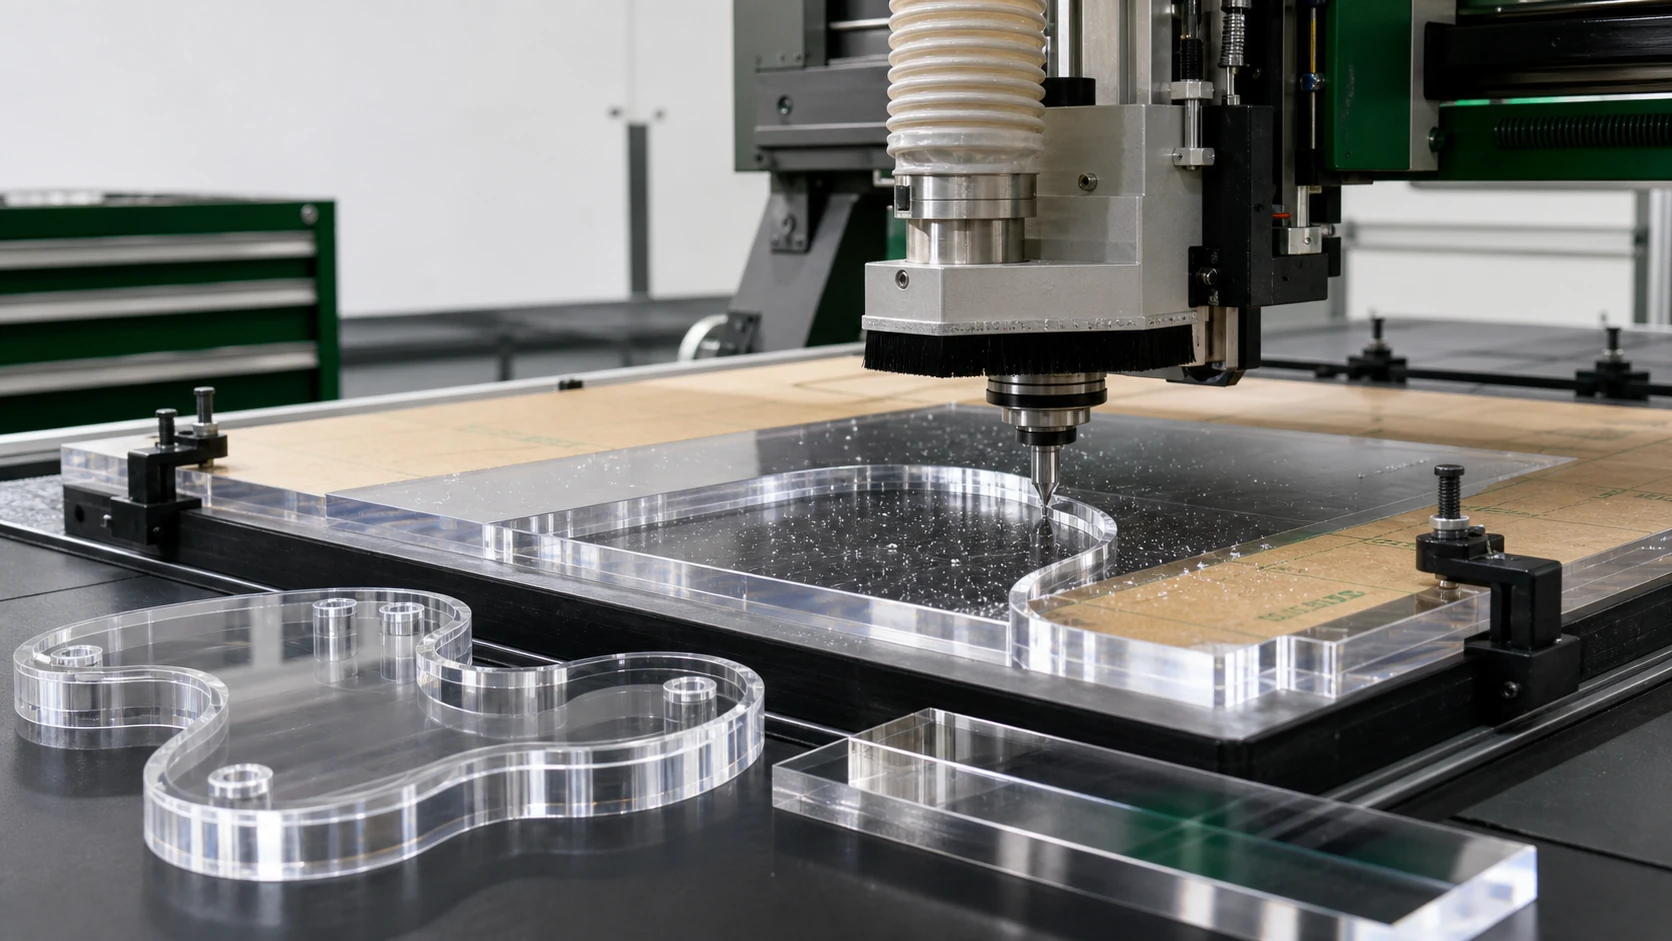
Transformer la plaque PMMA en composants finis

Guide de fabrication sur mesure de plaques acryliques

La fabrication de plaques acryliques transforme une plaque plane de PMMA en capots transparents, panneaux d'exposition, boîtiers, enseignes, boîtes et autres composants fonctionnels. Le résultat dépend de bien plus que la machine de découpe : la qualité de la plaque, les surfaces visibles, la conception des trous et des angles, l'ordre de formage, la préparation des joints, la finition des chants, les contraintes résiduelles et la protection pendant la manutention influencent tous la pièce finie.

Découpe d'une plaque acrylique pour fabriquer un composant
MatérielPlaque acrylique / PMMA
Procédés principauxDécoupe, CNC, perçage, formage, collage et polissage
Priorités qualitéTransparence, finition des chants, ajustement et maîtrise des contraintes

Logique du projet

Adaptez le processus au produit.

01

Commencer par le comportement du matériau et les surfaces visibles

Le PMMA est couramment appelé acrylique ou verre acrylique, mais une plaque acrylique n'est pas une matière de départ uniforme. Les versions transparentes, colorées, coulées et extrudées peuvent réagir différemment à l'usinage, au formage et au collage. Le plan doit donc préciser la plaque choisie et identifier les faces et chants qui resteront visibles. Un chant poli d'exposition, un chant de montage caché et un chant préparé pour le collage ne suivent pas le même parcours. Le film protecteur reste généralement en place pendant les opérations compatibles de découpe et d'usinage, tandis que le formage peut imposer son retrait avant chauffage. Cette décision doit suivre les recommandations du fabricant. Des surfaces propres, des montages non marquants et la séparation des pièces constituent des contrôles essentiels, car un défaut mineur sur un plastique opaque devient immédiatement visible sur un composant acrylique transparent.

02

Choisir la méthode de découpe selon la géométrie et le chant requis

Le sciage, le fraisage CNC et la découpe laser peuvent tous séparer une plaque acrylique, mais ils produisent des chants différents et conviennent à des géométries distinctes. Le sciage est efficace pour débiter les plaques et obtenir des panneaux droits lorsque la plaque est entièrement soutenue et que la lame, l'avance et la chaleur sont maîtrisées. Le fraisage CNC convient aux profils répétables, poches, rainures et détails internes et permet de contrôler les points d'entrée, les zones de maintien et les surépaisseurs de finition. Le laser peut créer des profils bidimensionnels détaillés et un chant brillant sur un acrylique adapté, mais le résultat dépend de la qualité, de l'épaisseur, de la couleur, de la focalisation et de l'avance. Un chant rugueux, fondu, terne ou fortement strié indique que le procédé doit être ajusté. Le polissage ne doit pas servir automatiquement à masquer une découpe instable.

03

Planifier le fraisage CNC autour du maintien, de la chaleur et de l'évacuation des copeaux

Une fraiseuse CNC peut produire des profils, découpes, poches, alésages et gravures précis, mais l'acrylique nécessite un procédé conçu pour le plastique, non copié de l'usinage du métal. Un excès de chaleur peut ramollir la coupe et redéposer de la matière ; un maintien instable peut créer vibrations, éclats ou écarts dimensionnels ; les copeaux piégés peuvent rayer la surface visible. Le parcours doit tenir compte de l'entrée et de la sortie de l'outil, du soutien des ponts étroits et petits îlots ainsi que des chants qui seront ensuite polis ou collés. Le plan doit identifier les chants de référence et interfaces critiques afin que le contrôle corresponde à la fonction d'assemblage. Vitesses et avances ne sont pas universelles : elles dépendent de la qualité, de l'épaisseur, de la géométrie de l'outil, de la broche, du montage et de la profondeur de coupe, et doivent être vérifiées sur un matériau représentatif.

04

Concevoir trous, découpes et angles pour maîtriser les contraintes

Les trous et angles intérieurs méritent la même attention que le contour extérieur. Un trou proche d'un chant, un angle intérieur vif, un pont étroit sans soutien ou l'alignement forcé d'une fixation peuvent concentrer les contraintes. Le PMMA peut conserver des contraintes résiduelles issues de l'usinage, du formage ou de l'assemblage ; leur effet peut rester caché jusqu'à la mise en charge ou au contact d'un nettoyant, adhésif ou autre produit chimique incompatible. Lorsque la conception le permet, prévoyez des rayons, une distance suffisante au chant et évitez d'utiliser les fixations pour tirer en place une pièce mal alignée. Soutenez la plaque sur une base ferme et propre pendant le perçage et définissez explicitement tout fraisage, lamage ou filetage. De fines fissures ou une zone blanchie doivent déclencher une analyse conjointe de la géométrie, de la qualité d'usinage, de la charge d'assemblage et de la compatibilité chimique.

05

Ordonner chauffage et formage après avoir compris la géométrie à plat

Une plaque acrylique peut être pliée en ligne ou thermoformée en capots courbes, protections et composants en volume. Le moule, gabarit ou dispositif de pliage doit être prêt avant le chauffage, et la pièce doit refroidir dans la forme prévue avant d'être évaluée. La chaleur peut modifier la position des trous, des graphismes imprimés, la géométrie des découpes et l'alignement des chants ; l'ordre des opérations doit donc être décidé lors de la revue de conception. Un détail qui traverse un pli peut se déformer s'il est réalisé au mauvais moment. Les surfaces de formage et outils de manutention doivent également protéger la face esthétique. Un essai représentatif est particulièrement utile pour les géométries serrées, les courbes visibles et les pièces devant s'accoupler à un autre composant. Contrôlez le profil refroidi, la référence de détourage et l'interface réelle, plutôt que la pièce encore chaude.

06

Traiter le collage comme un joint conçu, non comme un choix tardif d'adhésif

Les boîtes, protections, boîtiers et ensembles d'exposition en acrylique transparent utilisent souvent des joints collés, des fixations mécaniques ou les deux. La méthode d'assemblage doit être choisie avec le chemin de charge, la préparation des chants, le nettoyage et l'apparence acceptable de la ligne de collage. Les surfaces exigent un ajustement et un alignement maîtrisés ; une mauvaise préparation peut laisser jeux, bulles, contamination ou excès visible d'adhésif. L'adhésif doit être compatible avec la qualité d'acrylique et l'environnement d'utilisation, et la manutention doit permettre un durcissement suffisant avant chargement. Une indication comme « joint invisible » n'est pas un critère mesurable. Définissez plutôt le côté observé, l'éclairage ou l'échantillon de référence, la variation visuelle admise et les éléments qui contrôlent l'alignement. Une boîte d'exposition esthétique et un boîtier technique caché peuvent raisonnablement utiliser des critères différents.

07

Spécifier la finition des chants uniquement lorsqu'elle apporte une valeur

Un chant acrylique découpé peut rester usiné, être ébavuré, poncé, poli ou préparé spécifiquement pour le collage. La bonne finition dépend du fait que l'utilisateur voie ou touche le chant, qu'il transmette la lumière, s'insère dans un cadre ou fasse partie d'un joint. Ponçage et polissage peuvent créer un brillant élevé, mais chaque étape ajoute de la manutention et doit préserver les surfaces et dimensions voisines. Un plan indiquant simplement « polir tous les chants » peut créer un travail inutile sans identifier les chants réellement importants. Marquez les chants esthétiques, fournissez une référence visuelle lorsque l'apparence est critique et séparez les chants à coller des exigences de polissage purement décoratif.

08

Intégrer le contrôle qualité à chaque opération

La qualité de l'acrylique est plus facile à maîtriser lorsque le contrôle suit le procédé au lieu d'attendre l'emballage. Avant fabrication, vérifiez l'identité de la plaque, la couleur, la finition, le film et le repérage de la face visible. Après découpe ou fraisage, contrôlez profil, découpes, état des chants et protection de surface. Après perçage, vérifiez position, ébavurage et dommages autour des trous. Après formage, contrôlez la forme refroidie, la référence de détourage, les marques et interfaces d'accouplement. Après collage ou assemblage, examinez alignement, propreté, aspect du joint et dommages de manutention. La méthode doit suivre la fonction : les faces optiques exigent un éclairage et des critères d'observation contrôlés, les interfaces des contrôles dimensionnels ou d'ajustement, et les pièces formées parfois un gabarit ou une référence de profil. La mention générale « contrôle visuel réussi » ne prouve pas que la pièce s'ajustera ou fonctionnera.

09

Lire les défauts courants comme des indices du procédé

Les rayures indiquent généralement un film endommagé, des montages sales, des copeaux piégés ou une séparation insuffisante. Des chants fondus ou rugueux suggèrent une inadéquation entre méthode de découpe, outil, soutien, avance et chaleur. Les fissures autour des trous et angles peuvent signaler une concentration de contraintes, un mauvais état du chant ou un assemblage forcé. Un voile blanc ou de fines craquelures après nettoyage peuvent révéler une interaction entre contraintes résiduelles, charge de fixation et exposition chimique plutôt qu'un problème de polissage. Des pièces formées qui ne s'ajustent pas renvoient souvent à une mauvaise référence de détourage, condition de refroidissement ou interface. Une variation visible du joint peut venir de la géométrie, préparation, alignement ou manipulation pendant le durcissement. Considérer chaque symptôme comme un indice aide à corriger le procédé au lieu d'ajouter une retouche esthétique finale.

10

Utiliser les instructions du fabricant avec une limite d'application explicite

La base technique de ce guide comprend les instructions Röhm / PLEXIGLAS relatives à la découpe, l'usinage, le perçage, le pliage et formage, le collage, le ponçage et polissage. Ces sources primaires conviennent pour comprendre les principes de transformation du PMMA, la protection de surface et les signes de défaut. Elles ne remplacent ni la fiche technique de la qualité exacte de plaque ni un essai de production sur l'équipement choisi. Les paramètres publiés ne doivent être utilisés que si le matériau, l'épaisseur et les conditions du procédé correspondent au travail. Lorsque cette limite est incertaine, l'approche responsable consiste à définir un essai représentatif, consigner le résultat et approuver la pièce selon ses exigences fonctionnelles et esthétiques réelles.

Applications

Où ce parcours crée de la valeur.

01Capots transparents pour équipements
02Panneaux de présentoirs de vente
03Boîtes et vitrines acryliques
04Faces d'enseignes et panneaux d'information
05Fenêtres d'observation de machines
06Assemblages acryliques collés

Questions courantes

Détails que les acheteurs demandent avant une demande d'offre.

Peut-on fraiser une plaque acrylique sur CNC ?+

Oui. L'acrylique peut être fraisé pour réaliser profils, découpes, poches et autres détails lorsque l'outil, le maintien, la maîtrise thermique et l'évacuation des copeaux sont prévus pour la plaque et la géométrie choisies.

Peut-on découper une plaque acrylique au laser ?+

Une plaque acrylique adaptée peut être découpée au laser pour obtenir des profils détaillés. L'aspect du chant dépend de la qualité, de l'épaisseur, de la couleur et des conditions du procédé ; les pièces visibles doivent donc être vérifiées avec un échantillon représentatif.

Le film protecteur doit-il rester pendant la fabrication de l'acrylique ?+

Il reste généralement pendant les opérations compatibles de découpe, fraisage et perçage. Le formage ou certaines étapes de collage peuvent imposer son retrait ; suivez les instructions de la plaque et du procédé choisis.

Peut-on plier ou thermoformer une plaque acrylique ?+

Oui. Les moules ou gabarits de pliage, l'ordre de chauffage, la protection de surface, le refroidissement et le détourage ultérieur doivent être planifiés pour la pièce concernée.

Pourquoi l'acrylique se fissure-t-il autour des trous percés ?+

Les causes possibles comprennent la proximité du chant, des dommages d'usinage, une géométrie vive, des contraintes résiduelles, un alignement forcé des fixations ou une exposition chimique. L'ensemble du parcours matériau-procédé-assemblage doit être examiné.

Qu'est-ce qui provoque un voile blanc ou des craquelures dans l'acrylique ?+

De fines craquelures peuvent résulter de l'interaction de contraintes résiduelles ou d'assemblage avec un nettoyant, adhésif ou autre produit chimique incompatible. Elles ne doivent pas être traitées uniquement comme un défaut de polissage.

Comment spécifier un chant acrylique poli ?+

Identifiez les chants visibles, distinguez le polissage esthétique de l'ébavurage ou de la préparation au collage et utilisez un échantillon ou une référence visuelle convenus lorsque l'apparence est critique.