Przekształcanie przezroczystej płyty PET w kontrolowane komponenty

Przewodnik obróbki płyt PET: cięcie, druk i termoformowanie

Obróbka płyty PET przekształca płaski lub rolowany poliester w wycięte formatki, elementy drukowane i składane, tacki, blistry oraz przezroczyste osłony. Niezawodna trasa zaczyna się od identyfikacji dokładnej konstrukcji PET, a następnie łączy cięcie, druk, historię cieplną, formowanie, przycinanie, kontrolę i ochronę powierzchni wokół gotowej części.

Przezroczysta płyta PET przetwarzana w gotowy komponent
MateriałPłyta PET, z APET jako główną przezroczystą odmianą do formowania
Główne procesyKonwersja, cięcie, druk, formowanie, przycinanie i kontrola
Priorytety jakościPrzejrzystość, pasowanie druku, rozkład ścianki i czyste krawędzie

Logika projektu

Dopasuj proces do produktu.

01

Określ konstrukcję PET przed wyborem procesu

PET oznacza rodzinę polimerów, a nie pełną specyfikację. Przezroczysty amorficzny PET, APET, stosuje się tam, gdzie ważne są przejrzystość i termoformowalność. PETG jest modyfikowany glikolem i inaczej zachowuje się przy formowaniu oraz łączeniu. RPET zawiera recyklat i może wymagać dodatkowej kontroli wyglądu oraz partii. Konstrukcje wielowarstwowe mogą dodawać funkcje zgrzewania lub formowania. Rysunek powinien podawać gatunek lub zatwierdzone odniesienie, rolę lub płytę, nominalną grubość, stronę poddaną obróbce lub drukowalną, folię ochronną, stronę kosmetyczną i trasę formowania. Wymagania chemiczne, żywnościowe, dotyczące recyklatu, ognia, antystatyki lub przepisów muszą być powiązane z dokumentacją gatunku i końcowym zastosowaniem; nie wynikają ze słowa PET.

02

Buduj kolejność operacji wokół gotowego komponentu

Praktyczna trasa zaczyna się od zatwierdzenia materiału i strony widocznej, dzieli rolę lub dużą płytę na formatki, dodaje płaskie cechy we właściwej kolejności, formuje geometrię 3D, jeśli jest potrzebna, przycina lub wierci interfejsy, a następnie kontroluje i zabezpiecza część. Kolejność zależy od produktu. Pudełko składane można drukować i wykrawać na płasko przed bigowaniem i złożeniem. Przezroczysta tacka jest zwykle najpierw formowana, potem przycinana do bazy kołnierza. Element drukowany i formowany wymaga analizy pasowania, ponieważ grafika przesuwa się i rozciąga. Rysunek powinien więc identyfikować bazy płaskie i końcowe, zamiast traktować druk, formowanie i przycinanie jako niezależne zadania.

03

Dopasuj cięcie i wykrawanie do grubości, geometrii i krawędzi

Cięcie wzdłużne i arkuszowanie tworzą formatkę. Wykrawanie może dodawać kontury, okna, zakładki i linie zgięcia w odpowiedniej cienkiej płycie; piłowanie i frezowanie służą grubszym panelom, profilom i powtarzalnemu przycinaniu. Stan narzędzia, podparcie i pełne przejście są ważne, bo częściowe lub poszarpane cięcie zostawia karby rozwijające się przy składaniu, formowaniu lub obsłudze. Ostre narzędzia, stabilne podparcie i usuwanie wiórów chronią przezroczystą powierzchnię. Stopiona krawędź, rozmazany wiór, szorstki karb lub przebarwienie są dowodem procesu: należy poprawić geometrię i ostrość, posuw, podparcie i ciepło, zamiast akceptować wadę i dodawać nieokreślone wykończenie.

04

Planuj CNC i wiercenie pod kątem ciepła, wiórów i naprężeń montażowych

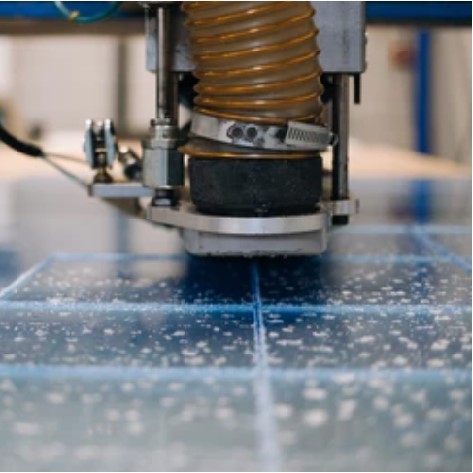
Frezowanie CNC wykonuje profile, rowki, kieszenie i przycięcia, gdy mocowanie podpiera płytę, a ścieżka kontroluje wejście, wyjście i małe niepodparte detale. Wióry usuwa się bez przeciągania po stronie kosmetycznej. Otwory powinny być gładkie, bez uszkodzeń wyjścia; głębokie mogą wymagać wycofywania wiórów i zatwierdzonego chłodzenia. Nie wolno zakładać zgodności płynów do metalu z PET. Położenie otworu, materiał wokół, łeb łącznika, luz montażowy i ruch cieplny ocenia się łącznie, bez dociągania źle ustawionej płyty śrubą. Kąty wiertła i odległości producenta obowiązują tylko przy zgodnym materiale i warunkach; rysunek powinien korzystać ze zweryfikowanej zasady dla konkretnej płyty.

05

Traktuj cięcie laserowe PET jako trasę kwalifikowaną, nie domyślną

Laser może tworzyć złożone profile, ale przydatność PET dotyczy bezpieczeństwa i jakości krawędzi. Przewodnik Marpet firmy Brett Martin ostrzega, że laserowe cięcie aPET i PETg wytwarza szkodliwe gazy, wymaga skutecznego odciągu i może pozostawić chropowatość lub przebarwienia. ONE PLASTIC ma ogólną możliwość laserowego cięcia tworzyw, lecz projekt PET powinien używać tej trasy dopiero po sprawdzeniu płyty, grubości, urządzenia, odciągu, standardu krawędzi i stanu po obróbce. Gdy warunki nie są potwierdzone, udokumentowaną alternatywą pozostaje frezowanie, wykrawanie lub inne cięcie mechaniczne. Próbka musi odwzorowywać materiał i profil produkcyjny, a nie tylko dowodzić przecięcia małego kuponu.

06

Kwalifikuj druk jako system materiału, powierzchni i farby

PET można drukować sitowo lub cyfrowo, gdy powierzchnia i farba są zgodne. Nadal trzeba wskazać stronę poddaną obróbce lub powlekaną. Folia Toray Lumirror PA26 ma na przykład różne strony do zgrzewania i przyjmowania druku, co pokazuje, że obie strony każdej przezroczystej płyty nie są równoważne. Przed drukiem określa się stronę oglądania, orientację, biały poddruk, bazę cięcia lub zgięcia i dalsze procesy. Zatwierdzenie na materiale produkcyjnym sprawdza kolor, krycie, przyczepność, ścieranie i pasowanie po kolejnej operacji. Druk poprawny na płasko może pękać, rozciągać się lub przesuwać po bigowaniu lub formowaniu, dlatego potrzebna jest reprezentatywna próba.

07

Kontroluj termoformowanie PET przez historię cieplną i geometrię

Termoformowanie nagrzewa zamocowaną płytę, kształtuje ją próżnią, ciśnieniem lub pomocą mechaniczną, chłodzi i usuwa naddatek. Producenci dokumentują PET do tacek, pojemników, blistrów i wkładek, ale okno zależy od konstrukcji. Dla przezroczystego APET kluczowe są równomierne nagrzewanie i terminowe chłodzenie: nadmierne lub niekontrolowane ciepło sprzyja krystalizacji i bieleniu, a zbyt wczesne uwolnienie odkształca część. Głębokość, promienie, pochylenie, szerokość kołnierza, odpowietrzenie, zacisk, rozstaw, baza przycięcia i chłodzenie tworzą system. Głębokie ciągi, wąskie kanały, widoczne ścianki, druk i krytyczne interfejsy wymagają próby przejrzystości, rozkładu ścianki, uwalniania i końcowego dopasowania.

08

Utrzymuj łączenie, wykończenie i czyszczenie w zweryfikowanych granicach

APET może być trudny do niezawodnego klejenia. Dla Marpet-a FS Brett Martin zaleca rozważenie taśmy, mocowania mechanicznego lub zgrzewania i wymaga testu zgodności kleju. Nie dowodzi to dostępności lub przydatności każdej metody dla każdego projektu PET ONE PLASTIC. Taśma, klej lub zgrzewanie powinny określić przygotowanie, kierunek obciążenia, powierzchnię, utwardzanie lub docisk i kryterium odbioru przed wejściem do specyfikacji. Wykończenie usuwa niebezpieczne zadziory i karby, ale nie wolno obiecywać optycznie polerowanej krawędzi jak w akrylu bez próbki PET potwierdzającej wygląd i trwałość. Środki czyszczące także trzeba potwierdzić dla płyty, zwłaszcza po obróbce wprowadzającej naprężenia.

09

Kontroluj każdą operację według funkcji i traktuj wady jako dowody

Kontrola wejściowa potwierdza materiał, grubość, obróbkę, folię i stan. Po cięciu sprawdza profil, karby, ciepło i rysy; po druku orientację, przyczepność, utwardzenie, ścieranie i pasowanie; po formowaniu przejrzystość, bielenie, rozkład ścianki, mostki, detal, ślady i odkształcenie po chłodzeniu. Końcowe przycinanie i wiercenie obejmują bazy, kołnierz, otwory i interfejsy; pakowanie czystość, orientację i separację. Białe strefy wskazują historię cieplną, pęknięcia przy otworach karby lub wymuszony montaż, odspojona farba niezgodność powierzchni i farby, a cienkie naroża rozkład rozciągania. Dane Brett Martin, Toray i Klöckner Pentaplast nie zastępują karty i próby rzeczywistej płyty.

Aplikacje

Gdzie ta trasa tworzy wartość.

01Tacki i wkładki termoformowane
02Elementy przezroczystych pudełek składanych
03Drukowane panele i formatki PET
04Elementy blistrów i opakowań muszlowych
05Wykrawane części opakowań
06Przezroczyste części ochronne i ekspozycyjne

Często zadawane pytania

Szczegóły, o które kupujący pytają przed zapytaniem ofertowym.

Czy APET to to samo co PETG?+

Nie. Oba są poliestrami, ale PETG jest modyfikowany glikolem i może inaczej zachowywać się przy formowaniu, łączeniu i obróbce. Zatwierdzony gatunek powinien widnieć na rysunku.

Czy płytę PET można frezować CNC?+

Płytę PET można frezować, gdy narzędzie, podparcie, usuwanie wiórów i kontrola ciepła są zakwalifikowane dla wybranej płyty i geometrii.

Czy płytę PET można ciąć laserem?+

Niektóre płyty można ciąć laserem, ale nie jest to trasa domyślna. Materiał, gazy i odciąg, przebarwienie krawędzi, grubość i stan końcowy wymagają udokumentowanej próby i oceny bezpieczeństwa.

Czy PET można drukować przed termoformowaniem?+

Może to być możliwe przy zgodnej płycie i farbie, ale przyczepność, ciepło, rozciąganie i pasowanie trzeba sprawdzić na reprezentatywnej części formowanej.

Czy APET zawsze wymaga suszenia wstępnego?+

Nie stosuj reguły uniwersalnej. Postępuj według aktualnego przewodnika wybranej konstrukcji i uwzględnij historię przechowywania przed decyzją o kondycjonowaniu.

Co powinien zawierać rysunek obróbki PET?+

Podaj materiał, grubość, strony widoczną i drukowaną, orientację, bazy płaskie i końcowe, geometrię ciętą i formowaną, interfejsy, strefy kosmetyczne i priorytety kontroli.