Conversión de lámina PET transparente en componentes controlados

Guía de fabricación de láminas PET: corte, impresión y termoformado

La fabricación de láminas PET convierte poliéster plano o en rollo en piezas cortadas, componentes impresos, elementos plegables, bandejas, blísteres y protectores transparentes. Una ruta fiable comienza identificando la construcción exacta del PET y coordina corte, impresión, historial térmico, formado, recorte, inspección y protección superficial alrededor de la pieza final.

Lámina PET transparente convertida en un componente fabricado
MaterialLámina PET, con APET como principal forma transparente para conformado
Procesos principalesConvertir, cortar, imprimir, formar, recortar e inspeccionar
Foco de calidadClaridad, registro, distribución de pared y bordes limpios

Lógica del proyecto

Hacer que el proceso se ajuste al producto.

01

Especifique la construcción del PET antes de elegir el proceso

PET designa una familia de polímeros, no una especificación completa. El PET amorfo transparente, APET, se utiliza cuando importan claridad y termoformabilidad. PETG está modificado con glicol y se comporta de otra manera al formar y unir. RPET incorpora material reciclado y puede exigir controles adicionales de apariencia y consistencia de lote. Las estructuras multicapa pueden aportar sellado o conformado ausentes en una lámina monocapa. El plano debe indicar grado o referencia aprobada, formato de rollo o lámina, espesor nominal, cara tratada o imprimible, película protectora, lado cosmético y ruta de conformado. Requisitos químicos, alimentarios, de contenido reciclado, llama, antiestáticos u otros deben vincularse a documentos del grado y a la aplicación final; no se deducen de la palabra PET.

02

Organice la secuencia de operaciones alrededor del componente final

La ruta empieza aprobando material y cara visible, convierte el rollo o la lámina grande en piezas manejables, añade detalles planos en el orden correcto, forma la geometría tridimensional cuando sea necesaria, recorta o taladra las interfaces y finalmente inspecciona y protege la pieza. La secuencia depende del producto. Una caja plegable puede imprimirse y troquelarse plana antes de hender y plegar. Una bandeja transparente suele formarse y después recortarse respecto a una referencia de ala. Una pieza formada impresa necesita estudiar el registro porque el gráfico se mueve y estira. Por eso el plano debe identificar referencias planas y finales en vez de tratar impresión, formado y recorte como trabajos aislados.

03

Adapte corte y troquelado al espesor, la geometría y el borde

El corte longitudinal y transversal crean la pieza inicial. El punzonado o troquelado añade contornos, ventanas, pestañas y hendidos en lámina fina adecuada; el serrado y fresado sirven para paneles más gruesos, perfiles y recortes repetibles. Estado de herramienta, apoyo y penetración completa son esenciales porque un corte parcial o desgarrado deja muescas que crecen al plegar, formar o manipular. Herramientas afiladas, apoyo estable y retirada de viruta protegen la cara transparente. Un borde fundido, viruta untada, muesca áspera o zona decolorada es evidencia del proceso: revise geometría y filo, avance, apoyo y calor en lugar de aceptar el defecto y añadir un acabado indefinido.

04

Planifique CNC y taladrado considerando calor, viruta y tensión de montaje

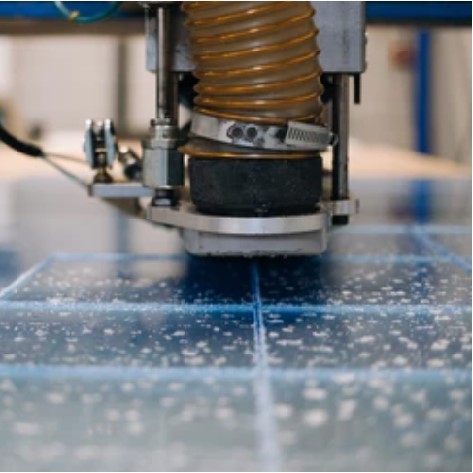
El fresado CNC produce perfiles, ranuras, cajeras y recortes cuando la sujeción sostiene la lámina y la trayectoria controla entrada, salida y detalles pequeños sin apoyo. La viruta debe retirarse sin arrastrarla por la cara cosmética. Los agujeros han de quedar lisos y sin daño de salida; los profundos pueden necesitar evacuación periódica y refrigeración autorizada. No debe suponerse que los fluidos para metal son compatibles con PET. Posición del agujero, material circundante, cabeza del fijador, holgura y movimiento térmico se revisan juntos; los tornillos no deben forzar una lámina desalineada. Ángulos de broca o distancias al borde del fabricante sólo valen si material y condiciones coinciden, de modo que el plano debe usar una regla verificada para la lámina concreta.

05

Trate el corte láser de PET como ruta cualificada, no predeterminada

El láser puede crear perfiles complejos, pero la idoneidad del PET implica seguridad y calidad de borde. La guía Marpet de Brett Martin advierte que cortar aPET y PETg genera gases nocivos, exige extracción eficaz y puede dejar rugosidad o decoloración. ONE PLASTIC dispone de corte láser general de plásticos, pero un trabajo PET sólo debe usarlo tras revisar lámina, espesor, equipo, extracción, borde y estado posterior. Si no se confirman esas condiciones, fresado, troquelado u otro método mecánico siguen siendo la alternativa documentada. La muestra debe representar material y perfil reales, no limitarse a demostrar que el láser atraviesa un cupón pequeño.

06

Cualifique la impresión como sistema de material, superficie y tinta

El PET puede imprimirse en serigrafía o digitalmente si superficie y tinta son compatibles. Aun así debe identificarse la cara tratada o recubierta. Lumirror PA26 de Toray, por ejemplo, tiene caras distintas para sellado y recepción de impresión, demostrando que no pueden asumirse equivalentes ambas caras de cualquier lámina transparente. Antes de imprimir defina lado de visión, orientación, capa blanca, referencia de corte o pliegue y conversiones posteriores. La aprobación usa material de producción y comprueba color, opacidad, adhesión, abrasión y registro después de la operación siguiente. Una impresión correcta en plano puede agrietarse, estirarse o desplazarse tras hendido o formado, por lo que las piezas impresas formadas necesitan una prueba representativa.

07

Controle el termoformado PET mediante historial térmico y geometría

El termoformado calienta una lámina sujeta, la conforma con vacío, presión o ayuda mecánica, la enfría y elimina el sobrante. Los fabricantes documentan PET para bandejas, envases, blísteres e insertos, pero la ventana de proceso depende de la construcción. En APET transparente son centrales calentamiento uniforme y enfriamiento oportuno: demasiado calor o un control deficiente favorecen cristalización y blanqueo; liberar antes de enfriar deforma la pieza. Profundidad, radios, desmoldeo, ancho de ala, ventilación, sujeción, separación, referencia de recorte y enfriamiento forman un sistema. Embuticiones profundas, canales estrechos, paredes visibles, impresión e interfaces críticas requieren una prueba de claridad, distribución de pared, desmoldeo y ajuste recortado.

08

Mantenga unión, acabado y limpieza dentro de límites verificados

El APET puede ser difícil de pegar de forma fiable. Para Marpet-a FS, Brett Martin propone cinta adhesiva, fijación mecánica o soldadura y exige probar la compatibilidad del adhesivo. Esto no demuestra que todas las rutas estén disponibles o sean adecuadas para todo proyecto PET de ONE PLASTIC. Cinta, adhesivo o soldadura deben definir preparación, dirección de carga, área de unión, curado o permanencia y aceptación antes de entrar en la especificación. El acabado elimina rebabas y muescas peligrosas, pero no debe prometerse un borde óptico pulido como el acrílico sin una muestra PET que pruebe apariencia y durabilidad. Los limpiadores también necesitan confirmación para la lámina elegida, sobre todo si el mecanizado o formado introdujo tensiones.

09

Inspeccione cada operación por su función y lea los defectos como evidencia

La recepción confirma material, espesor, tratamiento, protección y estado. Tras cortar se revisan perfil, muescas, daño térmico y rayas; tras imprimir, orientación, adhesión, curado, abrasión y registro; tras formar, claridad, blanqueo, distribución de pared, membranas, detalle, marcas y deformación en frío. Recorte y taladrado finales cubren referencias, ala, agujeros e interfaces; el embalaje cubre limpieza, orientación, separación y protección contra roce. Zonas blancas señalan historial térmico, grietas junto a agujeros muescas o montaje forzado, tinta levantada incompatibilidad superficie-tinta y esquinas finas distribución de estirado. La base técnica incluye Brett Martin, Toray y Klöckner Pentaplast, pero sus parámetros específicos nunca sustituyen la ficha y prueba de la lámina real.

Aplicaciones

Donde esta ruta crea valor.

01Bandejas e insertos termoformados
02Componentes de cajas plegables transparentes
03Paneles y piezas PET impresos
04Componentes de blíster y clamshell
05Piezas de embalaje troqueladas
06Piezas transparentes de protección y exposición

Preguntas comunes

Detalles que los compradores preguntan antes de una solicitud de cotización.

¿APET es lo mismo que PETG?+

No. Ambos son poliésteres, pero PETG está modificado con glicol y puede comportarse de manera diferente al formar, unir y fabricar. El grado aprobado debe figurar en el plano.

¿Puede fresarse una lámina PET por CNC?+

La lámina PET puede fresarse cuando herramienta, apoyo, evacuación de viruta y control térmico se cualifican para la lámina y geometría elegidas.

¿Puede cortarse una lámina PET con láser?+

Algunas láminas PET pueden cortarse con láser, pero no es una ruta predeterminada. Material, gases y extracción, decoloración del borde, espesor y estado posterior exigen prueba documentada y revisión de seguridad.

¿Puede imprimirse PET antes del termoformado?+

Puede ser posible con lámina y tinta compatibles, pero adhesión, calor, estiramiento y registro deben probarse en una pieza formada representativa.

¿El APET siempre necesita secado previo?+

No use una regla universal. Siga la guía vigente de la construcción elegida y considere su historial de almacenamiento antes de decidir el acondicionamiento.

¿Qué debe incluir un plano de fabricación PET?+

Indique material, espesor, cara visible y de impresión, orientación, referencias planas y finales, geometría cortada y formada, interfaces, zonas cosméticas y prioridades de inspección.