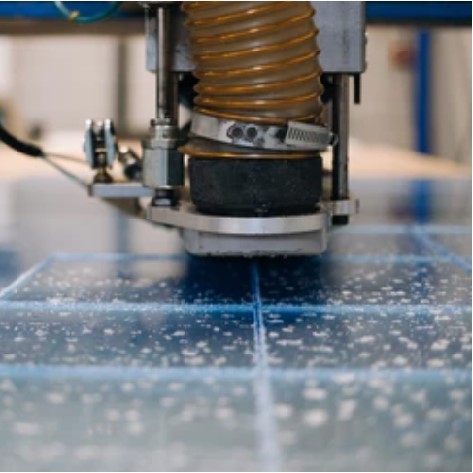
Conversão de chapa PET transparente em componentes controlados

Guia de fabricação de chapa PET: corte, impressão e termoformagem

A fabricação de chapa PET transforma poliéster plano ou em rolo em peças cortadas, componentes impressos, partes dobráveis, bandejas, blisters e proteções transparentes. Uma rota confiável começa pela identificação da construção exata do PET e coordena corte, impressão, histórico térmico, conformação, recorte, inspeção e proteção superficial em torno da peça final.

Chapa PET transparente convertida em componente fabricado
MaterialChapa PET, com APET como principal forma transparente para conformação
Processos principaisConverter, cortar, imprimir, formar, recortar e inspecionar
Foco da qualidadeTransparência, registro, distribuição de parede e bordas limpas

Lógica do projeto

Faça o processo se adequar ao produto.

01

Especifique a construção do PET antes de escolher o processo

PET identifica uma família de polímeros, não uma especificação completa. O PET amorfo transparente, APET, é usado quando transparência e termoformabilidade importam. O PETG é modificado com glicol e se comporta de forma diferente na conformação e união. O RPET contém reciclado e pode exigir controles adicionais de aparência e consistência do lote. Estruturas multicamadas podem acrescentar selagem ou conformação. O desenho deve identificar grau ou referência aprovada, formato em rolo ou chapa, espessura nominal, face tratada ou imprimível, filme protetor, lado cosmético e rota de conformação. Requisitos químicos, alimentares, de reciclado, chama, antiestáticos ou regulatórios devem estar vinculados a documentos do grau e à aplicação final; não podem ser inferidos da palavra PET.

02

Construa a sequência de operações em torno do componente final

A rota começa aprovando material e lado visível, converte rolo ou chapa grande em blanks, adiciona detalhes planos na ordem correta, forma a geometria tridimensional quando necessária, recorta ou fura interfaces e então inspeciona e protege a peça. A sequência muda conforme o produto. Uma caixa dobrável pode ser impressa e cortada plana antes de vincar e dobrar. Uma bandeja transparente costuma ser formada e depois recortada por um datum da aba. Uma peça impressa e formada precisa de estudo de registro porque a arte se move e estica. Portanto, o desenho deve identificar datums planos e finais, em vez de tratar impressão, conformação e recorte como trabalhos independentes.

03

Combine corte e blanking com espessura, geometria e condição da borda

Corte longitudinal e transversal criam o blank inicial. Puncionamento ou corte com faca podem adicionar contornos, janelas, abas e vincos em chapa fina adequada; serragem e fresagem atendem painéis mais grossos, perfis e recortes repetíveis. Condição da ferramenta, apoio e penetração completa são importantes porque um corte parcial ou rasgado deixa entalhes que crescem na dobra, conformação ou manuseio. Ferramenta afiada, apoio estável e remoção de cavacos protegem a face transparente. Borda fundida, cavaco borrado, entalhe áspero ou descoloração são evidências do processo: revise geometria e fio, avanço, apoio e calor, em vez de aceitar o defeito e adicionar acabamento indefinido.

04

Planeje CNC e furação considerando calor, cavacos e tensão de montagem

Fresagem CNC produz perfis, ranhuras, bolsões e recortes quando a fixação sustenta a chapa e o percurso controla entrada, saída e pequenos detalhes sem apoio. Cavacos devem ser retirados sem arrastar sobre a face cosmética. Furos precisam ser lisos e sem dano na saída; furos profundos podem exigir retirada de cavacos e refrigeração aprovada. Fluidos de usinagem metálica não devem ser presumidos compatíveis com PET. Posição do furo, material ao redor, cabeça do fixador, folga de montagem e movimento térmico são avaliados juntos, sem puxar uma chapa desalinhada com o fixador. Ângulos de broca e distâncias publicados só valem quando material e condições coincidem; o desenho deve usar regra verificada para a chapa específica.

05

Trate o corte a laser do PET como rota qualificada, não padrão

O laser pode criar perfis complexos, mas a adequação do PET envolve segurança e qualidade da borda. O guia Marpet da Brett Martin alerta que o corte de aPET e PETg gera gases nocivos, exige exaustão eficaz e pode deixar rugosidade ou descoloração. A ONE PLASTIC possui capacidade geral de corte a laser de plásticos, porém um projeto PET só deve usar essa rota após revisar chapa, espessura, equipamento, exaustão, padrão de borda e condição posterior. Quando isso não estiver confirmado, fresagem, corte com faca ou outro método mecânico continuam como alternativa documentada. A amostra deve representar material e perfil reais, não apenas provar que o laser atravessa um pequeno cupom.

06

Qualifique a impressão como sistema de material, superfície e tinta

O PET pode ser serigrafado ou impresso digitalmente quando superfície e tinta são compatíveis. Ainda assim deve-se identificar qual lado é tratado ou revestido. O Lumirror PA26 da Toray, por exemplo, possui faces distintas para selagem e recepção da impressão, mostrando que os dois lados de toda chapa transparente não são equivalentes. Antes de imprimir, defina lado de visualização, orientação, camada branca, datum de corte ou dobra e conversões posteriores. A aprovação usa material de produção e verifica cor, opacidade, adesão, abrasão e registro após a operação seguinte. Uma impressão correta plana pode rachar, esticar ou deslocar após vinco ou conformação; peças impressas e formadas precisam de teste representativo.

07

Controle a termoformagem do PET pelo histórico térmico e geometria

A termoformagem aquece uma chapa fixada, conforma por vácuo, pressão ou auxílio mecânico, resfria e remove a sobra. Fabricantes documentam PET para bandejas, recipientes, blisters e insertos, mas a janela depende da construção. No APET transparente, aquecimento uniforme e resfriamento oportuno são centrais: calor excessivo ou mal controlado promove cristalização e branqueamento; liberar cedo deforma a peça. Profundidade, raios, ângulo de saída, largura da aba, ventilação, área de fixação, espaçamento, datum de recorte e resfriamento formam um sistema. Embutimentos profundos, canais estreitos, paredes visíveis, impressão e interfaces críticas exigem teste de transparência, distribuição de parede, desmolde e encaixe final.

08

Mantenha união, acabamento e limpeza dentro de limites verificados

O APET pode ser difícil de colar com confiabilidade. Para Marpet-a FS, a Brett Martin recomenda considerar fita, fixação mecânica ou soldagem e exige testar a compatibilidade do adesivo. Isso não prova que todas as rotas estejam disponíveis ou sejam adequadas para todo projeto PET da ONE PLASTIC. Fita, adesivo ou solda devem definir preparação, direção de carga, área, cura ou permanência e critério de aceitação antes de entrar na especificação. O acabamento deve retirar rebarbas e entalhes perigosos, mas não se deve prometer borda óptica polida como acrílico sem amostra PET que comprove aparência e durabilidade. Produtos de limpeza também precisam ser confirmados para a chapa, especialmente após usinagem ou conformação com tensões.

09

Inspecione cada operação pela função e leia defeitos como evidência

A inspeção de entrada confirma material, espessura, tratamento, filme e condição. Após corte, verifica perfil, entalhes, calor e riscos; após impressão, orientação, adesão, cura, abrasão e registro; após conformação, transparência, branqueamento, distribuição de parede, teias, detalhe, marcas e distorção fria. Recorte e furação cobrem datums, aba, furos e interfaces; embalagem cobre limpeza, orientação e separação. Áreas brancas apontam histórico térmico, trincas junto a furos entalhes ou montagem forçada, tinta levantada incompatibilidade superfície-tinta e cantos finos distribuição da deformação. A base inclui Brett Martin, Toray e Klöckner Pentaplast, mas parâmetros de produto nunca substituem a ficha e o teste da chapa real.

Aplicativos

Onde esta rota cria valor.

01Bandejas e insertos termoformados
02Componentes de caixas transparentes dobráveis
03Painéis e blanks PET impressos
04Componentes de blister e clamshell
05Peças de embalagem cortadas com faca
06Peças transparentes de proteção e exposição

Perguntas comuns

Detalhes que os compradores perguntam antes de uma RFQ.

APET é igual a PETG?+

Não. Ambos são poliésteres, mas o PETG é modificado com glicol e pode se comportar de modo diferente na conformação, união e fabricação. O grau aprovado deve constar no desenho.

A chapa PET pode ser fresada em CNC?+

A chapa PET pode ser fresada quando ferramenta, apoio, remoção de cavacos e controle térmico são qualificados para a chapa e geometria selecionadas.

A chapa PET pode ser cortada a laser?+

Algumas chapas PET podem ser cortadas a laser, mas não é rota padrão. Material, gases e exaustão, descoloração da borda, espessura e condição posterior exigem teste documentado e revisão de segurança.

PET pode ser impresso antes da termoformagem?+

Pode ser possível com chapa e tinta compatíveis, mas adesão, calor, estiramento e registro devem ser testados em peça formada representativa.

APET sempre precisa de pré-secagem?+

Não use uma regra universal. Siga o guia atual da construção selecionada e considere o histórico de armazenamento antes de decidir o condicionamento.

O que incluir no desenho de fabricação PET?+

Identifique material, espessura, lado visível e de impressão, orientação, datums planos e finais, geometria cortada e formada, interfaces, zonas cosméticas e prioridades de inspeção.