Maîtriser la chaleur, les mouvements et les interfaces à faible énergie de surface

Fabrication de feuilles de polypropylène : usinage, soudage et contrôle de surface

La fabrication transforme les feuilles PP en panneaux, séparateurs, revêtements, bacs et pièces d'équipement. Un résultat fiable exige d'identifier le matériau, d'évacuer copeaux et chaleur, d'autoriser les mouvements thermiques et directionnels et de qualifier chaque interface soudée, imprimée ou collée.

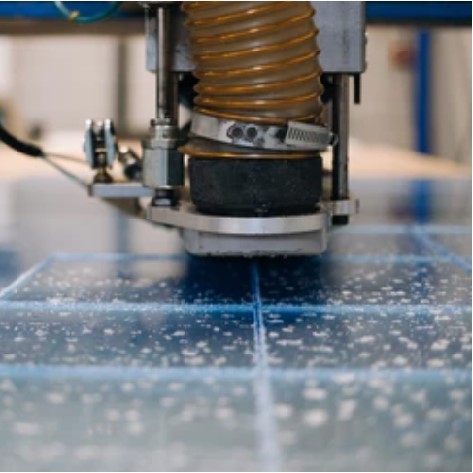
Feuille massive de polypropylène préparée pour une découpe et une fabrication maîtrisées
Périmètre matièreFeuille PP massive avec nuance, surface et direction identifiées
Procédés principauxSciage, CNC, perçage, qualification laser, pliage, soudage, impression et contrôle
Priorité qualitéÉtat des chants, dimensions libres, fonction de l'assemblage et adhérence

Logique du projet

Adaptez le processus au produit.

01

Identifier la construction PP avant de choisir le procédé

PP n'est pas une spécification complète. Homopolymères, copolymères et produits chargés, conducteurs, traités ou contrecollés ne sont pas interchangeables. Consignez nuance, épaisseur, couleur, texture, face traitée et visible et direction d'extrusion. Les exigences alimentaires, feu, ESD ou chimiques dépendent de la nuance exacte et de l'application finale. Stockez la feuille à plat, soutenue et protégée de la chaleur inégale, du soleil et de la poussière.

02

Planifier les références à plat et finies dans une seule gamme

La gamme suit la pièce finie. Un dossier imprimé exige le contrôle de la face traitée et un essai après pliage ; un bac soudé, une matière compatible, une préparation et un test fonctionnel ; une coque formée, un plan commun de chauffe, refroidissement et détourage. Définissez les éléments créés avant et après pliage ou soudage et mesurez la pièce sans la contraindre.

03

Scier et fraiser en évacuant la chaleur avec le copeau

SIMONA et Röchling recommandent des outils affûtés, un support stable et une évacuation efficace des copeaux. Le chant ne doit pas être fondu, roulé ni fortement bavuré. Soutenez la feuille près de la coupe et évitez le ressoudage des copeaux. En CNC, ne comprimez pas la feuille et ne forcez pas une ébauche voilée à plat. Qualifiez la géométrie réelle et mesurez la première pièce après débridage.

04

Percer et fixer sans blocage ni alignement forcé

Pour les trous profonds, retirez périodiquement le foret afin d'évacuer les copeaux ; la chaleur peut le bloquer. Soutenez la sortie et contrôlez lèvre relevée, fusion, arrachement ou éclatement. Diamètre, distance au bord, surface d'appui et mouvement thermique se vérifient ensemble. N'utilisez pas la fixation pour tirer en place un panneau mal aligné ni concentrer l'effort autour du trou.

05

Traiter le laser comme une qualification matière-équipement

Trotec admet la découpe laser de certains PP massifs et SIMONA la cite pour une feuille PP-H précise. Ce n'est pas une autorisation universelle. Vérifiez nuance, additifs, machine, extraction, masque, dépôts, odeur, coloration, chant thermique et usage ultérieur. Testez la matière de production sur un détail exigeant. Sans critères documentés de chant et EHS, choisissez une découpe mécanique.

06

Maîtriser direction, chauffe, refroidissement et détourage

Le PP peut être plié à chaud et thermoformé lorsque la nuance et l'équipement le permettent. Le retrait dépend de la matière, du lot, du refroidissement, de l'étirage, de l'outil et de la direction. Pour un pli, chauffez uniformément et refroidissez dans un gabarit. Une forme complète ajoute rayons, dépouilles, serrage, évents, répartition de paroi, refroidissement et détourage. Validez les dimensions après refroidissement représentatif. Le thermoformage de feuille entière n'est proposé qu'après confirmation de la capacité.

07

Associer feuille, apport, joint et contrôle de soudage

Le soudage est documenté pour des PP compatibles. Röchling exige une baguette compatible et des surfaces propres ; SIMONA ajoute préparation, équilibre thermique, refroidissement et géométrie. Le plan précise famille PP, apport, joint, charge, accès, bridage et contrôle. Écartez encre, huile et marqueur du joint. Un beau cordon ne prouve ni résistance ni étanchéité ; l'essai doit correspondre à la fonction.

08

Considérer impression et collage comme des systèmes de surface

Le PP non traité a une faible énergie de surface. Additifs, contamination et vieillissement du traitement corona ou flamme influencent l'adhérence. Il faut tracer face traitée, méthode, ancienneté, propreté et système d'encre ou de colle. Validez l'impression après pliage, nettoyage ou abrasion. Le collage reste spécifique au projet jusqu'à validation de la préparation, des instructions de colle, de la polymérisation, de la charge, de l'exposition et d'un essai destructif.

09

Utiliser les défauts et les contrôles par étape

À réception, confirmez matière, surface, direction, planéité et dommages. Après usinage, vérifiez dimensions libres, bavures, fusion, copeaux ressoudés, trous et marques ; après formage, forme refroidie, voile, paroi et détourage ; après soudage, identité, continuité, déformation et test fonctionnel ; après impression, face, propreté, polymérisation et adhérence. Les réglages propres à SIMONA, Röchling, LyondellBasell et Trotec ne sont pas des valeurs PP universelles.

Applications

Où ce parcours crée de la valeur.

01Panneaux et profils PP découpés
02Séparateurs réutilisables
03Revêtements et protections industriels
04Bacs et cuves fabriqués
05Pièces PP imprimées et pliées
06Pièces d'équipement usinées

Questions courantes

Détails que les acheteurs demandent avant une demande d'offre.

Peut-on usiner une feuille de polypropylène en CNC ?+

Oui. Sciage, fraisage et perçage sont possibles avec des outils affûtés, un support stable et une bonne évacuation des copeaux. Validez les dimensions après débridage.

Peut-on découper une feuille PP au laser ?+

Certaines feuilles massives le permettent, mais nuance, additifs, équipement, extraction, masque, chant et usage ultérieur exigent un essai représentatif.

Peut-on plier le polypropylène sans chauffage ?+

Certains produits peuvent fléchir ou se plier, mais il n'existe pas de règle universelle. Nuance, épaisseur, direction, rayon et mouvements répétés doivent être testés.

Le thermoformage est-il identique au pliage linéaire ?+

Non. Le pliage chauffe une zone locale ; le thermoformage façonne une surface plus grande et ajoute étirage, paroi, retrait, refroidissement et détourage.

Le soudage vaut-il mieux que le collage du PP ?+

Le soudage est documenté pour un PP compatible, mais exige matière, joint et exécution corrects. Une colle spéciale doit être validée sous la charge et l'exposition réelles.

Pourquoi une impression PP se décolle-t-elle ensuite ?+

Faible énergie, additifs, contamination, vieillissement du traitement, encre incompatible ou polymérisation insuffisante peuvent réduire l'adhérence. Testez après les opérations prévues.

Que doit indiquer un plan de fabrication PP ?+

Nuance, épaisseur, direction, faces traitée et visible, références à plat et finies, assemblages, zones graphiques, dimensions libres, contrôles et orientation d'emballage.