Преобразование прозрачного ПЭТ-листа в контролируемые детали

Руководство по обработке ПЭТ-листа: резка, печать и термоформование

Обработка ПЭТ-листа превращает плоский или рулонный полиэфирный материал в вырубные заготовки, печатные и складные элементы, лотки, блистеры и прозрачные защитные детали. Надёжный маршрут начинается с точного определения структуры ПЭТ и объединяет резку, печать, тепловую историю, формование, обрезку, контроль и защиту поверхности вокруг готового изделия.

Преобразование прозрачного ПЭТ-листа в готовую деталь
МатериалПЭТ-лист; APET — основная прозрачная форма для формования
Основные процессыКонверсия, резка, печать, формование, обрезка и контроль
Фокус качестваПрозрачность, совмещение, распределение стенки и чистые кромки

Логика проекта

Сделайте так, чтобы процесс соответствовал продукту.

01

Уточните структуру ПЭТ до выбора процесса

ПЭТ — это семейство полимеров, а не полная производственная спецификация. Прозрачный аморфный APET применяют там, где важны прозрачность и термоформуемость. PETG модифицирован гликолем и иначе ведёт себя при формовании и соединении. RPET содержит вторичное сырьё и может требовать дополнительного контроля внешнего вида и стабильности партий. Многослойные структуры добавляют функции герметизации или формования. На чертеже следует указать марку или утверждённый материал, рулонный или листовой формат, номинальную толщину, обработанную/печатную сторону, защитную плёнку, видимую поверхность и маршрут формования. Химические, пищевые, противопожарные, антистатические и иные нормативные требования должны подтверждаться документами конкретной марки и области применения, а не названием ПЭТ.

02

Стройте последовательность операций вокруг готовой детали

Практический маршрут начинается с утверждения материала и видимой стороны, затем рулон или крупный лист делят на заготовки, добавляют плоские элементы, при необходимости формуют объёмную геометрию, обрезают и сверлят интерфейсы, после чего деталь проверяют и защищают. Для складной коробки печать и высечка выполняются в плоском виде до биговки и складывания. Прозрачный лоток обычно сначала формуют, а затем обрезают по базе фланца. Для печатной формованной детали нужна проверка совмещения, поскольку изображение перемещается и растягивается. Поэтому чертёж должен задавать базы плоской заготовки и готового изделия, а не рассматривать печать, формование и обрезку как независимые операции.

03

Согласуйте резку и высечку с толщиной, геометрией и кромкой

Продольная и поперечная резка создают исходную заготовку. Штамповка или высечка подходят для контуров, окон, клапанов и линий сгиба на соответствующем тонком листе; пиление и фрезерование удобны для более толстых панелей, профилей и повторяемой обрезки. Важны состояние инструмента, опорная подкладка и полный проход: неполный или рваный рез оставляет надрезы, которые могут развиваться при сгибании, формовании или обращении. Острый инструмент, стабильная опора и удаление стружки защищают прозрачную поверхность. Оплавленная кромка, смазанная стружка, грубый надрез или изменение цвета требуют пересмотра геометрии и остроты инструмента, подачи, опоры и тепла, а не неопределённой финишной операции.

04

Планируйте ЧПУ и сверление с учётом тепла, стружки и монтажных напряжений

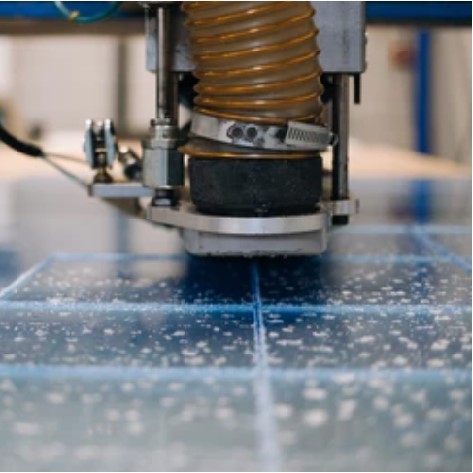
Фрезерование ЧПУ формирует профили, пазы, карманы и обрезные элементы, если заготовка надёжно поддержана, а траектория учитывает вход, выход и мелкие неподдержанные зоны. Стружку удаляют без протаскивания по видимой поверхности. Отверстия должны быть гладкими, без повреждения на выходе; глубокое сверление может требовать периодического вывода стружки и разрешённого охлаждения. Нельзя автоматически считать металлообрабатывающие жидкости совместимыми с ПЭТ. Положение отверстия, окружающий материал, головку крепежа, монтажный зазор и тепловое движение оценивают вместе, не подтягивая крепежом перекошенный лист. Углы сверла и отступы производителя применимы лишь к указанному материалу и условиям; чертёж должен опираться на проверенное правило для конкретного листа.

05

Рассматривайте лазерную резку ПЭТ как квалифицированный, а не стандартный маршрут

Лазер создаёт сложные профили, но пригодность ПЭТ связана и с безопасностью, и с качеством кромки. Руководство Brett Martin Marpet предупреждает о вредных газах при лазерной резке aPET и PETg, требует эффективной вытяжки и отмечает возможную шероховатость или изменение цвета. У ONE PLASTIC есть общая возможность лазерной резки пластика, однако для ПЭТ её применяют только после проверки конкретного листа, толщины, оборудования, вытяжки, стандарта кромки и состояния после обработки. Если условия не подтверждены, документированной альтернативой остаются фрезерование, высечка или иная механическая резка. Образец должен повторять производственный материал и реальный профиль, а не лишь показывать, что лазер прошёл маленький купон.

06

Квалифицируйте печать как систему материала, поверхности и краски

ПЭТ можно печатать трафаретным или цифровым способом при совместимости поверхности и краски. Для печатного ПЭТ всё равно указывают обработанную или покрытую сторону. Например, плёнка Toray Lumirror PA26 имеет разные запечатываемую и воспринимающую печать поверхности, поэтому нельзя считать обе стороны любого прозрачного листа одинаковыми. До печати определяют сторону просмотра, ориентацию изображения, белый слой, базу реза или сгиба и последующие операции. Утверждение проводят на производственном листе, проверяя цвет, укрывистость, адгезию, истирание и совмещение после конверсии. Печать, правильная в плоском виде, может растрескаться, растянуться или сместиться после биговки и формования, поэтому нужна репрезентативная проба.

07

Управляйте термоформованием ПЭТ через тепловую историю и геометрию

При термоформовании зажатый лист нагревают, формуют вакуумом, давлением или механической помощью, охлаждают и обрезают. Производители жёсткой ПЭТ-плёнки подтверждают применение в лотках, контейнерах, блистерах и вкладышах, но рабочее окно зависит от структуры. Для прозрачного APET критичны равномерный нагрев и своевременное охлаждение: чрезмерный или неконтролируемый нагрев вызывает кристаллизацию и побеление, а раннее снятие искажает деталь. Глубину вытяжки, радиусы, уклоны, ширину фланца, вентиляцию, зону зажима, шаг деталей, базу обрезки и охлаждение рассматривают как единую систему. Глубокие вытяжки, узкие каналы, видимые стенки, печать и точные сопряжения требуют испытания прозрачности, распределения стенки, съёма и окончательного интерфейса.

08

Оставляйте соединение, отделку и очистку в проверенных границах

APET может быть трудно надёжно склеить. Для Marpet-a FS Brett Martin предлагает рассматривать ленту, механический крепёж или сварку и требует проверять совместимость клея. Это не доказывает доступность и пригодность каждого способа для любого проекта ONE PLASTIC. Для ленты, клея или сварки нужно определить подготовку поверхности, направление нагрузки, площадь соединения, выдержку и критерий приёмки. Финиш кромки должен удалять опасные заусенцы и надрезы, но оптическую полированную кромку как у акрила нельзя обещать без образца ПЭТ, подтверждающего внешний вид и долговечность. Средства очистки также подтверждают для выбранного листа, особенно после механической или тепловой обработки с остаточными напряжениями.

09

Проверяйте каждую операцию по функции и считайте дефекты доказательством процесса

Входной контроль подтверждает материал, план толщины, обработку поверхности, защитную плёнку и состояние рулона или листа. После резки проверяют профиль, надрезы, тепловые повреждения и царапины; после печати — ориентацию, адгезию, отверждение, истирание и совмещение; после формования — прозрачность, побеление, распределение стенки, перемычки, детализацию, следы съёма и искажение после охлаждения. Финальная обрезка и сверление охватывают базы, фланец, отверстия и сопряжения, упаковка — чистоту, ориентацию и разделение поверхностей. Побеление указывает на тепловую историю, трещины у отверстий — на надрезы или вынужденный монтаж, отслаивание краски — на несовместимость поверхности и краски, тонкие углы — на распределение вытяжки. Данные Brett Martin, Toray и Klöckner Pentaplast не заменяют актуальную карту и испытание реального листа.

Приложения

Где этот маршрут создает ценность.

01Термоформованные лотки и вкладыши
02Элементы прозрачных складных коробок
03Печатные панели и заготовки из ПЭТ
04Элементы блистеров и ракушек
05Высеченные упаковочные детали
06Прозрачные защитные и выставочные детали

Общие вопросы

Подробности покупатели запрашивают перед запросом цен.

APET и PETG — одно и то же?+

Нет. Оба материала относятся к полиэфирам, но PETG модифицирован гликолем и иначе ведёт себя при формовании, соединении и обработке. На чертеже указывают утверждённую марку.

Можно ли фрезеровать ПЭТ-лист на ЧПУ?+

ПЭТ-лист можно фрезеровать, если инструмент, опора, удаление стружки и контроль тепла квалифицированы для выбранного листа и геометрии.

Можно ли резать ПЭТ-лист лазером?+

Некоторые ПЭТ-листы допускают лазерную резку, но это не маршрут по умолчанию. Нужны документированные испытания и оценка безопасности материала, газов и вытяжки, изменения цвета кромки, толщины и состояния после обработки.

Можно ли печатать ПЭТ до термоформования?+

Это возможно для совместимых листа и краски, но адгезию, нагрев, растяжение и совмещение проверяют на репрезентативной формованной детали.

Всегда ли APET нужно сушить перед формованием?+

Универсального правила нет. Следуйте актуальному руководству выбранной структуры и учитывайте историю хранения до решения о кондиционировании.

Что включить в чертёж на обработку ПЭТ?+

Укажите материал, толщину, видимую и печатную стороны, ориентацию, базы плоской и готовой детали, геометрию резки и формования, сопряжения, косметические зоны и приоритеты контроля.