Инженерная переработка листа ПММА в готовые компоненты

Руководство по изготовлению деталей из акрилового листа на заказ

Изготовление из акрилового листа превращает плоский лист ПММА в прозрачные кожухи, панели дисплеев, корпуса, вывески, коробки и другие функциональные детали. Результат зависит не только от режущего оборудования: марка листа, видимые поверхности, конструкция отверстий и углов, последовательность формования, подготовка соединений, отделка кромок, остаточные напряжения и защитное обращение влияют на готовую деталь.

Резка акрилового листа для изготовления детали
МатериалЛист акрила / ПММА
Основные процессыРезка, ЧПУ, сверление, формование, склеивание и полировка
Контроль качестваПрозрачность, кромка, посадка и контроль напряжений

Логика проекта

Сделайте так, чтобы процесс соответствовал продукту.

01

Начинайте со свойств материала и видимых поверхностей

ПММА обычно называют акрилом или акриловым стеклом, однако акриловый лист не является единообразным исходным материалом. Прозрачные, цветные, литые и экструзионные варианты могут по-разному вести себя при обработке, формовании и склеивании. Поэтому на чертеже следует указать выбранный лист и отметить поверхности и кромки, которые останутся видимыми. Полированная кромка витрины, скрытая монтажная кромка и кромка под склеивание требуют разных маршрутов. Защитная пленка обычно остается на месте при совместимых операциях резки и обработки, а перед нагревом для формования ее может потребоваться снять. Это решение принимают по рекомендации изготовителя листа. Чистые рабочие поверхности, не оставляющая следов оснастка и разделение деталей являются базовыми мерами контроля, поскольку повреждение, почти незаметное на непрозрачном пластике, сразу видно на прозрачной акриловой детали.

02

Выбирайте способ резки по геометрии и требуемой кромке

Распиловка, фрезерование на ЧПУ и лазерная резка позволяют разделять акриловый лист, но дают различное состояние кромки и подходят для разной геометрии. Распиловка эффективна для раскроя листа и прямых панелей при полной опоре листа и контроле полотна, подачи и нагрева. ЧПУ-фрезерование подходит для повторяемых контуров, карманов, пазов и внутренних элементов и позволяет управлять точками входа, зонами удержания и припусками под отделку. Лазерная резка может создавать сложные двумерные контуры и глянцевую кромку на подходящем акриле, но результат зависит от марки, толщины, цвета, фокусировки и подачи. Шероховатая, оплавленная, матовая или сильно полосатая кромка указывает на необходимость корректировки процесса. Полировку не следует автоматически использовать для маскировки нестабильной резки.

03

Планируйте обработку на ЧПУ с учетом крепления, нагрева и отвода стружки

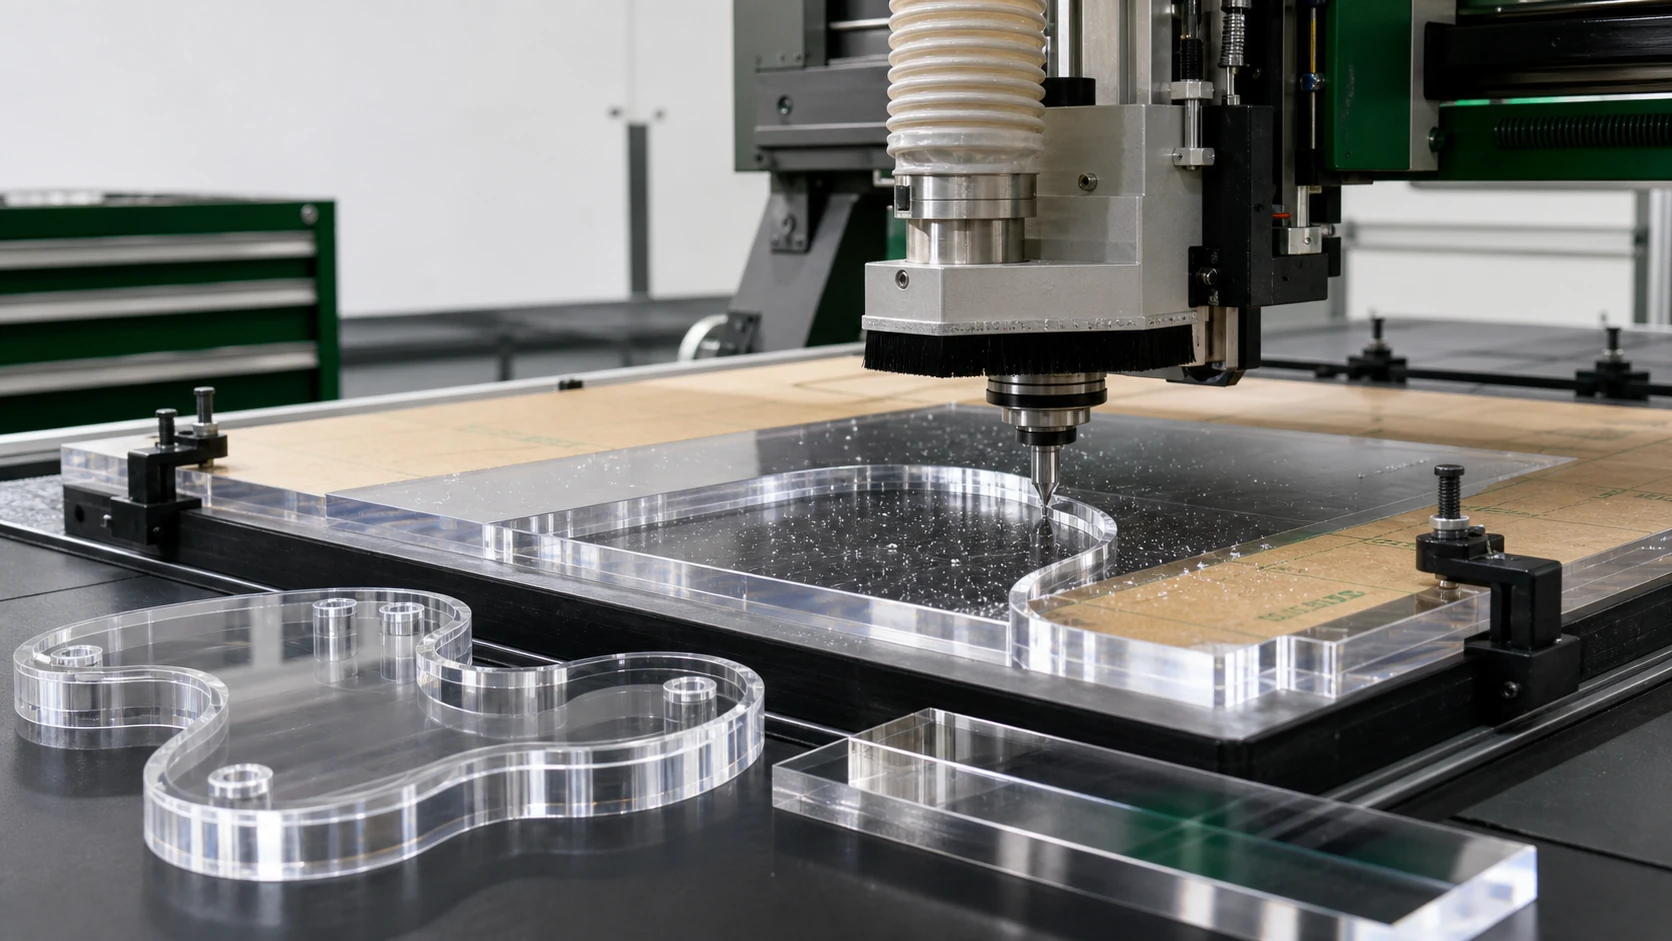
Фрезерный станок с ЧПУ способен выполнять точные контуры, вырезы, карманы, отверстия и гравировку, однако для акрила нужен процесс, рассчитанный на пластик, а не скопированный с обработки металла. Избыточное тепло может размягчить рез и вызвать повторное налипание материала; нестабильное крепление создает вибрацию, сколы или отклонения размеров; застрявшая стружка царапает видимую поверхность. Траектория должна учитывать вход и выход инструмента, поддержку узких перемычек и малых островков, а также кромки, которые затем будут полироваться или склеиваться. На чертеже следует указать базовые кромки и критические интерфейсы, чтобы контроль был связан с функцией сборки. Точные скорости и подачи не являются универсальными: они зависят от марки, толщины, геометрии фрезы, шпинделя, оснастки и глубины резания и проверяются на репрезентативном материале.

04

Проектируйте отверстия, вырезы и углы с учетом напряжений

Отверстиям и внутренним углам требуется такое же инженерное внимание, как наружному контуру. Отверстие рядом с кромкой, острый внутренний угол, неподдерживаемая узкая перемычка или принудительное совмещение крепежа могут концентрировать напряжения. ПММА способен сохранять остаточные напряжения после обработки, формования или сборки, и эффект может оставаться скрытым до приложения нагрузки либо контакта с несовместимым очистителем, клеем или другим химическим веществом. Если конструкция позволяет, задавайте радиусы, оставляйте достаточное расстояние до кромки и не используйте крепеж для подтягивания несоосной детали. При сверлении поддерживайте лист на твердом чистом основании и явно задавайте зенковку, цековку или резьбу. Мелкие трещины или белесая зона растрескивания требуют совместного анализа геометрии, качества обработки, сборочной нагрузки и химической совместимости.

05

Переходите к нагреву и формованию после понимания плоской геометрии

Акриловый лист можно линейно гнуть или термоформовать в изогнутые кожухи, ограждения и объемные компоненты. Форма, кондуктор или гибочная оснастка должны быть готовы до нагрева, а деталь следует охлаждать в заданной форме до оценки. Нагрев способен изменить положение отверстий, печатной графики, геометрию вырезов и совмещение кромок, поэтому последовательность операций определяют при проверке конструкции. Элемент, пересекающий линию сгиба, может исказиться, если выполнен на неверном этапе. Формующие поверхности и инструменты также должны защищать декоративную сторону от следов. Репрезентативная проба особенно полезна для тесной геометрии, видимых кривых и деталей, сопрягаемых с другим компонентом. Проверяйте охлажденный профиль, базу обрезки и реальный интерфейс, а не теплую деталь.

06

Рассматривайте склеивание как спроектированное соединение, а не запоздалый выбор клея

Прозрачные акриловые коробки, ограждения, корпуса и дисплейные сборки часто используют клеевые соединения, механический крепеж или оба способа. Метод соединения выбирают с учетом пути нагрузки, подготовки кромок, очистки и допустимого вида клеевого шва. Сопрягаемые поверхности требуют контролируемой посадки и выравнивания; плохая подготовка оставляет зазоры, пузыри, загрязнение или заметные излишки клея. Клей должен быть совместим с конкретной маркой акрила и средой эксплуатации, а обращение должно обеспечивать достаточное отверждение до нагрузки. Указание «невидимый шов» не является измеримым критерием. Вместо этого определите сторону наблюдения, освещение или эталонный образец, допустимые визуальные отклонения и элементы, управляющие совмещением. Для декоративной витрины и скрытого корпуса оборудования разумно применять разные критерии соединения.

07

Назначайте отделку кромок только там, где она приносит пользу

После резки акриловая кромка может остаться обработанной, быть зачищенной, отшлифованной, отполированной или специально подготовленной под склеивание. Выбор зависит от того, видит или касается ли пользователь кромки, пропускает ли она свет, входит ли в раму и становится ли частью соединения. Шлифование и полирование дают высокий глянец, но каждая дополнительная операция увеличивает число манипуляций и должна сохранять соседние поверхности и размеры. Простая надпись «полировать все кромки» может создать лишнюю работу и не выделить действительно важные видимые кромки. Отметьте декоративные кромки, предоставьте визуальный эталон при критичном внешнем виде и отделяйте требования к кромкам под склеивание от чисто декоративной полировки.

08

Встраивайте контроль качества в каждую операцию

Качество акрила легче контролировать по ходу процесса, не откладывая проверку до упаковки. До обработки проверяют идентичность листа, цвет, отделку, пленку и маркировку видимой стороны. После резки или фрезерования оценивают контур, вырезы, состояние кромок и защиту поверхности. После сверления контролируют положение элементов, удаление заусенцев и повреждения вокруг отверстий. После формования проверяют охлажденную форму, базу обрезки, следы на поверхности и сопряжения. После склеивания или сборки оценивают выравнивание, чистоту, вид шва и повреждения от обращения. Метод следует функции элемента: оптическим поверхностям нужны контролируемое освещение и критерии просмотра, сопряжениям — размерный или посадочный контроль, а формованным деталям может потребоваться оснастка или эталон профиля. Общая запись «визуальный контроль пройден» не доказывает пригодность детали.

09

Рассматривайте типичные дефекты как свидетельства процесса

Царапины обычно указывают на поврежденную пленку, грязную оснастку, застрявшую стружку или недостаточное разделение деталей. Оплавленные или грубые кромки говорят о несоответствии способа резки, инструмента, опоры, подачи и тепла. Трещины возле отверстий и углов могут означать концентрацию напряжений, плохое состояние кромки или принудительную сборку. Белесость или мелкое растрескивание после очистки может выявить взаимодействие остаточного напряжения, нагрузки крепежа и химического воздействия, а не проблему полировки. Неподходящие формованные детали часто связаны с неверной базой обрезки, охлаждением или эталоном сопряжения. Видимое различие клеевого шва может возникать из-за геометрии, подготовки, выравнивания или обращения при отверждении. Анализ каждого симптома помогает исправить маршрут, а не добавлять косметическую переделку в конце.

10

Используйте руководство производителя с четкой границей применимости

Техническая основа этого руководства включает инструкции Röhm / PLEXIGLAS по резке, механической обработке, сверлению, гибке и формованию, склеиванию, шлифованию и полированию. Это подходящие первичные источники для понимания принципов обработки ПММА, защиты поверхности и признаков дефектов. Они не заменяют технический паспорт точной марки листа или производственную пробу на выбранном оборудовании. Опубликованные параметры следует применять только при совпадении материала, толщины и условий процесса с конкретной задачей. Если граница применимости неясна, ответственный подход — определить репрезентативную пробу, записать результат и утвердить деталь по ее реальным функциональным и косметическим требованиям.

Приложения

Где этот маршрут создает ценность.

01Прозрачные кожухи оборудования
02Панели торговых дисплеев
03Акриловые коробки и футляры
04Лицевые панели вывесок и информационные панели
05Смотровые окна оборудования
06Клееные акриловые сборки

Общие вопросы

Подробности покупатели запрашивают перед запросом цен.

Можно ли фрезеровать акриловый лист на ЧПУ?+

Да. Из акрила можно фрезеровать контуры, вырезы, карманы и другие элементы, если инструмент, крепление, тепловой режим и удаление стружки спланированы для выбранного листа и геометрии.

Можно ли резать акриловый лист лазером?+

Подходящий акриловый лист можно резать лазером для получения сложных контуров. Вид кромки зависит от марки, толщины, цвета и условий процесса, поэтому видимые детали проверяют на репрезентативном образце.

Следует ли оставлять защитную пленку при обработке акрила?+

Обычно пленка остается при совместимых операциях резки, фрезерования и сверления. Для формования или отдельных этапов склеивания ее может потребоваться снять; следуйте рекомендациям для выбранного листа и процесса.

Можно ли гнуть или термоформовать акриловый лист?+

Да. Формы или гибочные кондукторы, последовательность нагрева, защита поверхности, охлаждение и последующая обрезка должны быть спланированы для конкретной детали.

Почему акрил трескается вокруг просверленных отверстий?+

Причинами могут быть близость элемента к кромке, повреждение при обработке, острая геометрия, остаточные напряжения, принудительное совмещение крепежа или химическое воздействие. Следует анализировать весь маршрут материал—процесс—сборка.

Что вызывает белесость или мелкое растрескивание акрила?+

Мелкое растрескивание может возникнуть при взаимодействии остаточного или сборочного напряжения с несовместимым очистителем, клеем или другим химическим веществом. Его нельзя считать только дефектом полировки поверхности.

Как задавать требования к полированной акриловой кромке?+

Укажите видимые кромки, отделите декоративную полировку от зачистки или подготовки под склеивание и используйте согласованный образец либо условия просмотра, если внешний вид критичен.