Ingeniería de láminas de PMMA para convertirlas en componentes acabados

Guía de fabricación personalizada de láminas acrílicas

La fabricación de láminas acrílicas transforma una lámina plana de PMMA en cubiertas transparentes, paneles expositores, carcasas, rótulos, cajas y otros componentes funcionales. El resultado depende de algo más que la máquina de corte: el grado de la lámina, las superficies visibles, el diseño de orificios y esquinas, la secuencia de conformado, la preparación de las uniones, el acabado de los cantos, las tensiones residuales y la manipulación protectora influyen en la pieza terminada.

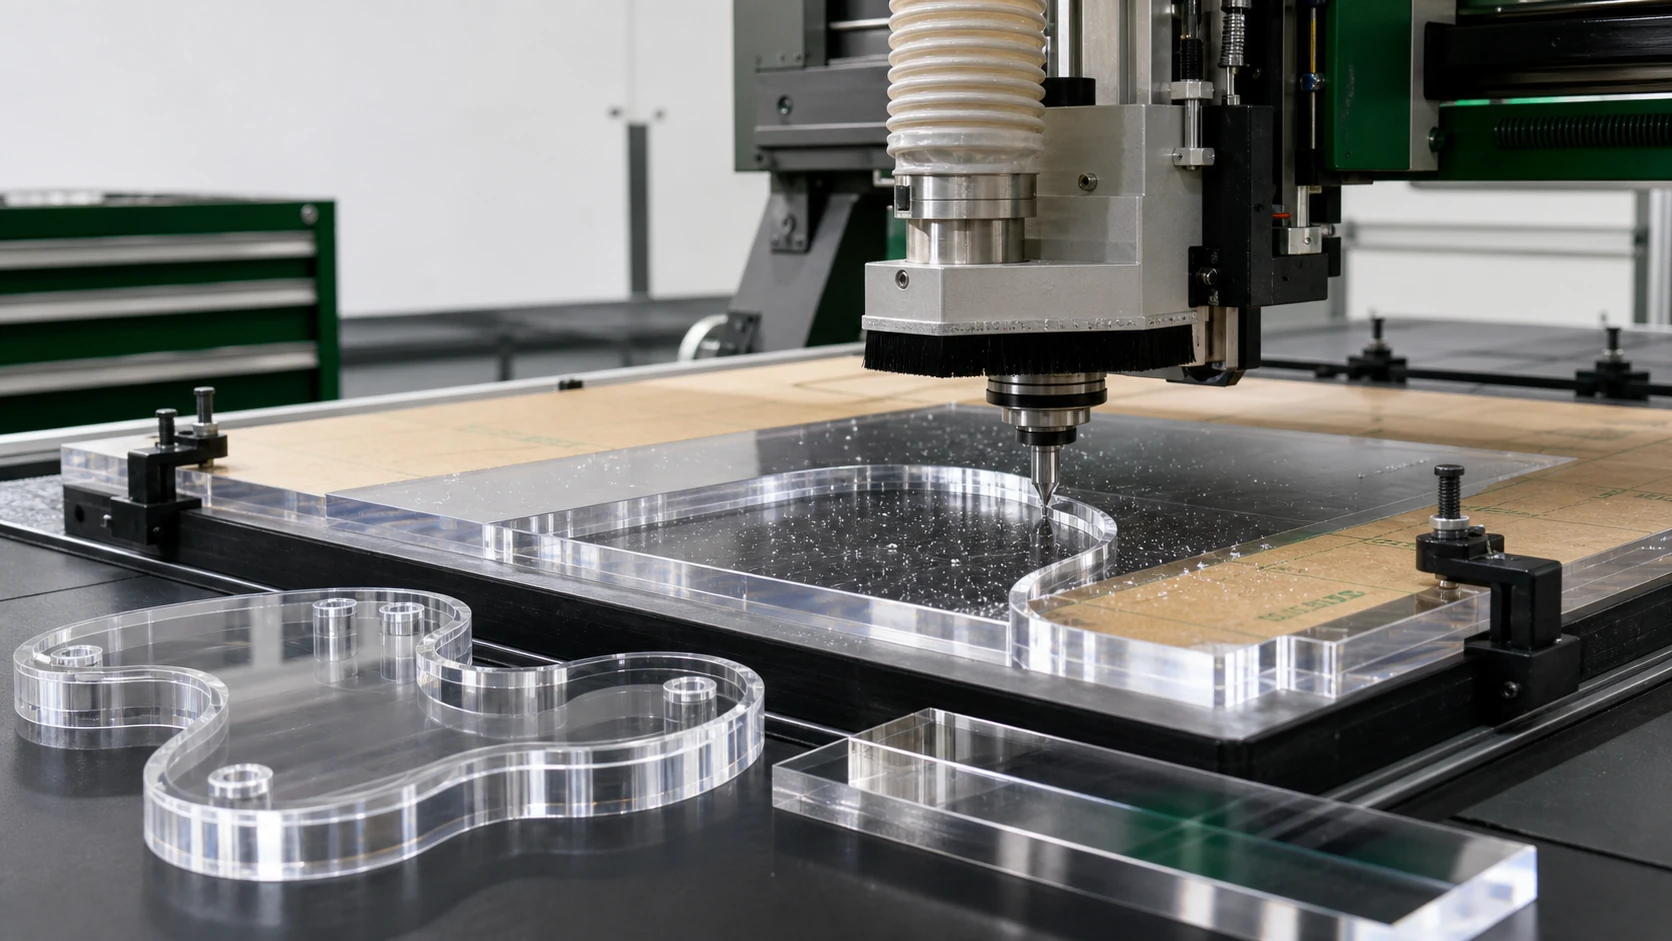
Corte de una lámina acrílica para fabricar un componente
MaterialesLámina acrílica / PMMA
Procesos principalesCorte, CNC, taladrado, conformado, unión y pulido
Enfoque de calidadTransparencia, acabado de cantos, ajuste y control de tensiones

Lógica del proyecto

Hacer que el proceso se ajuste al producto.

01

Comience por el comportamiento del material y las superficies visibles

El PMMA se denomina habitualmente acrílico o vidrio acrílico, pero la lámina acrílica no es un material inicial uniforme. Las construcciones transparentes, coloreadas, coladas y extruidas pueden comportarse de forma diferente durante el mecanizado, el conformado y la unión. Por ello, el plano debe indicar la lámina seleccionada e identificar las caras y cantos que quedarán visibles. Un canto pulido de exposición, un canto de montaje oculto y un canto preparado para unión no requieren la misma ruta. La película protectora suele permanecer durante las operaciones de corte y mecanizado compatibles, mientras que el conformado puede exigir retirarla antes del calentamiento. La decisión debe seguir las indicaciones del fabricante de la lámina. Las superficies de trabajo limpias, los útiles que no marcan y la separación entre piezas son controles básicos, porque un daño menor en un plástico opaco puede resultar inmediatamente visible en un componente acrílico transparente.

02

Elija el método de corte según la geometría y el canto requerido

El aserrado, el fresado CNC y el corte por láser pueden separar lámina acrílica, pero dejan condiciones de canto distintas y se adaptan a geometrías diferentes. El aserrado es eficaz para despiece de láminas y paneles rectos cuando la lámina está totalmente apoyada y se controlan la hoja, el avance y el calor. El fresado CNC es útil para perfiles repetibles, cajeras, ranuras y elementos internos, y permite controlar puntos de entrada, zonas de sujeción y sobrematerial para el acabado. El láser puede crear perfiles bidimensionales detallados y un canto brillante en acrílicos adecuados, pero el resultado depende del grado, espesor, color, enfoque y avance. Un canto áspero, fundido, mate o muy estriado indica que la ruta debe ajustarse. El pulido no debe utilizarse automáticamente para ocultar un proceso de corte inestable.

03

Planifique el fresado CNC considerando sujeción, calor y evacuación de viruta

Una fresadora CNC puede producir perfiles, recortes, cajeras, taladros y grabados precisos, pero el acrílico necesita un proceso diseñado para plástico y no copiado del mecanizado de metal. El exceso de calor puede ablandar el corte y redepositar material; una sujeción inestable puede causar vibraciones, astillado o variaciones dimensionales; la viruta atrapada puede rayar la superficie visible. La trayectoria debe considerar dónde entra y sale la herramienta, cómo se sostienen los puentes estrechos y las islas pequeñas y qué cantos se pulirán o unirán después. El plano debe identificar cantos de referencia e interfaces críticas para que la inspección responda a la función del montaje. Las velocidades y avances exactos no son universales: dependen del grado, espesor, geometría de la herramienta, husillo, útil y profundidad de corte, y deben verificarse con material representativo.

04

Diseñe orificios, recortes y esquinas para controlar las tensiones

Los orificios y las esquinas interiores merecen la misma atención de ingeniería que el contorno exterior. Un orificio próximo a un canto, una esquina interior aguda, un puente estrecho sin apoyo o la alineación forzada de un tornillo pueden concentrar tensiones. El PMMA puede conservar tensiones residuales del mecanizado, conformado o montaje, y el efecto puede permanecer oculto hasta que la pieza se carga o entra en contacto con un limpiador, adhesivo u otro producto químico incompatible. Cuando el diseño lo permita, utilice radios deliberados, mantenga una distancia adecuada al canto y no use los tornillos para forzar una pieza desalineada. Apoye la lámina sobre una base firme y limpia al taladrar y defina de forma explícita avellanados, cajeados o roscas. Las grietas finas o una zona blanquecina agrietada deben motivar una revisión conjunta de geometría, calidad de mecanizado, carga de montaje y compatibilidad química.

05

Ordene el calentamiento y el conformado después de comprender la geometría plana

La lámina acrílica puede plegarse en línea o termoformarse para obtener cubiertas curvas, protectores y componentes tridimensionales. El molde, útil o dispositivo de plegado debe estar listo antes del calentamiento, y la pieza debe enfriarse en la forma prevista antes de evaluarla. El calor puede cambiar la posición de los orificios, los gráficos impresos, la geometría de los recortes y la alineación de los cantos, por lo que la secuencia debe decidirse durante la revisión del diseño. Un elemento que atraviesa un pliegue puede deformarse si se fabrica en la fase equivocada. Las superficies de conformado y las herramientas de manipulación también deben proteger la cara estética. Una prueba representativa es especialmente útil para geometrías estrechas, curvas visibles y piezas que deben acoplar con otro componente. Compruebe el perfil enfriado, la referencia de recorte y la interfaz real, no la pieza todavía caliente.

06

Trate la unión como una junta diseñada, no como una elección tardía de adhesivo

Las cajas, protecciones, carcasas y conjuntos expositores de acrílico transparente suelen utilizar uniones adhesivas, fijaciones mecánicas o ambas. El método de unión debe elegirse considerando la trayectoria de carga, la preparación del canto, el proceso de limpieza y el aspecto aceptable de la línea de unión. Las superficies necesitan ajuste y alineación controlados; una preparación deficiente puede dejar huecos, burbujas, contaminación o exceso visible de adhesivo. El adhesivo debe ser compatible con el grado específico de acrílico y el entorno de servicio, y la manipulación debe permitir un curado suficiente antes de aplicar carga. Una indicación como «unión invisible» no es un criterio medible. Defina en su lugar el lado de observación, la iluminación o muestra de referencia, la variación visual permitida y los elementos que controlan la alineación. Una caja expositora estética y una carcasa oculta de equipo pueden usar criterios de unión diferentes.

07

Especifique el acabado de cantos solo donde aporte valor

Un canto acrílico cortado puede permanecer mecanizado, desbarbarse, lijarse, pulirse o prepararse específicamente para la unión. El acabado correcto depende de si el usuario ve o toca el canto, si transmite luz, si encaja en un marco y si forma parte de una junta. El lijado y el pulido pueden producir alto brillo, pero cada paso adicional aumenta la manipulación y debe conservar las superficies y dimensiones próximas. Un plano que solo diga «pulir todos los cantos» puede crear trabajo innecesario sin identificar los cantos visibles realmente importantes. Marque los cantos estéticos, proporcione una referencia visual cuando el aspecto sea crítico y separe los cantos de unión de los requisitos de pulido puramente decorativos.

08

Integre la inspección de calidad en cada operación

La calidad del acrílico se controla mejor cuando la inspección acompaña al proceso en lugar de esperar al embalaje. Antes de fabricar, verifique la identidad de la lámina, color, acabado, película y marcado de la cara visible. Después del corte o fresado, inspeccione perfil, recortes, condición de los cantos y protección superficial. Tras el taladrado, compruebe posición, eliminación de rebabas y daños alrededor de los orificios. Después del conformado, verifique la forma enfriada, referencia de recorte, marcas e interfaces. Tras la unión o montaje, inspeccione alineación, limpieza, aspecto de la junta y daños de manipulación. El método debe seguir la función: las caras ópticas requieren iluminación y criterios de observación controlados, las interfaces controles dimensionales o de ajuste y las piezas conformadas quizá un útil o referencia de perfil. Una declaración genérica de «inspección visual superada» no demuestra que la pieza encaje o funcione.

09

Interprete los defectos comunes como pruebas del proceso

Los arañazos suelen indicar película dañada, útiles sucios, viruta atrapada o separación insuficiente entre piezas. Los cantos fundidos o ásperos sugieren una incompatibilidad entre método de corte, herramienta, apoyo, avance y calor. Las grietas alrededor de orificios y esquinas pueden señalar tensión concentrada, mal estado del canto o montaje forzado. La neblina blanca o el cuarteado fino después de la limpieza pueden revelar una interacción entre tensión residual, carga del tornillo y exposición química, no un problema de pulido. Las piezas conformadas que no ajustan suelen remontarse a una referencia de recorte, condición de enfriamiento o interfaz incorrectas. La variación visible de la línea de unión puede proceder de la geometría, preparación, alineación o manipulación durante el curado. Tratar cada síntoma como evidencia ayuda a corregir la ruta en lugar de añadir retoques estéticos al final.

10

Utilice las instrucciones del fabricante con un límite de aplicación explícito

La base técnica de esta guía incluye instrucciones de Röhm / PLEXIGLAS sobre corte, mecanizado, taladrado, doblado y conformado, unión, lijado y pulido. Son referencias primarias adecuadas para comprender los principios de procesamiento del PMMA, la protección superficial y las señales de defecto. No sustituyen la ficha técnica del grado exacto de lámina ni una prueba de producción con el equipo seleccionado. Los parámetros publicados solo deben utilizarse cuando el material, espesor y condiciones del proceso coincidan con el trabajo. Cuando el límite no esté claro, el enfoque responsable consiste en definir una prueba representativa, registrar el resultado y aprobar la pieza según sus requisitos funcionales y estéticos reales.

Aplicaciones

Donde esta ruta crea valor.

01Cubiertas transparentes para equipos
02Paneles para expositores comerciales
03Cajas y vitrinas acrílicas
04Frentes de rótulos y paneles informativos
05Ventanas de observación de máquinas
06Conjuntos acrílicos unidos

Preguntas comunes

Detalles que los compradores preguntan antes de una solicitud de cotización.

¿Se puede fresar una lámina acrílica mediante CNC?+

Sí. El acrílico puede fresarse para obtener perfiles, recortes, cajeras y otros elementos cuando la herramienta, sujeción, control térmico y evacuación de viruta se planifican para la lámina y geometría seleccionadas.

¿Se puede cortar una lámina acrílica con láser?+

Una lámina acrílica adecuada puede cortarse con láser para obtener perfiles detallados. El aspecto del canto depende del grado, espesor, color y condiciones del proceso, por lo que las piezas visibles deben verificarse con una muestra representativa.

¿Debe mantenerse la película protectora durante la fabricación del acrílico?+

Suele mantenerse durante operaciones compatibles de corte, fresado y taladrado. El conformado o determinadas fases de unión pueden exigir retirarla; siga las indicaciones de la lámina y del proceso seleccionados.

¿Puede doblarse o termoformarse la lámina acrílica?+

Sí. Los moldes o útiles de plegado, la secuencia de calentamiento, la protección superficial, el enfriamiento y el recorte posterior deben planificarse para la pieza concreta.

¿Por qué se agrieta el acrílico alrededor de los orificios taladrados?+

Las posibles causas incluyen elementos próximos al canto, daños de mecanizado, geometría aguda, tensiones residuales, alineación forzada de tornillos o exposición química. Debe revisarse la ruta completa material-proceso-montaje.

¿Qué causa la neblina blanca o el cuarteado del acrílico?+

El cuarteado fino puede deberse a la interacción de tensiones residuales o de montaje con un limpiador, adhesivo u otro producto químico incompatible. No debe tratarse únicamente como un defecto de pulido superficial.

¿Cómo debe especificarse un canto acrílico pulido?+

Identifique los cantos visibles, distinga el pulido estético del desbarbado o la preparación de la unión y utilice una muestra o referencia visual acordada cuando el aspecto sea crítico.