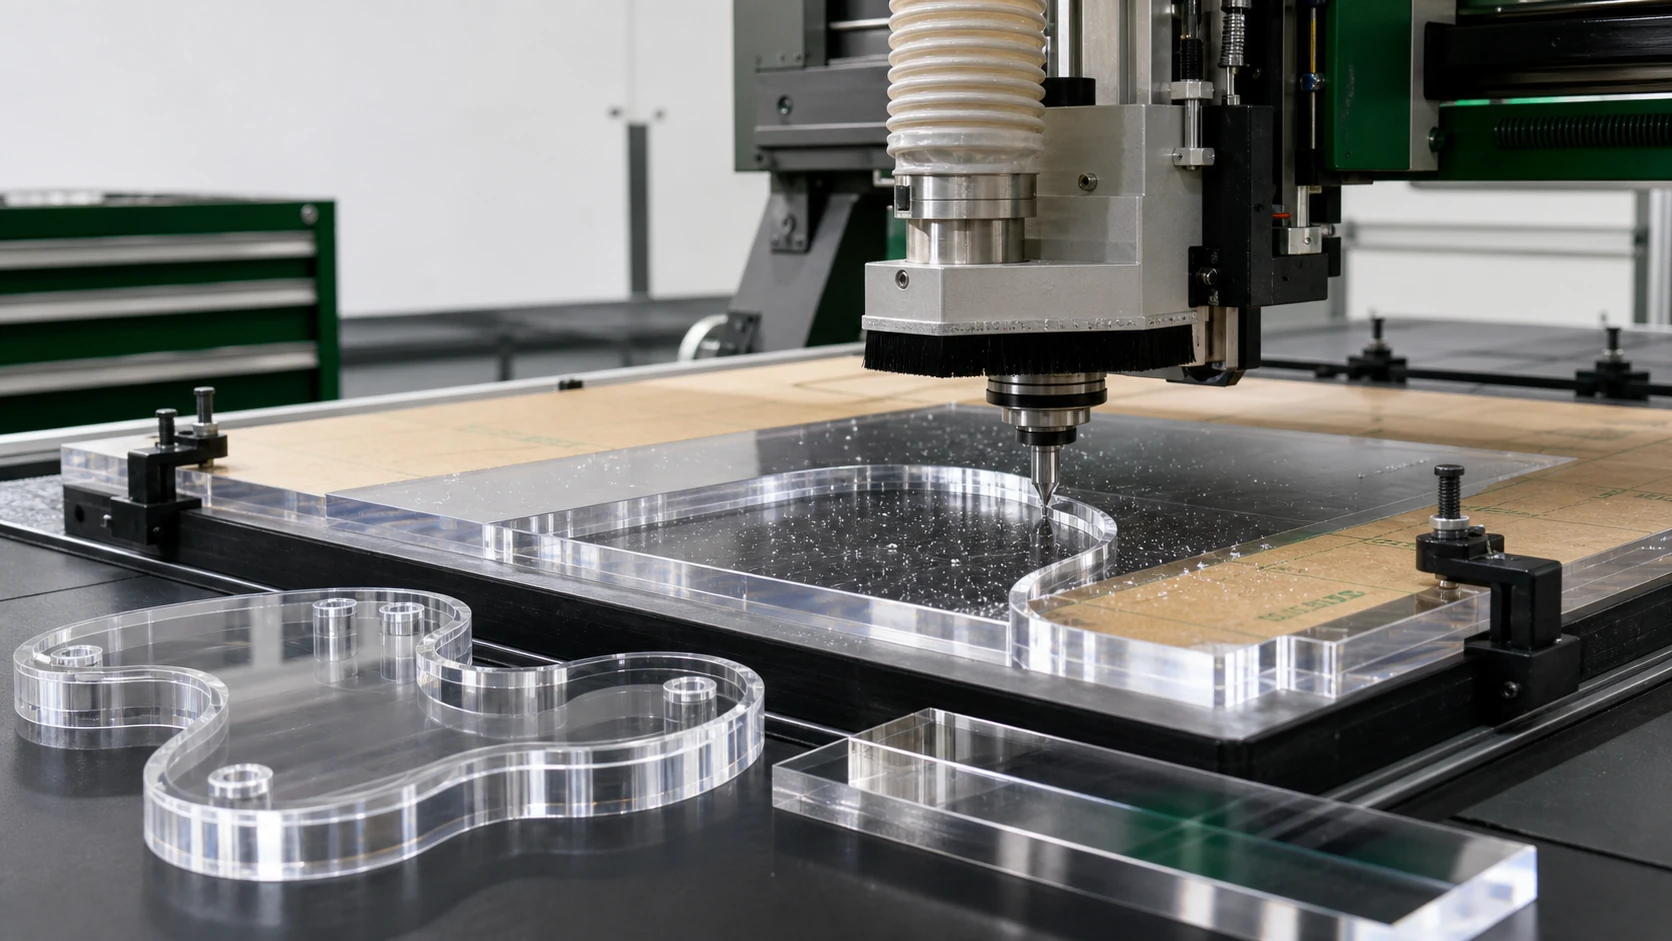
Inżynieryjne przetwarzanie płyt PMMA w gotowe elementy

Przewodnik po niestandardowej obróbce płyt akrylowych

Obróbka płyt akrylowych przekształca płaskie płyty PMMA w przezroczyste osłony, panele ekspozycyjne, obudowy, szyldy, pudełka i inne elementy funkcjonalne. Wynik zależy nie tylko od maszyny tnącej: gatunek płyty, widoczne powierzchnie, projekt otworów i naroży, kolejność formowania, przygotowanie połączeń, wykończenie krawędzi, naprężenia szczątkowe i zabezpieczenie podczas obsługi wpływają na gotową część.

Cięcie płyty akrylowej na element
MateriałPłyta akrylowa / PMMA
Główne procesyCięcie, CNC, wiercenie, formowanie, klejenie i polerowanie
Priorytety jakościPrzejrzystość, krawędzie, dopasowanie i kontrola naprężeń

Logika projektu

Dopasuj proces do produktu.

01

Zacznij od zachowania materiału i widocznych powierzchni

PMMA jest powszechnie nazywany akrylem lub szkłem akrylowym, lecz płyta akrylowa nie jest jednolitym materiałem wyjściowym. Odmiany przezroczyste, barwione, wylewane i ekstrudowane mogą inaczej reagować podczas obróbki, formowania i klejenia. Rysunek powinien określać wybraną płytę oraz wskazywać widoczne powierzchnie i krawędzie. Polerowana krawędź ekspozycyjna, ukryta krawędź montażowa i krawędź do klejenia wymagają różnych procesów. Folia ochronna zwykle pozostaje podczas zgodnego cięcia i obróbki, lecz przed nagrzewaniem do formowania może wymagać usunięcia. Należy stosować zalecenia producenta płyty. Czyste powierzchnie, niebrudzące oprzyrządowanie i oddzielanie części to podstawowe środki kontroli, ponieważ uszkodzenie mało widoczne na nieprzezroczystym tworzywie natychmiast rzuca się w oczy na przezroczystym akrylu.

02

Dobierz metodę cięcia do geometrii i wymaganej krawędzi

Piłowanie, frezowanie CNC i cięcie laserowe rozdzielają płytę akrylową, ale pozostawiają różne krawędzie i pasują do innej geometrii. Piłowanie sprawdza się przy rozkroju i prostych panelach, gdy płyta ma pełne podparcie, a tarcza, posuw i ciepło są kontrolowane. Frezowanie CNC nadaje się do powtarzalnych profili, kieszeni, rowków i elementów wewnętrznych oraz pozwala planować wejście narzędzia, miejsca mocowania i naddatki. Laser może tworzyć szczegółowe profile 2D i błyszczącą krawędź w odpowiednim akrylu, ale wynik zależy od gatunku, grubości, koloru, ogniskowania i posuwu. Szorstka, stopiona, matowa lub mocno prążkowana krawędź oznacza potrzebę korekty procesu. Polerowanie nie powinno automatycznie ukrywać niestabilnego cięcia.

03

Planuj frezowanie CNC z uwzględnieniem mocowania, ciepła i usuwania wiórów

Frezarka CNC może wykonywać dokładne profile, wycięcia, kieszenie, otwory i grawerowanie, lecz akryl wymaga procesu dla tworzywa, a nie kopii obróbki metalu. Nadmiar ciepła może zmiękczyć cięcie i ponownie osadzić materiał; niestabilne mocowanie powoduje drgania, odpryski lub odchyłki wymiarowe; uwięzione wióry rysują widoczną powierzchnię. Ścieżka narzędzia powinna uwzględniać wejście i wyjście frezu, podparcie wąskich mostków i małych wysp oraz krawędzie przeznaczone do polerowania lub klejenia. Rysunek powinien wskazywać bazy i krytyczne interfejsy, aby kontrola odpowiadała funkcji montażu. Dokładne prędkości i posuwy nie są uniwersalne: zależą od gatunku, grubości, geometrii frezu, wrzeciona, oprzyrządowania i głębokości skrawania i wymagają próby na reprezentatywnym materiale.

04

Projektuj otwory, wycięcia i naroża z myślą o naprężeniach

Otwory i naroża wewnętrzne wymagają takiej samej uwagi jak kontur zewnętrzny. Otwór blisko krawędzi, ostry narożnik, niepodparty wąski mostek lub wymuszone ustawienie łącznika mogą koncentrować naprężenia. PMMA może zachować naprężenia po obróbce, formowaniu lub montażu; ich skutek może ujawnić się dopiero pod obciążeniem albo po kontakcie z niezgodnym środkiem czyszczącym, klejem lub chemikaliami. Gdy konstrukcja pozwala, stosuj promienie, odpowiednią odległość od krawędzi i nie używaj łączników do dociągania źle ustawionej części. Podczas wiercenia oprzyj płytę na czystej, sztywnej podstawie i jasno określ pogłębienia lub gwinty. Drobne pęknięcia lub biała strefa spękań wymagają wspólnej oceny geometrii, jakości obróbki, obciążenia montażowego i zgodności chemicznej.

05

Ustal kolejność nagrzewania i formowania po zrozumieniu geometrii płaskiej

Płytę akrylową można giąć liniowo lub termoformować w zakrzywione osłony i elementy przestrzenne. Forma, przyrząd lub stanowisko do gięcia muszą być gotowe przed nagrzewaniem, a część powinna ostygnąć w docelowym kształcie przed oceną. Ciepło może zmienić położenie otworów, grafiki, wycięć i krawędzi, dlatego kolejność ustala się podczas przeglądu projektu. Element przebiegający przez zagięcie może się zniekształcić, jeśli wykonano go na złym etapie. Powierzchnie formujące i narzędzia muszą chronić stronę kosmetyczną. Reprezentatywna próba jest szczególnie ważna dla ciasnej geometrii, widocznych łuków i części współpracujących z innym elementem. Sprawdzaj ostudzony profil, bazę przycięcia i rzeczywisty interfejs, nie ciepłą część.

06

Traktuj klejenie jako zaprojektowane połączenie, a nie późny wybór kleju

Przezroczyste pudełka, osłony, obudowy i ekspozytory często wykorzystują klejenie, łączniki mechaniczne lub oba rozwiązania. Metodę należy dobrać do przebiegu obciążeń, przygotowania krawędzi, czyszczenia i dopuszczalnego wyglądu spoiny. Powierzchnie wymagają kontrolowanego dopasowania; złe przygotowanie może pozostawić szczeliny, pęcherze, zabrudzenia lub nadmiar kleju. Klej musi być zgodny z gatunkiem akrylu i środowiskiem pracy, a połączenie powinno dostatecznie utwardzić się przed obciążeniem. Określenie „niewidoczne połączenie” nie jest mierzalnym kryterium. Należy zdefiniować stronę obserwacji, oświetlenie lub próbkę, dopuszczalne różnice i elementy kontrolujące ustawienie. Estetyczne pudełko ekspozycyjne i ukryta obudowa urządzenia mogą mieć różne kryteria.

07

Określaj wykończenie krawędzi tylko tam, gdzie ma wartość

Cięta krawędź akrylu może pozostać po obróbce, zostać odgratowana, szlifowana, polerowana lub przygotowana do klejenia. Wybór zależy od tego, czy użytkownik ją widzi lub dotyka, czy przenosi światło, wchodzi w ramę albo tworzy połączenie. Szlifowanie i polerowanie zapewniają wysoki połysk, ale każdy dodatkowy etap zwiększa obsługę i musi chronić pobliskie powierzchnie oraz wymiary. Zapis „polerować wszystkie krawędzie” może tworzyć zbędną pracę, nie wskazując najważniejszych krawędzi. Oznacz krawędzie kosmetyczne, użyj wzorca wyglądu i oddziel wymagania krawędzi do klejenia od polerowania dekoracyjnego.

08

Wbuduj kontrolę jakości w każdą operację

Jakość akrylu łatwiej kontrolować, gdy inspekcja towarzyszy procesowi. Przed obróbką sprawdź tożsamość płyty, kolor, wykończenie, folię i stronę widoczną. Po cięciu skontroluj profil, wycięcia, krawędzie i ochronę powierzchni. Po wierceniu sprawdź położenie, usunięcie zadziorów i uszkodzenia wokół otworów. Po formowaniu oceń ostudzony kształt, bazę przycięcia, ślady i interfejsy. Po klejeniu lub montażu sprawdź ustawienie, czystość, wygląd spoiny i uszkodzenia. Metoda powinna odpowiadać funkcji: powierzchnie optyczne wymagają kontrolowanego oświetlenia, interfejsy kontroli wymiarów lub dopasowania, a części formowane mogą wymagać przyrządu. Ogólne stwierdzenie „kontrola wizualna zaliczona” nie dowodzi, że część będzie pasować i działać.

09

Odczytuj typowe wady jako dowody przebiegu procesu

Rysy zwykle wskazują na uszkodzoną folię, brudne oprzyrządowanie, uwięzione wióry lub brak separacji. Stopione albo szorstkie krawędzie sugerują niedopasowanie metody cięcia, narzędzia, podparcia, posuwu i ciepła. Pęknięcia przy otworach i narożach mogą oznaczać koncentrację naprężeń, słabą krawędź lub wymuszony montaż. Białe zmętnienie lub drobne spękania po czyszczeniu mogą ujawniać współdziałanie naprężeń, obciążenia łącznika i chemikaliów, a nie problem polerowania. Niedopasowane części formowane często wynikają ze złej bazy przycięcia, chłodzenia lub interfejsu. Różnice spoiny mogą wynikać z geometrii, przygotowania, ustawienia lub utwardzania. Traktowanie objawów jako dowodów pomaga poprawić proces zamiast dodawać końcowe poprawki kosmetyczne.

10

Korzystaj z instrukcji producenta z jasną granicą zastosowania

Podstawą techniczną przewodnika są instrukcje Röhm / PLEXIGLAS dotyczące cięcia, obróbki, wiercenia, gięcia i formowania, klejenia, szlifowania i polerowania. To właściwe źródła pierwotne do zrozumienia PMMA, ochrony powierzchni i sygnałów wad. Nie zastępują karty technicznej dokładnego gatunku ani próby produkcyjnej na wybranym sprzęcie. Opublikowane parametry należy stosować tylko wtedy, gdy materiał, grubość i warunki odpowiadają zadaniu. Gdy granica jest niejasna, odpowiedzialnym podejściem jest reprezentatywna próba, zapis wyniku i zatwierdzenie części według rzeczywistych wymagań funkcjonalnych i estetycznych.

Aplikacje

Gdzie ta trasa tworzy wartość.

01Przezroczyste osłony urządzeń
02Panele ekspozycyjne
03Pudełka i gabloty akrylowe
04Lica znaków i panele informacyjne
05Okna obserwacyjne maszyn
06Klejone zespoły akrylowe

Często zadawane pytania

Szczegóły, o które kupujący pytają przed zapytaniem ofertowym.

Czy płytę akrylową można frezować CNC?+

Tak. Można wykonywać profile, wycięcia, kieszenie i inne elementy, jeśli narzędzie, mocowanie, kontrola ciepła i usuwanie wiórów są dobrane do płyty i geometrii.

Czy płytę akrylową można ciąć laserem?+

Odpowiednią płytę można ciąć laserem w szczegółowe profile. Wygląd krawędzi zależy od gatunku, grubości, koloru i procesu, dlatego widoczne części należy sprawdzić na reprezentatywnej próbce.

Czy folia ochronna powinna pozostać podczas obróbki akrylu?+

Zwykle pozostaje podczas zgodnego cięcia, frezowania i wiercenia. Formowanie lub niektóre etapy klejenia mogą wymagać jej usunięcia; stosuj instrukcje dla wybranej płyty i procesu.

Czy płytę akrylową można giąć lub termoformować?+

Tak. Formy lub przyrządy, kolejność nagrzewania, ochrona powierzchni, chłodzenie i późniejsze przycinanie muszą być zaplanowane dla danej części.

Dlaczego akryl pęka wokół wywierconych otworów?+

Przyczyną mogą być elementy blisko krawędzi, uszkodzenia obróbcze, ostre kształty, naprężenia szczątkowe, wymuszone ustawienie łączników lub chemikalia. Należy ocenić cały układ materiał–proces–montaż.

Co powoduje białe zmętnienie lub spękania akrylu?+

Drobne spękania mogą wynikać z oddziaływania naprężeń z niezgodnym środkiem czyszczącym, klejem lub inną substancją. Nie należy traktować ich wyłącznie jako wady polerowania.

Jak określić polerowaną krawędź akrylową?+

Wskaż widoczne krawędzie, odróżnij polerowanie kosmetyczne od gratowania lub przygotowania do klejenia i użyj uzgodnionej próbki, gdy wygląd jest krytyczny.