Progettare la lastra in PMMA fino al componente finito

Guida alla fabbricazione personalizzata di lastre acriliche

La fabbricazione di lastre acriliche trasforma una lastra piana in PMMA in coperture trasparenti, pannelli espositivi, involucri, insegne, scatole e altri componenti funzionali. Il risultato dipende da molto più della macchina di taglio: grado della lastra, superfici visibili, progettazione di fori e angoli, sequenza di formatura, preparazione dei giunti, finitura dei bordi, tensioni residue e protezione durante la movimentazione influenzano il pezzo finito.

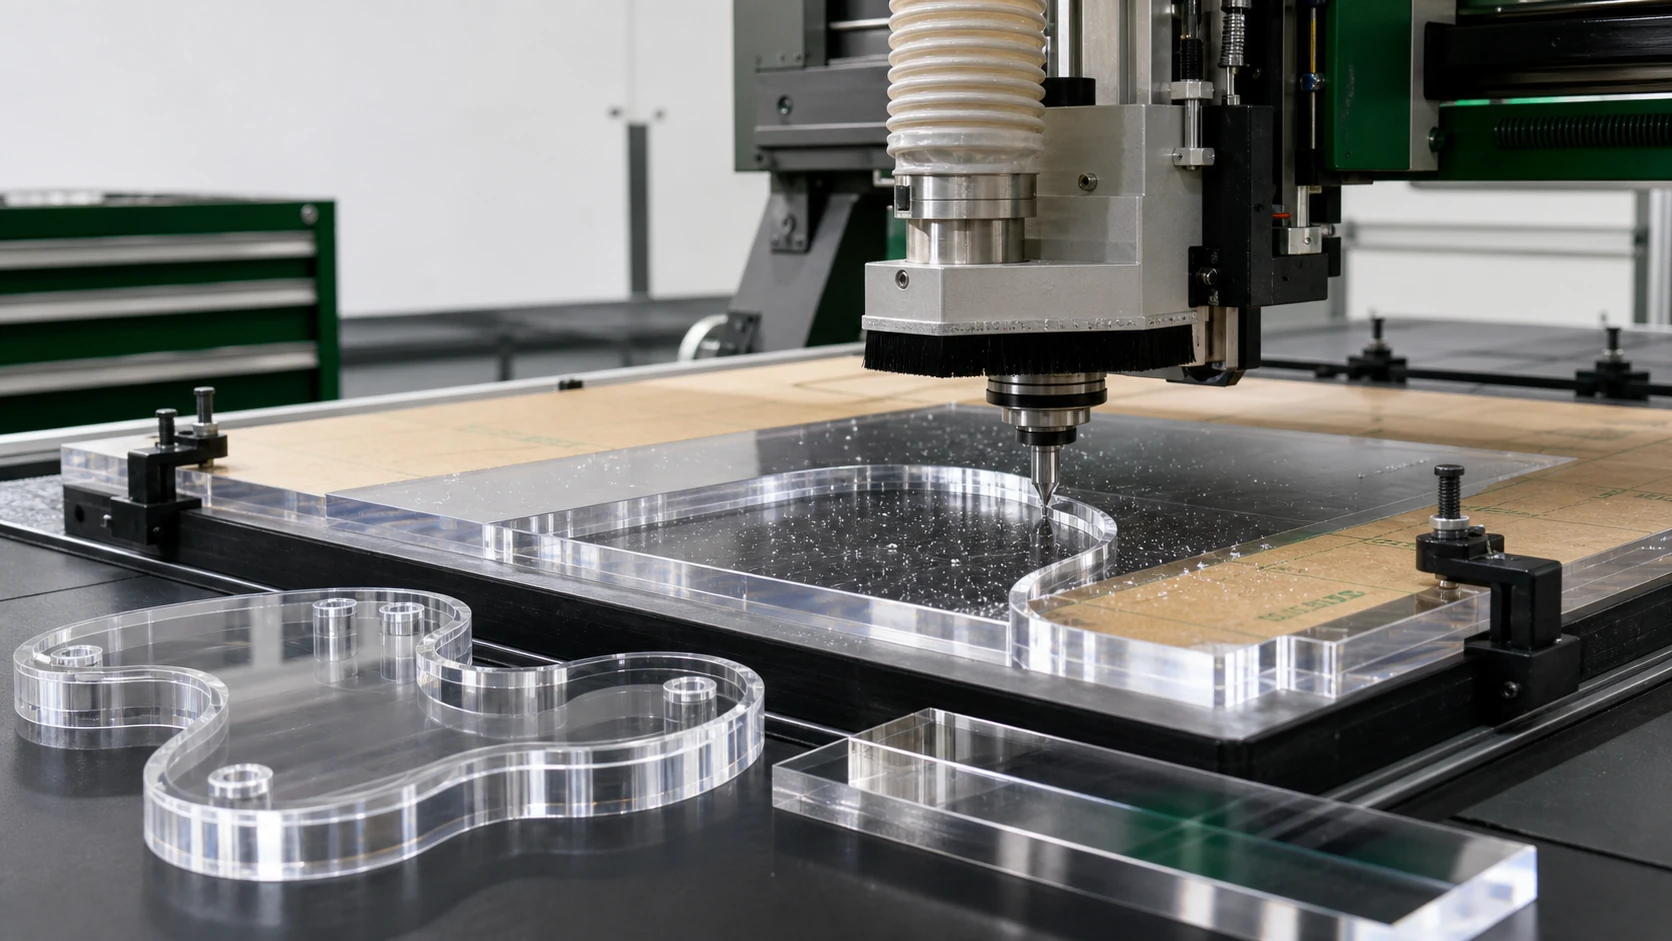
Taglio di una lastra acrilica per realizzare un componente
MaterialeLastra acrilica / PMMA
Processi principaliTaglio, CNC, foratura, formatura, incollaggio e lucidatura
Obiettivi di qualitàTrasparenza, bordo, accoppiamento e controllo delle tensioni

Logica del progetto

Adattare il processo al prodotto.

01

Partire dal comportamento del materiale e dalle superfici visibili

Il PMMA è comunemente chiamato acrilico o vetro acrilico, ma la lastra acrilica non è un materiale iniziale uniforme. Le versioni trasparenti, colorate, colate ed estruse possono comportarsi diversamente durante lavorazione, formatura e incollaggio. Il disegno deve quindi indicare la lastra scelta e identificare facce e bordi che rimarranno visibili. Un bordo espositivo lucidato, un bordo di montaggio nascosto e un bordo preparato per l'incollaggio richiedono percorsi diversi. La pellicola protettiva normalmente resta durante le operazioni compatibili di taglio e lavorazione, mentre per la formatura può essere necessario rimuoverla prima del riscaldamento. La decisione deve seguire le istruzioni del produttore. Superfici pulite, attrezzature che non segnano e separazione dei pezzi sono controlli essenziali, perché un danno minimo su plastica opaca può essere subito visibile su un componente acrilico trasparente.

02

Scegliere il metodo di taglio in base alla geometria e al bordo richiesto

Segatura, fresatura CNC e taglio laser possono separare la lastra acrilica, ma producono condizioni del bordo diverse e sono adatti a geometrie differenti. La segatura è efficiente per il sezionamento e i pannelli rettilinei quando la lastra è sostenuta e lama, avanzamento e calore sono controllati. La fresatura CNC è utile per profili ripetibili, tasche, scanalature e dettagli interni e consente di gestire punti di ingresso, aree di fissaggio e sovrametallo per la finitura. Il laser può creare profili bidimensionali dettagliati e un bordo lucido su acrilico idoneo, ma il risultato dipende da grado, spessore, colore, messa a fuoco e avanzamento. Un bordo ruvido, fuso, opaco o molto striato indica che il processo va corretto. La lucidatura non deve essere usata automaticamente per nascondere un taglio instabile.

03

Pianificare la fresatura CNC considerando fissaggio, calore e rimozione dei trucioli

Una fresatrice CNC può produrre profili, ritagli, tasche, fori e incisioni precisi, ma l'acrilico richiede un processo progettato per la plastica, non copiato dalla lavorazione dei metalli. Il calore eccessivo può ammorbidire il taglio e ridepositare materiale; un fissaggio instabile può causare vibrazioni, scheggiature o variazioni dimensionali; i trucioli intrappolati possono graffiare la superficie. Il percorso deve considerare entrata e uscita dell'utensile, sostegno di ponti stretti e piccole isole e bordi da lucidare o incollare. Il disegno deve identificare riferimenti e interfacce critiche affinché il controllo corrisponda alla funzione di montaggio. Velocità e avanzamenti non sono universali: dipendono da grado, spessore, geometria dell'utensile, mandrino, attrezzaggio e profondità di taglio e vanno verificati su materiale rappresentativo.

04

Progettare fori, ritagli e angoli per gestire le tensioni

Fori e angoli interni richiedono la stessa attenzione del profilo esterno. Un foro vicino al bordo, un angolo interno vivo, un ponte stretto non sostenuto o l'allineamento forzato di un fissaggio possono concentrare le tensioni. Il PMMA può conservare tensioni residue da lavorazione, formatura o montaggio; l'effetto può restare nascosto finché il pezzo non viene caricato o esposto a un detergente, adesivo o prodotto chimico incompatibile. Se il progetto lo consente, usare raggi intenzionali, distanza adeguata dal bordo e non utilizzare i fissaggi per tirare in posizione un pezzo disallineato. Sostenere la lastra su una base rigida e pulita durante la foratura e definire svasature, lamature o filetti. Sottili crepe o un'area biancastra richiedono una revisione congiunta di geometria, qualità di lavorazione, carico di montaggio e compatibilità chimica.

05

Stabilire riscaldamento e formatura dopo aver compreso la geometria piana

La lastra acrilica può essere piegata in linea o termoformata in coperture curve, protezioni e componenti tridimensionali. Stampo, dima o attrezzatura di piegatura devono essere pronti prima del riscaldamento e il pezzo deve raffreddarsi nella forma prevista prima della valutazione. Il calore può modificare posizione dei fori, grafica stampata, ritagli e allineamento dei bordi, quindi la sequenza va decisa durante la revisione del progetto. Un dettaglio che attraversa una piega può deformarsi se prodotto nella fase sbagliata. Superfici di formatura e utensili di movimentazione devono proteggere la faccia estetica. Una prova rappresentativa è utile per geometrie strette, curve visibili e pezzi accoppiati ad altri componenti. Controllare il profilo raffreddato, il riferimento di rifilatura e l'interfaccia reale, non il pezzo ancora caldo.

06

Trattare l'incollaggio come un giunto progettato, non come una scelta tardiva dell'adesivo

Scatole, protezioni, involucri e gruppi espositivi in acrilico trasparente usano spesso giunti incollati, fissaggi meccanici o entrambi. Il metodo va scelto considerando percorso del carico, preparazione dei bordi, pulizia e aspetto accettabile della linea di giunzione. Le superfici richiedono accoppiamento e allineamento controllati; una preparazione scarsa può lasciare spazi, bolle, contaminazione o adesivo visibile. L'adesivo deve essere compatibile con il grado di acrilico e l'ambiente d'uso e il giunto deve indurire prima del carico. L'indicazione «giunto invisibile» non è un criterio misurabile. Definire invece lato di osservazione, illuminazione o campione, variazione ammessa ed elementi che controllano l'allineamento. Una scatola espositiva estetica e un involucro tecnico nascosto possono adottare criteri diversi.

07

Specificare la finitura dei bordi solo dove aggiunge valore

Un bordo acrilico tagliato può restare lavorato, essere sbavato, levigato, lucidato o preparato per l'incollaggio. La finitura dipende dal fatto che il bordo sia visto o toccato, trasmetta luce, entri in un telaio o faccia parte di un giunto. Levigatura e lucidatura creano una finitura brillante, ma ogni passaggio aggiunge movimentazione e deve preservare superfici e dimensioni vicine. Un disegno che dice solo «lucidare tutti i bordi» può creare lavoro inutile senza identificare quelli davvero importanti. Marcare i bordi estetici, fornire un riferimento visivo quando necessario e separare i bordi da incollare dai requisiti puramente decorativi.

08

Integrare il controllo qualità in ogni operazione

La qualità dell'acrilico è più facile da controllare quando l'ispezione segue il processo. Prima della lavorazione verificare identità della lastra, colore, finitura, pellicola e lato visibile. Dopo taglio o fresatura controllare profilo, ritagli, bordo e protezione superficiale. Dopo la foratura verificare posizione, rimozione delle bave e danni attorno ai fori. Dopo la formatura controllare forma raffreddata, riferimento di rifilatura, segni e interfacce. Dopo incollaggio o montaggio verificare allineamento, pulizia, aspetto del giunto e danni. Il metodo deve seguire la funzione: le facce ottiche richiedono illuminazione controllata, le interfacce controlli dimensionali o di accoppiamento e i pezzi formati possono richiedere una dima. Una generica dichiarazione di «controllo visivo superato» non dimostra che il pezzo si adatti o funzioni.

09

Leggere i difetti comuni come prove del processo

I graffi indicano in genere pellicola danneggiata, attrezzature sporche, trucioli intrappolati o separazione insufficiente. Bordi fusi o ruvidi suggeriscono una mancata corrispondenza tra metodo di taglio, utensile, supporto, avanzamento e calore. Crepe vicino a fori e angoli possono indicare tensione concentrata, bordo scadente o montaggio forzato. Aloni bianchi o cavillature dopo la pulizia possono rivelare l'interazione tra tensioni residue, carico dei fissaggi ed esposizione chimica, non un problema di lucidatura. Pezzi formati che non si adattano spesso derivano da riferimento di rifilatura, raffreddamento o interfaccia errati. Variazioni del giunto possono dipendere da geometria, preparazione, allineamento o indurimento. Interpretare ogni sintomo come prova aiuta a correggere il processo invece di aggiungere ritocchi finali.

10

Usare le istruzioni del produttore con un limite di applicazione esplicito

La base tecnica di questa guida comprende le istruzioni Röhm / PLEXIGLAS per taglio, lavorazione, foratura, piegatura e formatura, incollaggio, levigatura e lucidatura. Sono fonti primarie adatte a comprendere lavorazione del PMMA, protezione superficiale e segnali di difetto. Non sostituiscono la scheda tecnica del grado esatto né una prova produttiva sull'attrezzatura scelta. I parametri pubblicati vanno usati solo quando materiale, spessore e condizioni corrispondono al lavoro. Se il limite non è chiaro, l'approccio responsabile è definire una prova rappresentativa, registrare il risultato e approvare il pezzo secondo i requisiti funzionali ed estetici reali.

Applicazioni

Dove questo percorso crea valore.

01Coperture trasparenti per attrezzature
02Pannelli espositivi per il retail
03Scatole e teche in acrilico
04Frontali per insegne e pannelli informativi
05Finestre di osservazione per macchine
06Gruppi acrilici incollati

Domande comuni

Dettagli che gli acquirenti chiedono prima di una richiesta di offerta.

La lastra acrilica può essere fresata CNC?+

Sì. L'acrilico può essere fresato per profili, ritagli, tasche e altri dettagli quando utensile, fissaggio, controllo termico e rimozione dei trucioli sono pianificati per lastra e geometria.

La lastra acrilica può essere tagliata al laser?+

Una lastra idonea può essere tagliata al laser per profili dettagliati. L'aspetto del bordo dipende da grado, spessore, colore e processo, quindi i pezzi visibili vanno verificati con un campione rappresentativo.

La pellicola protettiva deve restare durante la lavorazione dell'acrilico?+

Di norma resta durante taglio, fresatura e foratura compatibili. La formatura o alcune fasi di incollaggio possono richiederne la rimozione; seguire le istruzioni della lastra e del processo scelti.

La lastra acrilica può essere piegata o termoformata?+

Sì. Stampi o dime, sequenza di riscaldamento, protezione superficiale, raffreddamento e rifilatura devono essere pianificati per il pezzo specifico.

Perché l'acrilico si crepa attorno ai fori?+

Le cause possono includere elementi vicini al bordo, danni di lavorazione, geometria acuta, tensioni residue, allineamento forzato dei fissaggi o esposizione chimica. Va esaminato l'intero percorso materiale-processo-montaggio.

Cosa causa aloni bianchi o cavillature nell'acrilico?+

Le cavillature possono derivare dall'interazione di tensioni residue o di montaggio con detergenti, adesivi o sostanze incompatibili. Non vanno trattate solo come difetti di lucidatura.

Come va specificato un bordo acrilico lucidato?+

Identificare i bordi visibili, distinguere la lucidatura estetica dalla sbavatura o preparazione all'incollaggio e usare un campione concordato quando l'aspetto è critico.