Engenharia de chapas de PMMA para componentes acabados

Guia de fabricação personalizada de chapas acrílicas

A fabricação de chapas acrílicas transforma chapas planas de PMMA em coberturas transparentes, painéis de exposição, carcaças, placas, caixas e outros componentes funcionais. O resultado depende de mais do que a máquina de corte: o grau da chapa, as superfícies visíveis, o projeto de furos e cantos, a sequência de conformação, a preparação das juntas, o acabamento das bordas, as tensões residuais e o manuseio protetor influenciam a peça final.

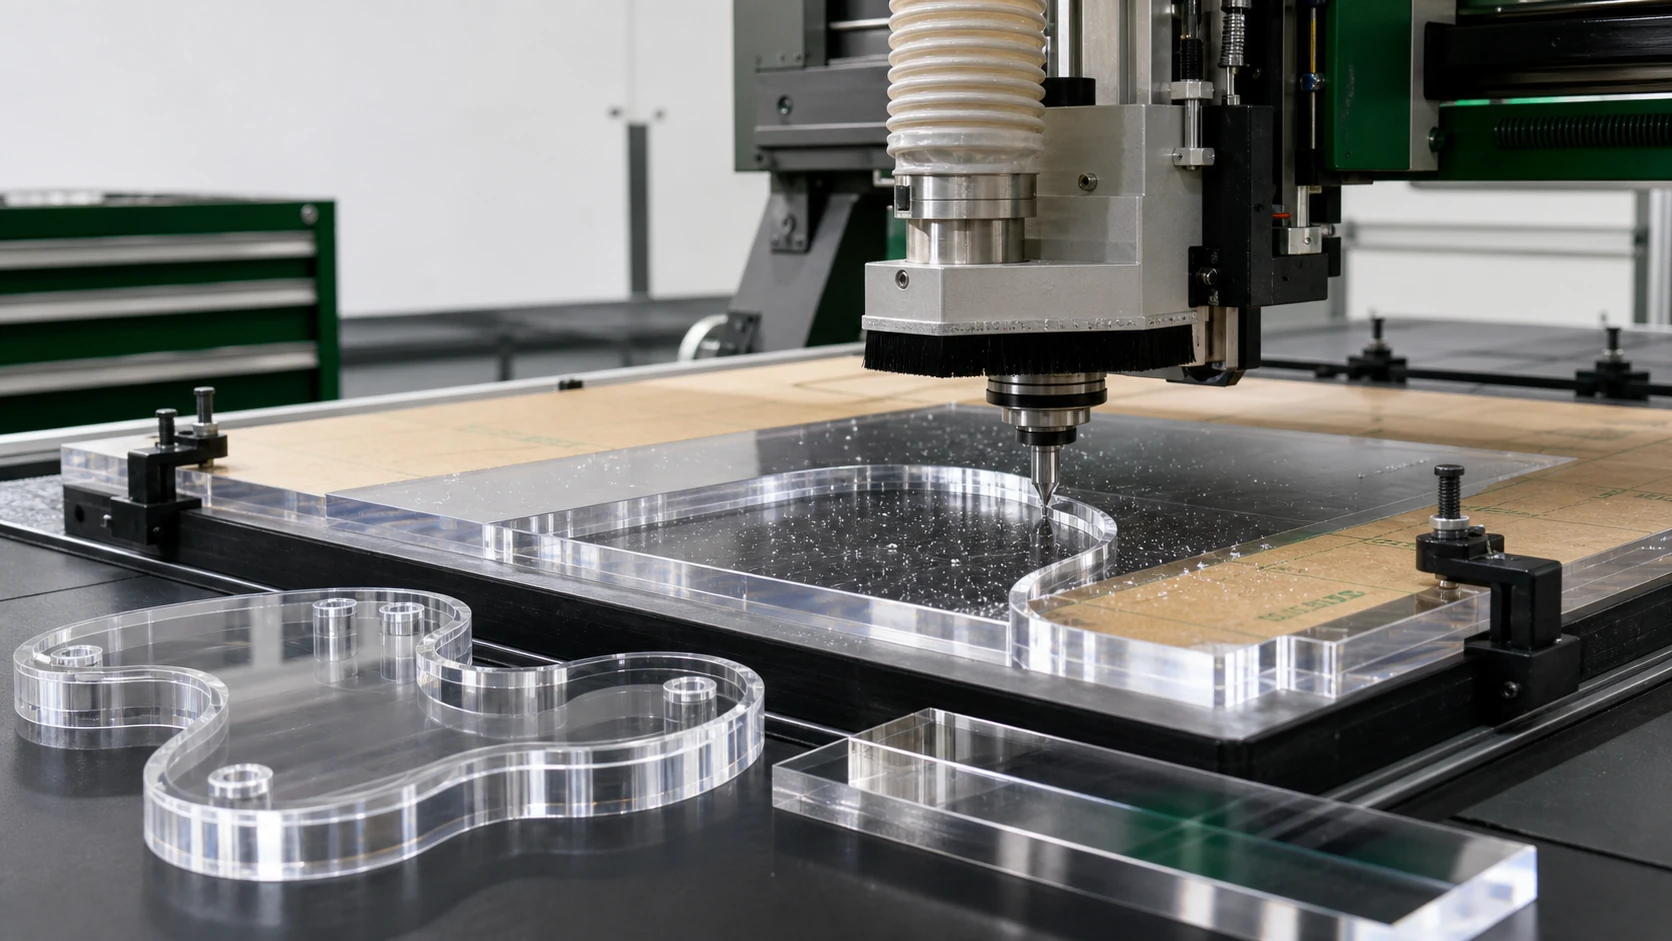
Chapa acrílica sendo cortada para fabricar um componente
MateriaisChapa acrílica / PMMA
Processos principaisCortar, usinar em CNC, furar, conformar, colar e polir
Foco da qualidadeTransparência, acabamento de borda, ajuste e controle de tensões

Lógica do projeto

Faça o processo se adequar ao produto.

01

Comece pelo comportamento do material e pelas superfícies visíveis

O PMMA é normalmente chamado de acrílico ou vidro acrílico, mas a chapa acrílica não é um material inicial uniforme. Versões transparentes, coloridas, fundidas e extrudadas podem se comportar de maneira diferente durante a usinagem, a conformação e a colagem. Portanto, o desenho deve indicar a chapa selecionada e identificar quais faces e bordas permanecerão visíveis. Uma borda polida de exposição, uma borda de montagem oculta e uma borda preparada para colagem não exigem o mesmo processo. A película protetora geralmente permanece durante operações compatíveis de corte e usinagem, enquanto a conformação pode exigir sua remoção antes do aquecimento. Essa decisão deve seguir a orientação do fabricante da chapa. Superfícies de trabalho limpas, dispositivos que não marcam e separação entre peças são controles básicos, pois um dano discreto em um plástico opaco pode ficar imediatamente visível em um componente acrílico transparente.

02

Escolha o método de corte conforme a geometria e a borda necessária

Serragem, fresagem CNC e corte a laser podem separar chapas acrílicas, mas deixam condições de borda diferentes e atendem a geometrias distintas. A serragem é eficiente para desdobrar chapas e produzir painéis retos quando a chapa está totalmente apoiada e a lâmina, o avanço e o calor são controlados. A fresagem CNC é útil para perfis repetíveis, cavidades, ranhuras e recursos internos, permitindo controlar pontos de entrada, áreas de fixação e sobremetal para acabamento. O laser pode criar perfis bidimensionais detalhados e uma borda brilhante em acrílicos adequados, mas o resultado depende do grau, espessura, cor, foco e avanço. Uma borda áspera, fundida, fosca ou muito estriada indica que o processo precisa ser ajustado. O polimento não deve ser usado automaticamente para ocultar um corte instável.

03

Planeje a fresagem CNC considerando fixação, calor e remoção de cavacos

Uma fresadora CNC pode produzir perfis, recortes, cavidades, furos e gravações precisos, mas o acrílico exige um processo projetado para plástico, não copiado da usinagem de metal. Calor excessivo pode amolecer o corte e redepositar material; fixação instável pode causar vibração, lascas ou variação dimensional; cavacos presos podem riscar a superfície visível. O percurso da ferramenta deve considerar a entrada e a saída do cortador, o apoio de pontes estreitas e pequenas ilhas e quais bordas serão posteriormente polidas ou coladas. O desenho deve identificar bordas de referência e interfaces críticas para relacionar a inspeção à função da montagem. Velocidades e avanços exatos não são universais: dependem do grau, espessura, geometria da ferramenta, fuso, dispositivo e profundidade de corte e devem ser verificados em material representativo.

04

Projete furos, recortes e cantos para controlar tensões

Furos e cantos internos merecem a mesma atenção de engenharia que o contorno externo. Um furo próximo à borda, um canto interno agudo, uma ponte estreita sem apoio ou o alinhamento forçado de um fixador podem concentrar tensões. O PMMA pode reter tensões residuais da usinagem, conformação ou montagem, e o efeito pode permanecer oculto até a peça receber carga ou entrar em contato com um limpador, adesivo ou outro produto químico incompatível. Quando o projeto permitir, use raios definidos, mantenha distância adequada da borda e evite usar fixadores para puxar uma peça desalinhada. Apoie a chapa em uma base firme e limpa durante a perfuração e defina claramente qualquer escareado, rebaixo ou rosca. Trincas finas ou uma área esbranquiçada devem levar à análise conjunta da geometria, qualidade da usinagem, carga de montagem e compatibilidade química.

05

Ordene o aquecimento e a conformação após compreender a geometria plana

A chapa acrílica pode ser dobrada em linha ou termoformada em coberturas curvas, proteções e componentes tridimensionais. O molde, gabarito ou dispositivo de dobra deve estar pronto antes do aquecimento, e a peça precisa esfriar na forma pretendida antes de ser avaliada. O calor pode alterar a posição dos furos, os gráficos impressos, a geometria dos recortes e o alinhamento das bordas; por isso, a sequência de operações deve ser decidida na revisão do projeto. Um recurso que cruza uma dobra pode se deformar se for produzido na etapa errada. As superfícies de conformação e as ferramentas de manuseio também devem proteger a face estética contra marcas. Um teste representativo é especialmente útil para geometrias restritas, curvas visíveis e peças que precisam encaixar em outro componente. Verifique o perfil já frio, a referência de corte e a interface real, em vez de avaliar a peça ainda quente.

06

Trate a colagem como uma junta projetada, não como uma decisão tardia sobre adesivo

Caixas, proteções, carcaças e conjuntos expositores de acrílico transparente frequentemente usam juntas coladas, fixadores mecânicos ou ambos. O método de união deve ser escolhido considerando o caminho da carga, a preparação das bordas, o processo de limpeza e a aparência aceitável da linha de colagem. As superfícies precisam de ajuste e alinhamento controlados; preparação deficiente pode deixar folgas, bolhas, contaminação ou excesso visível de adesivo. O adesivo deve ser compatível com o grau específico de acrílico e com o ambiente de uso, e o manuseio deve permitir cura suficiente antes da aplicação de carga. Uma instrução como “junta invisível” não é um critério mensurável. Em vez disso, defina o lado de observação, a iluminação ou amostra de referência, a variação visual permitida e os recursos que controlam o alinhamento. Uma caixa expositora estética e uma carcaça oculta de equipamento podem usar critérios de junta diferentes.

07

Especifique o acabamento de borda somente onde ele agrega valor

Uma borda acrílica cortada pode permanecer usinada, ser rebarbada, lixada, polida ou preparada especificamente para colagem. O acabamento correto depende de a borda ser vista ou tocada, transmitir luz, encaixar em uma moldura ou fazer parte de uma junta. Lixamento e polimento podem produzir alto brilho, mas cada etapa adicional aumenta o manuseio e deve preservar superfícies e dimensões próximas. Um desenho que apenas diga “polir todas as bordas” pode criar trabalho desnecessário sem identificar as bordas visíveis realmente importantes. Marque as bordas estéticas, forneça uma referência visual quando a aparência for crítica e mantenha as bordas de colagem separadas dos requisitos de polimento puramente decorativos.

08

Integre a inspeção de qualidade a cada operação

A qualidade do acrílico é mais fácil de controlar quando a inspeção acompanha o processo, em vez de esperar até a embalagem. Antes da fabricação, verifique a identidade da chapa, cor, acabamento, película e marcação da face visível. Após o corte ou fresagem, inspecione perfil, recortes, condição das bordas e proteção superficial. Depois da perfuração, confira posição, remoção de rebarbas e danos ao redor dos furos. Após a conformação, verifique a forma já fria, a referência de corte, marcas superficiais e interfaces de encaixe. Depois da colagem ou montagem, inspecione alinhamento, limpeza, aparência da junta e danos de manuseio. O método deve seguir a função: faces ópticas precisam de iluminação e critérios de observação controlados, interfaces exigem controles dimensionais ou de encaixe e peças conformadas podem precisar de um gabarito ou referência de perfil. Uma declaração genérica de “inspeção visual aprovada” não demonstra que a peça encaixará ou funcionará.

09

Interprete defeitos comuns como evidências do processo

Riscos normalmente indicam película danificada, dispositivos sujos, cavacos presos ou separação inadequada das peças. Bordas fundidas ou ásperas sugerem incompatibilidade entre método de corte, ferramenta, apoio, avanço e calor. Trincas ao redor de furos e cantos podem indicar concentração de tensões, borda deficiente ou montagem forçada. Névoa branca ou microfissuras após a limpeza podem revelar interação entre tensão residual, carga do fixador e exposição química, e não um problema de polimento. Peças conformadas que não encaixam muitas vezes remontam a uma referência de corte, condição de resfriamento ou interface incorretas. A variação visível da linha de colagem pode resultar da geometria, preparação, alinhamento ou manuseio durante a cura. Tratar cada sintoma como evidência ajuda a corrigir o processo em vez de acrescentar retrabalho estético no final.

10

Use as orientações do fabricante com um limite explícito de aplicação

A base técnica deste guia inclui instruções da Röhm / PLEXIGLAS para corte, usinagem, perfuração, dobra e conformação, colagem, lixamento e polimento. São referências primárias adequadas para entender princípios de processamento do PMMA, proteção superficial e sinais de defeito. Elas não substituem a ficha técnica do grau exato da chapa nem um teste de produção no equipamento selecionado. Parâmetros publicados só devem ser usados quando material, espessura e condições do processo corresponderem ao trabalho. Quando esse limite não estiver claro, a abordagem responsável é definir um teste representativo, registrar o resultado e aprovar a peça conforme seus requisitos funcionais e estéticos reais.

Aplicativos

Onde esta rota cria valor.

01Coberturas transparentes para equipamentos
02Painéis para expositores de varejo
03Caixas e estojos de acrílico
04Faces de placas e painéis informativos
05Janelas de observação de máquinas
06Conjuntos acrílicos colados

Perguntas comuns

Detalhes que os compradores perguntam antes de uma RFQ.

A chapa acrílica pode ser fresada em CNC?+

Sim. O acrílico pode ser fresado para criar perfis, recortes, cavidades e outros recursos quando ferramenta, fixação, controle térmico e remoção de cavacos são planejados para a chapa e a geometria selecionadas.

A chapa acrílica pode ser cortada a laser?+

Uma chapa acrílica adequada pode ser cortada a laser para criar perfis detalhados. A aparência da borda depende do grau, espessura, cor e condições do processo; por isso, peças visíveis devem ser verificadas com uma amostra representativa.

A película protetora deve permanecer durante a fabricação do acrílico?+

Ela normalmente permanece durante operações compatíveis de corte, fresagem e perfuração. A conformação ou certas etapas de colagem podem exigir sua remoção; siga as orientações da chapa e do processo escolhidos.

A chapa acrílica pode ser dobrada ou termoformada?+

Sim. Moldes ou gabaritos de dobra, sequência de aquecimento, proteção superficial, resfriamento e corte posterior devem ser planejados para a peça específica.

Por que o acrílico trinca ao redor de furos perfurados?+

Possíveis causas incluem recursos próximos à borda, danos de usinagem, geometria aguda, tensões residuais, alinhamento forçado de fixadores ou exposição química. Todo o percurso material-processo-montagem deve ser analisado.

O que causa névoa branca ou microfissuras no acrílico?+

As microfissuras podem resultar da interação de tensões residuais ou de montagem com um limpador, adesivo ou outro produto químico incompatível. Não devem ser tratadas apenas como defeito de polimento superficial.

Como deve ser especificada uma borda acrílica polida?+

Identifique as bordas visíveis, diferencie o polimento estético da rebarbação ou preparação para colagem e use uma amostra ou referência visual acordada quando a aparência for crítica.