Control del calor, el movimiento y las interfaces de baja energía superficial

Fabricación de láminas de polipropileno: mecanizado, soldadura y control superficial

La fabricación convierte láminas de PP en paneles, separadores, revestimientos, bandejas y piezas de equipos. Un resultado fiable exige identificar el material, evacuar virutas y calor, permitir el movimiento térmico y direccional y validar cada interfaz soldada, impresa o pegada.

Lámina maciza de polipropileno preparada para corte y fabricación controlados
Alcance del materialLámina maciza de PP con grado, superficie y dirección identificados
Procesos principalesSerrar, CNC, taladrar, validar láser, plegar, soldar, imprimir e inspeccionar
Control de calidadBordes, dimensiones libres, función de la unión y adhesión

Lógica del proyecto

Hacer que el proceso se ajuste al producto.

01

Identificar la construcción del PP antes de elegir el proceso

PP no es una especificación completa. Homopolímeros, copolímeros y productos con cargas, conductividad, tratamiento o respaldo no son intercambiables. Registre grado, espesor, color, textura, cara tratada y visible y dirección de extrusión. Los requisitos alimentarios, de llama, ESD o químicos dependen del grado exacto y la aplicación final. Almacene la lámina plana, apoyada y protegida del calor desigual, sol y polvo.

02

Planificar referencias planas y finales en una sola ruta

La ruta parte de la pieza terminada. Una carpeta impresa necesita controlar la cara tratada y comprobar adhesión después del pliegue; una bandeja soldada necesita material compatible, preparación y prueba funcional; una carcasa formada necesita plan conjunto de calentamiento, enfriamiento y recorte. Defina qué rasgos se hacen antes y después de plegar o soldar y mida sin forzar la pieza.

03

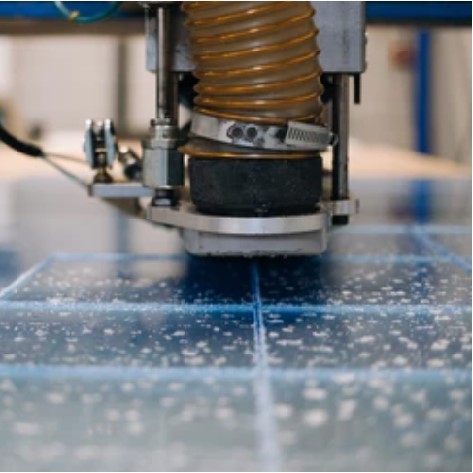
Serrar y fresar evacuando el calor con la viruta

SIMONA y Röchling recomiendan herramientas afiladas, apoyo estable y retirada eficaz de virutas. El borde no debe quedar fundido, enrollado ni muy rebabado. Apoye la lámina cerca del corte y evite que la viruta vuelva a soldarse. En CNC no comprima ni fuerce plana una placa curvada. Valide la geometría real y mida la primera pieza después de soltarla.

04

Taladrar y fijar sin atasco, rotura ni alineación forzada

En agujeros profundos retire periódicamente la broca para sacar viruta; el calor puede atascarla. Apoye la salida y revise reborde elevado, fusión, desgarro o rotura. Diámetro, distancia al borde, área de apoyo y movimiento térmico se estudian juntos. No use el tornillo para arrastrar un panel desalineado ni concentrar carga alrededor del agujero.

05

Tratar el láser como validación de material y equipo

Trotec admite el corte láser de ciertos PP macizos y SIMONA lo indica para una lámina PP-H concreta. No es una aprobación universal. Verifique grado, aditivos, máquina, extracción, máscara, depósitos, olor, color, borde térmico y uso posterior. Ensaye material de producción con un detalle exigente. Sin criterios documentados de borde y EHS, use corte mecánico.

06

Controlar dirección, calentamiento, enfriamiento y recorte

El PP puede plegarse en caliente o termoformarse cuando el grado y el equipo lo permiten. La contracción depende de material, lote, enfriamiento, estirado, herramienta y dirección. Para plegar, caliente uniformemente y enfríe en un útil. El conformado completo añade radios, desmoldeo, sujeción, ventilación, reparto de pared, enfriamiento y recorte. Apruebe dimensiones tras un enfriamiento representativo. El termoformado de lámina completa solo se ofrece tras confirmar la capacidad.

07

Combinar lámina, aporte, junta e inspección al soldar

La soldadura es válida para PP compatible. Röchling exige varilla compatible y superficies limpias; SIMONA añade preparación, equilibrio térmico, enfriamiento y geometría. El plano define familia de PP, aporte, junta, carga, acceso, sujeción e inspección. Mantenga tinta, aceite y rotulador fuera de la unión. Un cordón limpio no demuestra resistencia ni estanqueidad; la prueba debe corresponder a la función.

08

Considerar impresión y pegado como sistemas superficiales

El PP sin tratar tiene baja energía superficial. Aditivos, contaminación y envejecimiento del tratamiento corona o llama afectan la adhesión. Debe trazarse la cara tratada, método, antigüedad, limpieza y sistema de tinta o adhesivo. Valide la impresión después del pliegue, limpieza o abrasión. El pegado sigue siendo específico del proyecto hasta aprobar preparación, instrucciones del adhesivo, curado, carga, exposición y ensayo destructivo.

09

Usar defectos e inspección por etapas para controlar la calidad

La entrada confirma material, superficie, dirección, planitud y daños. Tras mecanizar se revisan dimensiones libres, rebabas, fusión, virutas adheridas, agujeros y marcas; tras formar, geometría fría, alabeo, pared y recorte; tras soldar, identidad, continuidad, deformación y prueba funcional; tras imprimir, cara, limpieza, curado y adhesión. Los ajustes específicos de SIMONA, Röchling, LyondellBasell y Trotec no son valores universales para PP.

Aplicaciones

Donde esta ruta crea valor.

01Paneles y perfiles de PP cortados
02Separadores reutilizables
03Revestimientos y protecciones industriales
04Bandejas y recipientes fabricados
05Piezas de PP impresas y plegadas
06Piezas mecanizadas para equipos

Preguntas comunes

Detalles que los compradores preguntan antes de una solicitud de cotización.

¿Se puede mecanizar la lámina de polipropileno con CNC?+

Sí. Se puede serrar, fresar y taladrar con herramienta afilada, apoyo estable y retirada de viruta. Apruebe las dimensiones después de soltar la pieza.

¿Se puede cortar PP con láser?+

Algunas láminas macizas pueden cortarse, pero grado, aditivos, equipo, extracción, máscara, borde y uso posterior requieren un ensayo representativo.

¿Se puede plegar polipropileno sin calor?+

Algunos productos pueden flexionar o doblarse, pero no hay una regla universal. Deben probarse grado, espesor, dirección, radio y movimiento repetido.

¿Termoformado y plegado lineal son lo mismo?+

No. El plegado calienta una zona local; el termoformado moldea un área mayor y añade estirado, distribución de pared, contracción, enfriamiento y recorte.

¿Es mejor soldar que pegar PP?+

La soldadura está documentada para PP compatible, pero exige material, junta y ejecución correctos. Un adhesivo especializado debe validarse con la carga y exposición reales.

¿Por qué falla una impresión de PP que parecía correcta?+

La baja energía, los aditivos, la contaminación, el envejecimiento del tratamiento, una tinta incompatible o curado insuficiente pueden reducir la adhesión. Pruebe después del uso previsto.

¿Qué debe indicar un plano de fabricación de PP?+

Grado, espesor, dirección, caras tratada y visible, referencias planas y finales, uniones, zonas gráficas, dimensiones libres, inspección y orientación de embalaje.