Controle de calor, movimento e interfaces de baixa energia superficial

Fabricação de chapas de polipropileno: usinagem, soldagem e controle de superfície

A fabricação transforma chapas de PP em painéis, divisórias, revestimentos, bandejas e peças de equipamentos. O resultado confiável depende de identificar o material, remover cavacos e calor, permitir movimentos térmicos e direcionais e validar cada interface soldada, impressa ou colada.

Chapa sólida de polipropileno preparada para corte e fabricação controlados
Escopo do materialChapa sólida de PP com grau, superfície e direção identificados
Processos principaisSerrar, CNC, furar, validar laser, dobrar, soldar, imprimir e inspecionar
Foco de qualidadeBorda, dimensões livres, função da união e adesão

Lógica do projeto

Faça o processo se adequar ao produto.

01

Identifique a construção do PP antes do processo

PP não é uma especificação completa. Homopolímeros, copolímeros e produtos com cargas, condutividade, tratamento ou suporte não são intercambiáveis. Registre grau, espessura, cor, textura, face tratada e visível e direção de extrusão. Requisitos de contato com alimentos, chama, ESD ou químicos pertencem ao grau exato e à aplicação final. Armazene a chapa plana, apoiada e protegida de calor desigual, sol e poeira.

02

Planeje referências planas e finais em uma rota

A rota segue a peça acabada. Uma pasta impressa precisa controlar a face tratada e testar adesão após a dobra; uma bandeja soldada requer material compatível, preparação e teste funcional; uma peça conformada exige plano conjunto de aquecimento, resfriamento e recorte. Defina quais recursos são feitos antes e depois da dobra ou solda e meça a peça sem forçá-la.

03

Serre e usine levando o calor para o cavaco

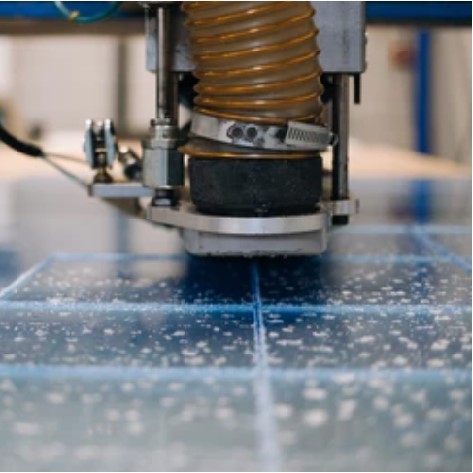
SIMONA e Röchling recomendam ferramentas afiadas, apoio estável e remoção eficaz de cavacos. A borda não deve ficar fundida, enrolada ou com rebarba excessiva. Apoie a chapa junto ao corte e evite que cavacos se ressoldem. No CNC, não comprima nem force uma chapa empenada a ficar plana. Valide a geometria real e meça a primeira peça após soltá-la.

04

Fure e fixe sem travar ou forçar o alinhamento

Em furos profundos, retire periodicamente a broca para remover cavacos; o calor pode travá-la. Apoie a saída e verifique lábio elevado, fusão, rasgo ou quebra. Diâmetro, distância da borda, área de apoio e movimento térmico são avaliados juntos. Não use o fixador para puxar um painel desalinhado nem concentrar carga ao redor do furo.

05

Trate o laser como qualificação de material e equipamento

Trotec admite corte a laser de certos PP sólidos e a SIMONA o lista para uma chapa PP-H específica. Isso não é aprovação universal. Verifique grau, aditivos, máquina, exaustão, máscara, depósitos, odor, cor, borda térmica e uso posterior. Teste material de produção com um detalhe exigente. Sem critérios documentados de borda e EHS, use corte mecânico.

06

Controle direção, aquecimento, resfriamento e recorte

O PP pode ser dobrado a quente e termoformado quando grau e equipamento permitem. A retração varia com material, lote, resfriamento, estiramento, ferramenta e direção. Para dobra linear, aqueça uniformemente e resfrie no gabarito. A conformação completa acrescenta raios, ângulos de saída, fixação, ventilação, distribuição da parede, resfriamento e recorte. Aprove dimensões após resfriamento representativo. Só ofereça termoformagem de chapa inteira após confirmar a capacidade.

07

Combine chapa, material de adição, junta e inspeção

A soldagem é uma rota documentada para PP compatível. A Röchling exige vareta compatível e superfícies limpas; a SIMONA acrescenta preparação, equilíbrio térmico, resfriamento e geometria. O desenho define família de PP, vareta, junta, carga, acesso, fixação e inspeção. Mantenha tinta, óleo e marcador fora da junta. Um cordão bonito não prova resistência ou estanqueidade; o teste deve corresponder à função.

08

Trate impressão e colagem como sistemas de superfície

PP não tratado tem baixa energia superficial. Aditivos, contaminação e envelhecimento do tratamento corona ou chama afetam a adesão. É preciso rastrear face tratada, método, idade, limpeza e sistema de tinta ou adesivo. Aprove a impressão após dobra, limpeza ou abrasão. A colagem continua específica do projeto até aprovar preparação, instruções do adesivo, cura, carga, exposição e ensaio destrutivo.

09

Use defeitos e inspeção em etapas para controlar a qualidade

A entrada confirma material, superfície, direção, planicidade e danos. Após usinagem, verifique dimensões livres, rebarba, fusão, cavacos aderidos, furos e marcas; após conformação, forma fria, empeno, parede e recorte; após solda, identidade, continuidade, distorção e teste funcional; após impressão, face, limpeza, cura e adesão. Os ajustes específicos da SIMONA, Röchling, LyondellBasell e Trotec não são valores universais para PP.

Aplicativos

Onde esta rota cria valor.

01Painéis e perfis cortados de PP
02Divisórias reutilizáveis
03Revestimentos e proteções industriais
04Bandejas e recipientes fabricados
05Peças de PP impressas e dobradas
06Peças usinadas para equipamentos

Perguntas comuns

Detalhes que os compradores perguntam antes de uma RFQ.

A chapa de polipropileno pode ser usinada em CNC?+

Sim. Pode ser serrada, fresada e furada com ferramenta afiada, apoio estável e remoção de cavacos. Aprove as dimensões após liberar a peça.

A chapa de PP pode ser cortada a laser?+

Algumas chapas sólidas podem ser cortadas, mas grau, aditivos, equipamento, exaustão, máscara, borda e uso posterior exigem teste representativo.

O polipropileno pode ser dobrado sem calor?+

Alguns produtos podem flexionar ou dobrar, mas não existe regra universal. Grau, espessura, direção, raio e movimento repetido devem ser testados.

Termoformagem é igual à dobra linear?+

Não. A dobra aquece uma zona local; a termoformagem molda área maior e inclui estiramento, parede, retração, resfriamento e recorte.

Soldagem é melhor que colagem para PP?+

A soldagem é documentada para PP compatível, mas requer material, junta e execução corretos. Um adesivo especial deve ser validado para carga e exposição reais.

Por que uma impressão em PP descola depois?+

Baixa energia, aditivos, contaminação, envelhecimento do tratamento, tinta incompatível ou cura insuficiente reduzem a adesão. Teste após o uso previsto.

O que um desenho de fabricação de PP deve indicar?+

Grau, espessura, direção, faces tratada e visível, referências planas e finais, juntas, áreas gráficas, dimensões livres, inspeção e orientação da embalagem.