Controllo di calore, movimento e interfacce a bassa energia superficiale

Lavorazione delle lastre in polipropilene: lavorazione meccanica, saldatura e controllo superficiale

La lavorazione trasforma le lastre in PP in pannelli, divisori, rivestimenti, vassoi e componenti per impianti. Un risultato affidabile richiede di identificare il materiale, allontanare trucioli e calore, consentire i movimenti termici e direzionali e qualificare ogni interfaccia saldata, stampata o incollata.

Lastra piena in polipropilene preparata per taglio e lavorazione controllati
Campo del materialeLastra piena in PP con grado, superficie e direzione identificati
Processi principaliSegare, CNC, forare, qualificare il laser, piegare, saldare, stampare e controllare
Obiettivo qualitàBordi, dimensioni libere, funzione del giunto e adesione

Logica del progetto

Adattare il processo al prodotto.

01

Identificare la costruzione del PP prima del processo

PP non è una specifica completa. Omopolimeri, copolimeri e prodotti caricati, conduttivi, antistatici, accoppiati, modificati o trattati non sono intercambiabili. Registrare grado, spessore, colore, finitura, lato trattato e visibile e direzione di estrusione. I requisiti alimentari, di fiamma, ESD o chimici appartengono al grado esatto e all'uso finale. Conservare la lastra piana, sostenuta e protetta da calore irregolare, sole e polvere.

02

Pianificare riferimenti piani e finiti in un unico ciclo

Il ciclo segue il pezzo finito. Una cartella stampata richiede il controllo del lato trattato e una prova dopo la piega; un vassoio saldato richiede materiale compatibile, preparazione e prova funzionale; un guscio formato richiede un piano comune di riscaldamento, raffreddamento e rifilatura. Definire le caratteristiche eseguite prima e dopo piega o saldatura e misurare il pezzo senza forzarlo.

03

Segare e fresare portando via il calore con il truciolo

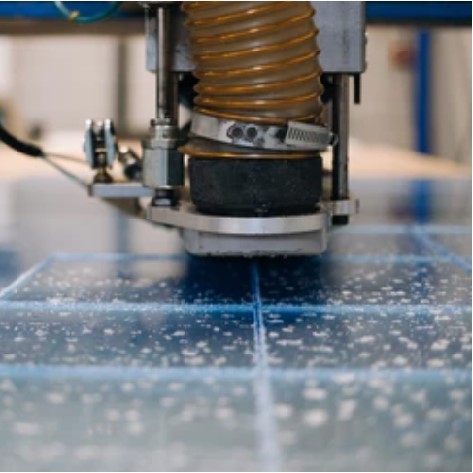
SIMONA e Röchling raccomandano utensili affilati, supporto stabile e rimozione efficace dei trucioli. Il bordo non deve essere fuso, arrotolato o molto baveggiato. Sostenere la lastra vicino al taglio ed evitare che il truciolo si risaldi. Nel CNC non comprimere la lastra né forzare piano un grezzo curvo. Qualificare la geometria reale e misurare il primo pezzo dopo lo sbloccaggio.

04

Forare e fissare senza bloccaggio o allineamento forzato

Nei fori profondi estrarre periodicamente la punta per rimuovere i trucioli; il calore può bloccarla. Sostenere l'uscita e controllare labbro rialzato, fusione, strappo o scheggiatura. Diametro, distanza dal bordo, area di appoggio e movimento termico vanno valutati insieme. Non usare il fissaggio per trascinare in posizione un pannello disallineato né concentrare il carico attorno al foro.

05

Trattare il laser come qualifica di materiale e macchina

Trotec ammette il taglio laser di alcuni PP pieni e SIMONA lo elenca per una specifica lastra PP-H. Non è un'approvazione universale. Verificare grado, additivi, macchina, aspirazione, mascheratura, depositi, odore, colore, bordo termico e uso successivo. Provare il materiale di produzione con un dettaglio impegnativo. Senza criteri documentati per bordo ed EHS, scegliere il taglio meccanico.

06

Controllare direzione, riscaldamento, raffreddamento e rifilo

Il PP può essere piegato a caldo e termoformato se grado e attrezzatura lo consentono. Il ritiro dipende da materiale, lotto, raffreddamento, stiramento, utensile e direzione. Per una piega, riscaldare uniformemente e raffreddare in dima. La forma completa aggiunge raggi, sformo, bloccaggio, sfiato, distribuzione della parete, raffreddamento e rifilo. Approvare le dimensioni dopo un raffreddamento rappresentativo. Offrire la termoformatura dell'intera lastra solo dopo aver confermato la capacità.

07

Abbinare lastra, apporto, giunto e controllo di saldatura

La saldatura è documentata per PP compatibili. Röchling richiede bacchetta compatibile e superfici pulite; SIMONA aggiunge preparazione, equilibrio termico, raffreddamento e geometria. Il disegno specifica famiglia PP, apporto, giunto, carico, accesso, fissaggio e controllo. Tenere inchiostro, olio e pennarello lontani dal giunto. Un cordone regolare non prova resistenza o tenuta; la prova deve corrispondere alla funzione.

08

Considerare stampa e incollaggio come sistemi superficiali

Il PP non trattato ha bassa energia superficiale. Additivi, contaminazione e invecchiamento del trattamento corona o fiamma influenzano l'adesione. Occorre tracciare lato trattato, metodo, età, pulizia e sistema di inchiostro o adesivo. Approvare la stampa dopo piega, pulizia o abrasione. L'incollaggio resta specifico del progetto finché non sono approvati preparazione, istruzioni dell'adesivo, cura, carico, esposizione e prova distruttiva.

09

Usare difetti e controlli per fase per governare la qualità

In accettazione verificare materiale, superficie, direzione, planarità e danni. Dopo la lavorazione controllare dimensioni libere, bave, fusione, trucioli risaldati, fori e segni; dopo la formatura, forma fredda, deformazione, parete e rifilo; dopo la saldatura, identità, continuità, distorsione e prova funzionale; dopo la stampa, lato, pulizia, cura e adesione. Le impostazioni specifiche SIMONA, Röchling, LyondellBasell e Trotec non sono valori universali per il PP.

Applicazioni

Dove questo percorso crea valore.

01Pannelli e profili in PP tagliati
02Divisori riutilizzabili
03Rivestimenti e protezioni industriali
04Vassoi e recipienti fabbricati
05Componenti in PP stampati e piegati
06Parti lavorate per apparecchiature

Domande comuni

Dettagli che gli acquirenti chiedono prima di una richiesta di offerta.

La lastra in polipropilene può essere lavorata a CNC?+

Sì. Può essere segata, fresata e forata con utensili affilati, supporto stabile e rimozione dei trucioli. Approvare le dimensioni dopo lo sbloccaggio.

La lastra in PP può essere tagliata al laser?+

Alcune lastre piene possono esserlo, ma grado, additivi, macchina, aspirazione, maschera, bordo e uso successivo richiedono una prova rappresentativa.

Il polipropilene può essere piegato senza calore?+

Alcuni prodotti possono flettersi o piegarsi, ma non esiste una regola universale. Vanno provati grado, spessore, direzione, raggio e movimento ripetuto.

Termoformatura e piega lineare sono la stessa cosa?+

No. La piega riscalda una zona locale; la termoformatura modella un'area più grande e comprende stiramento, parete, ritiro, raffreddamento e rifilo.

La saldatura è migliore dell'incollaggio per il PP?+

La saldatura è documentata per PP compatibile, ma richiede materiale, giunto ed esecuzione corretti. Un adesivo speciale va validato con carico ed esposizione reali.

Perché una stampa su PP si stacca dopo un buon aspetto iniziale?+

Bassa energia, additivi, contaminazione, invecchiamento del trattamento, inchiostro incompatibile o cura insufficiente possono ridurre l'adesione. Provare dopo l'uso previsto.

Cosa deve indicare un disegno di fabbricazione del PP?+

Grado, spessore, direzione, lati trattato e visibile, riferimenti piani e finiti, giunti, zone grafiche, dimensioni libere, controlli e orientamento dell'imballo.