Mapeie o produto e o fluxo de trabalho
Colete a peça, modelo, superfícies de contato críticas, direção de carregamento, etapas de manuseio, ambiente e plano de devolução ou descarte.
Ajuste do produto projetado em cada cavidade
Bandejas plásticas termoformadas PET, PETG, RPET e PVC personalizadas, projetadas para ajuste do produto, cavidades, manuseio, empilhamento, corte, amostras e embalagem para exportação.
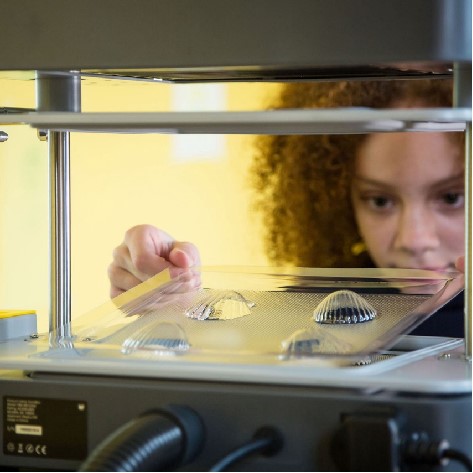
Especificação do projeto
Rota de produção
Colete a peça, modelo, superfícies de contato críticas, direção de carregamento, etapas de manuseio, ambiente e plano de devolução ou descarte.
Defina cavidades, inclinação, raios, profundidade, acesso dos dedos, nervuras, folgas, comportamento de aninhamento e empilhamento.
Revise PET, PETG, RPET ou PVC, cor, espessura inicial e documentação específica do projeto.
Forme amostras representativas, corte-as e teste o ajuste, carregamento, remoção e empilhamento reais do produto.
Controle o material aprovado, formando rotas, dados de corte e dimensões críticas durante a produção.
Bandejas de embalagem com profundidade de agrupamento controlada, orientação e suporte de caixa para reduzir emperramento ou deformação.
Lógica do projeto
Uma bandeja termoformada deve caber no produto, liberar-se das ferramentas, reter a espessura útil da parede e funcionar durante o carregamento, empilhamento, transporte e descarga. ONE PLASTIC combina a família PET ou folha de PVC com formação, corte e fabricação a vácuo para embalagens definidas pelo comprador e bandejas de manuseio. Conformidade de material, ESD, contato com alimentos ou reivindicações médicas aplicam-se somente quando um grau específico e documentação de apoio são acordados por escrito.
Comece com mais do que as dimensões externas do produto. Explique como ele é carregado, quais superfícies podem tocar o plástico, como ele é transportado, se ele se move através de uma linha de montagem e como os usuários o removem. Um encarte de varejo que contém um item para apresentação tem prioridades diferentes de uma bandeja com múltiplas cavidades que move repetidamente componentes de precisão. Forneça uma amostra física ou um modelo 3D preciso e identifique áreas frágeis, cosméticas, pontiagudas ou sensíveis à contaminação. O ONE PLASTIC pode então revisar os pontos de contato e a orientação antes que a geometria da cavidade seja fixada.
Uma cavidade deve localizar o item sem prendê-lo. Defina a folga posicional, o movimento aceitável, as características de retenção e se o produto é coletado manualmente, com pinça ou com ferramenta de sucção. As vieiras dos dedos, os orifícios de passagem e os relevos podem melhorar a descarga, mas podem reduzir o suporte. Layouts com múltiplas cavidades precisam de rede suficiente entre os itens para formação e estabilidade de corte. Caso as embalagens mudem de tamanho ou SKU, mostre toda a faixa de tolerância. Uma amostra representativa deve utilizar produtos reais em limites relevantes, em vez de confirmar o ajuste com apenas uma peça ideal.
A chapa aquecida se estende para dentro ou sobre a ferramenta, de modo que paredes verticais profundas e cantos internos afiados podem causar desbaste não uniforme e dificuldade de liberação. Ângulos de inclinação, raios generosos e taxas de estiramento controladas ajudam a distribuir o material e permitem que a peça saia da ferramenta. A espessura inicial da chapa não é igual à espessura final da parede em todos os locais. Identifique zonas críticas estruturais e cosméticas para que a geometria da ferramenta e os testes de processo possam se concentrar nelas. Não especifique cantos afiados do papel quando o processo de conformação e o uso final precisarem de um raio prático.
PET, PETG, RPET e PVC oferecem diferentes considerações sobre clareza, formação, resistência, custo e fim de vida útil. Indique a exposição à temperatura, produtos químicos, UV, ciclos de reutilização, sensibilidade estática e requisitos de destino. ONE PLASTIC não deve implicar que cada folha disponível seja automaticamente certificada para contato com alimentos, médica, segura contra ESD ou conteúdo reciclado. Se tal propriedade for necessária, identifique o mercado vigente e documente antes da cotação para que um grau específico, evidência e rastreabilidade da produção possam ser revisados.
Bandejas muito apertadas podem emperrar, enquanto o espaçamento excessivo desperdiça caixa e volume de carga. Aros, alças, recursos de degrau e formato de cavidade podem controlar a profundidade do agrupamento e fornecer separação. Se as bandejas carregadas forem empilhadas, defina o caminho de carregamento para que a bandeja superior não pressione o produto abaixo. O desagrupamento automatizado pode exigir comportamento de flange e separação mais consistente do que o uso manual. Teste o número de bandejas aninhadas, a duração esperada do armazenamento e o método de desembalagem durante a aprovação da amostra, e não após a chegada das caixas de produção.
A rota da ferramenta depende da quantidade, tamanho, detalhe e vida útil do programa. Uma ferramenta de desenvolvimento ou cavidade representativa pode ajudar a confirmar a geometria, enquanto as ferramentas de produção suportam o resultado e a repetibilidade acordados. A revisão da amostra deve incluir a aparência formada, o ajuste real do produto, a distribuição nas paredes em áreas críticas, a liberação, o corte, o empilhamento e a embalagem. Marcar todas as alterações no desenho ou modelo e identificar a amostra aprovada. Uma alteração no material, na geometria do produto ou na profundidade da cavidade pode exigir modificação da ferramenta e aprovação renovada.
Após a formação, a bandeja pode precisar de seu perímetro, furos, ranhuras ou recursos de referência aparados. Defina quais dimensões localizam o produto, encaixam em uma tampa, guiam uma máquina ou encaixam uma caixa. As medições devem referenciar dados estáveis porque as paredes flexíveis podem mover-se sob pressão de inspeção. Os critérios visuais devem distinguir a teia funcional ou a textura formada dos defeitos reais. Se uma inserção se ajustar a outro componente do pacote, forneça essa peça correspondente para a revisão da amostra, para que a interação do corte e do flange seja verificada em conjunto.
Envie amostras de produtos ou dados 3D, áreas de contato críticas, limites externos de bandejas, contagem de cavidades, quantidade, método de carregamento e remoção, preferência de material, ambiente, documentos de classificação exigidos, restrições de extração e empilhamento, desenho de acabamento, prioridades de tolerância, expectativa de ferramentas, testes de amostra, embalagem e destino. Indique se as bandejas são enviadas vazias, aninhadas, pré-carregadas ou como parte de um circuito de retorno. Um resumo completo do fluxo de trabalho permite que a ONE PLASTIC cite desenvolvimento, ferramentas, conformação e embalagem como um sistema.
Aplicativos
Perguntas comuns
A ONE PLASTIC analisa construções em PET, PETG, RPET e PVC de acordo com clareza, conformação, manuseio, ambiente e documentação exigida.
Sim. Uma amostra física ou modelo preciso, além de requisitos de contato, liberação e manuseio, podem apoiar o desenvolvimento de cavidades e amostras.
Eles ajudam a distribuir a folha aquecida pela ferramenta e permitem que a bandeja formada se solte. Paredes muito profundas e cantos agudos podem aumentar o desbaste e a aderência.
Não. A termoformação estica a chapa inicial, portanto a geometria afeta a espessura local da parede. As áreas críticas devem ser identificadas e revisadas em amostras.
Sim. Aros, talões e recursos de degrau podem gerenciar caminhos de carga e profundidade de aninhamento. Teste o empilhamento carregado e o desagrupamento vazio no fluxo de trabalho pretendido.
Nenhuma reivindicação geral é feita. Um tipo específico de material, requisito de destino, documento de apoio e escopo de produção devem ser acordados para qualquer propriedade regulamentada ou funcional.
Sim. Perímetros, ranhuras, furos e referências podem ser cortados de acordo com um desenho aprovado, com inspeção focada nas dimensões funcionais de encaixe.
Envie dados do produto, layout da bandeja, quantidade, material e ambiente, documentos necessários, necessidades de empilhamento e corte, ferramental, testes de amostra, embalagem e destino.