Mapuj produkt i przepływ pracy
Zbierz część, model, krytyczne powierzchnie styku, kierunek załadunku, etapy obsługi, środowisko oraz plan zwrotu lub utylizacji.
Produkt dopasowany do każdej wnęki
Niestandardowe tacki termoformowane z tworzyw sztucznych PET, PETG, RPET i PVC, zaprojektowane z myślą o dopasowaniu produktu, wnękach, obsłudze, układaniu w stosy, przycinaniu, próbkach i opakowaniach eksportowych.
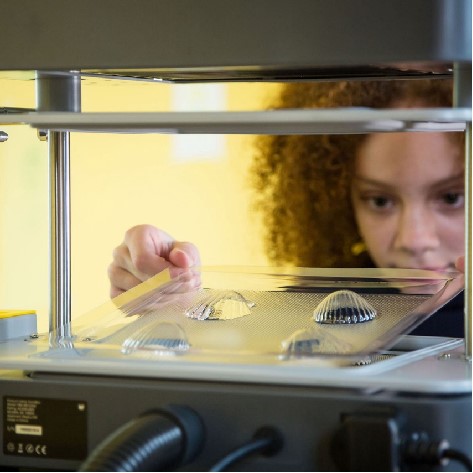
Specyfikacja projektu
Trasa produkcyjna
Zbierz część, model, krytyczne powierzchnie styku, kierunek załadunku, etapy obsługi, środowisko oraz plan zwrotu lub utylizacji.
Ustaw wgłębienia, zanurzenie, promienie, głębokość, dostęp palców, żebra, prześwity, zachowanie zagnieżdżania i układania w stosy.
Przejrzyj PET, PETG, RPET lub PVC, kolor, grubość początkową i dokumentację dotyczącą konkretnego projektu.
Utwórz reprezentatywne próbki, przytnij je i przetestuj rzeczywiste dopasowanie produktu, ładowanie, usuwanie i układanie w stosy.
Kontroluj zatwierdzony materiał, trasę formowania, punkty odniesienia przycięcia i wymiary krytyczne podczas produkcji.
Pakuj tace z kontrolowaną głębokością zagnieżdżenia, orientacją i podparciem kartonu, aby zmniejszyć zakleszczenie lub deformację.
Logika projektu
Taca termoformowana musi pasować do produktu, być wolna od oprzyrządowania, zachowywać użyteczną grubość ścianki i pracować podczas załadunku, układania w stosy, transportu i rozładunku. ONE PLASTIC łączy w sobie arkusze z rodziny PET lub PVC z formowaniem próżniowym, przycinaniem i produkcją w celu uzyskania zdefiniowanych przez kupującego tacek do pakowania i przenoszenia. Zgodność materiałowa, ESD, kontakt z żywnością lub oświadczenia medyczne mają zastosowanie tylko wtedy, gdy określona klasa i dokumentacja uzupełniająca zostaną uzgodnione na piśmie.
Zacznij od czegoś więcej niż tylko zewnętrzne wymiary produktu. Wyjaśnij, w jaki sposób jest ładowany, które powierzchnie mogą dotykać plastiku, w jaki sposób jest przenoszony, czy przemieszcza się po linii montażowej i w jaki sposób użytkownicy go usuwają. Wkładka do sprzedaży detalicznej, w której znajduje się jeden przedmiot do prezentacji, ma inne priorytety niż taca z wieloma wnękami, w której wielokrotnie przenosi się precyzyjne komponenty. Dostarcz próbkę fizyczną lub dokładny model 3D i zidentyfikuj obszary delikatne, kosmetyczne, ostre lub wrażliwe na zanieczyszczenia. ONE PLASTIC może następnie sprawdzić punkty styku i orientację przed ustaleniem geometrii wnęki.
Wgłębienie powinno zlokalizować przedmiot, nie zatrzymując go. Zdefiniuj luz pozycyjny, akceptowalny ruch, cechy retencji oraz to, czy produkt jest pobierany ręcznie, za pomocą chwytaka czy narzędzia ssącego. Przegrzebki na palce, otwory przelotowe i reliefy mogą usprawnić rozładunek, ale mogą zmniejszyć wsparcie. Układy z wieloma wgłębieniami wymagają wystarczającej ilości środnika pomiędzy elementami, aby zapewnić stabilność formowania i przycinania. Jeśli opakowania zmieniają się pod względem rozmiaru lub SKU, pokaż pełny zakres tolerancji. Reprezentatywna próbka powinna wykorzystywać rzeczywiste produkty w odpowiednich granicach, zamiast potwierdzać dopasowanie tylko jednej idealnej części.
Podgrzany arkusz rozciąga się do lub nad narzędziem, więc głębokie pionowe ściany i ostre wewnętrzne narożniki mogą powodować nierównomierne przerzedzenie i trudne uwalnianie. Kąty pochylenia, duże promienie i kontrolowane współczynniki rozciągania pomagają w rozprowadzaniu materiału i pozwalają części opuścić narzędzie. Początkowa grubość blachy nie jest w każdym miejscu równa grubości gotowej ściany. Zidentyfikuj strukturalne i kosmetyczne strefy krytyczne, aby geometria narzędzi i próby procesu mogły się na nich skupić. Nie określaj ostrych jak papier narożników, gdy proces formowania i końcowe zastosowanie wymagają praktycznego promienia.
PET, PETG, RPET i PVC oferują różną klarowność, formowanie, wytrzymałość, koszt i koniec życia. Określ narażenie na temperaturę, chemikalia, promieniowanie UV, cykle ponownego użycia, wrażliwość statyczną i wymagania dotyczące miejsca przeznaczenia. ONE PLASTIC nie powinien sugerować, że każdy dostępny arkusz ma automatycznie certyfikat kontaktu z żywnością, certyfikat medyczny, bezpieczeństwo ESD lub zawartość materiału pochodzącego z recyklingu. Jeśli wymagana jest taka właściwość, należy określić rynek właściwy i udokumentować przed wyceną, aby można było sprawdzić konkretny gatunek, dowody i identyfikowalność produkcji.
Tace, które są zbyt ciasno zagnieżdżone, mogą się zaciąć, a nadmierne odstępy powodują marnowanie objętości kartonu i ładunku. Obręcze, występy, stopnie i kształt wnęki mogą kontrolować głębokość zagnieżdżania i zapewniać separację. Jeśli załadowane tace układają się w stos, zdefiniuj ścieżkę ładowania w taki sposób, aby górna taca nie naciskała na produkt poniżej. Automatyczne oddzielanie może wymagać bardziej spójnego zachowania kołnierza i separacji niż użycie ręczne. Sprawdź liczbę zagnieżdżonych tac, przewidywany czas przechowywania i metodę rozpakowywania podczas zatwierdzania próbki, a nie po przybyciu kartonów produkcyjnych.
Trasa narzędzia zależy od ilości, rozmiaru, szczegółów i trwałości programu. Narzędzie rozwojowe lub reprezentatywna wnęka mogą pomóc w potwierdzeniu geometrii, podczas gdy oprzyrządowanie produkcyjne zapewnia uzgodnioną wydajność i powtarzalność. Przegląd próbek powinien uwzględniać uformowany wygląd, faktyczne dopasowanie produktu, rozmieszczenie ścianek w krytycznych obszarach, wydanie, przycięcie, układanie w stosy i pakowanie. Zaznacz wszystkie zmiany na rysunku lub modelu i zidentyfikuj zatwierdzoną próbkę. Zmiana materiału, geometrii produktu lub głębokości wgłębienia może wymagać modyfikacji narzędzia i ponownego zatwierdzenia.
Po uformowaniu taca może wymagać przycięcia obwodu, otworów, szczelin lub elementów odniesienia. Określ, jakie wymiary umiejscowią produkt, połączą z pokrywką, poprowadzą maszynę lub zmieszczą w kartonie. Pomiary powinny odnosić się do stabilnych punktów odniesienia, ponieważ elastyczne ściany mogą poruszać się pod ciśnieniem kontrolnym. Kryteria wizualne powinny odróżniać funkcjonalną taśmę lub uformowaną teksturę od rzeczywistych wad. Jeśli wkładka pasuje do innego elementu opakowania, należy dostarczyć tę pasującą część do przeglądu próbki, aby wspólnie zweryfikować interakcję wykończenia i kołnierza.
Wyślij próbki produktów lub dane 3D, krytyczne obszary kontaktu, zewnętrzne granice tac, liczbę wnęk, ilość, metodę ładowania i usuwania, preferencje materiałowe, środowisko, wymagane dokumenty dotyczące gatunku, ograniczenia dotyczące rysowania i układania, rysunki przycięć, priorytety tolerancji, oczekiwania dotyczące narzędzi, testy próbek, pakowanie i miejsce docelowe. Określ, czy tace są wysyłane puste, zagnieżdżone, wstępnie załadowane, czy też jako część pętli zwrotnej. Kompletny opis przepływu pracy umożliwia firmie ONE PLASTIC wycenę rozwoju, oprzyrządowania, formowania i pakowania w ramach jednego systemu.
Aplikacje
Często zadawane pytania
ONE PLASTIC sprawdza konstrukcje PET, PETG, RPET i PVC pod kątem przejrzystości, formowania, obsługi, środowiska i wymaganej dokumentacji.
Tak. Próbka fizyczna lub dokładny model oraz wymagania dotyczące kontaktu, prześwitu i obsługi mogą pomóc w opracowaniu ubytku i próbki.
Pomagają rozprowadzić podgrzany arkusz na narzędziu i umożliwiają zwolnienie utworzonej tacy. Bardzo głębokie ściany i ostre narożniki mogą zwiększać przerzedzanie i sklejanie.
Nie. Termoformowanie rozciąga arkusz początkowy, więc geometria wpływa na lokalną grubość ścianki. Należy zidentyfikować i sprawdzić obszary krytyczne na próbkach.
Tak. Obręcze, występy i stopnie umożliwiają zarządzanie ścieżkami obciążenia i głębokością zagnieżdżenia. Przetestuj załadowane układanie i puste denestowanie w ramach zamierzonego przepływu pracy.
Nie ma żadnych ogólnych roszczeń. Dla każdej regulowanej lub funkcjonalnej właściwości należy uzgodnić konkretny gatunek materiału, wymagania dotyczące miejsca docelowego, dokument potwierdzający i zakres produkcji.
Tak. Obwody, szczeliny, otwory i punkty odniesienia można przyciąć zgodnie z zatwierdzonym rysunkiem, a kontrola koncentruje się na funkcjonalnych wymiarach połączenia.
Wyślij dane produktu, układ tac, ilość, materiał i środowisko, wymagane dokumenty, potrzeby w zakresie układania i przycinania, oprzyrządowanie, testy próbek, pakowanie i miejsce docelowe.