Mapear el producto y el flujo de trabajo
Recoja la pieza, modelo, superficies de contacto críticas, dirección de carga, pasos de manipulación, entorno y plan de devolución o eliminación.
Ajuste del producto diseñado en cada cavidad
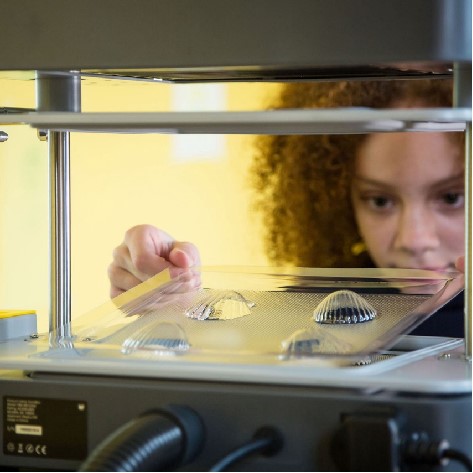
Bandejas de plástico termoformadas de PET, PETG, RPET y PVC personalizadas diseñadas para el ajuste del producto, las cavidades, la manipulación, el apilado, el recorte, las muestras y el embalaje de exportación.
Especificación del proyecto
Ruta de producción
Recoja la pieza, modelo, superficies de contacto críticas, dirección de carga, pasos de manipulación, entorno y plan de devolución o eliminación.
Establezca cavidades, calado, radios, profundidad, acceso de los dedos, nervaduras, espacios libres, comportamiento de anidamiento y apilamiento.
Revisar PET, PETG, RPET o PVC, color, espesor inicial y documentación específica del proyecto.
Forme muestras representativas, recórtelas y pruebe el ajuste, la carga, la extracción y el apilado del producto real.
Controle el material aprobado, la ruta de encofrado, los datos de corte y las dimensiones críticas durante la producción.
Empaque bandejas con profundidad de anidación, orientación y soporte de cartón controlados para reducir atascos o deformaciones.
Lógica del proyecto
Una bandeja termoformada debe adaptarse al producto, liberarse de las herramientas, conservar el espesor de pared utilizable y funcionar durante la carga, el apilado, el transporte y la descarga. ONE PLASTIC combina láminas de la familia PET o PVC con conformado, recorte y fabricación al vacío para bandejas de manipulación y embalaje definidas por el comprador. Las declaraciones de cumplimiento de materiales, ESD, contacto con alimentos o médicas se aplican solo cuando se acuerda por escrito un grado específico y la documentación de respaldo.
Comience con más dimensiones que las exteriores del producto. Explica cómo se carga, qué superficies pueden tocar el plástico, cómo se transporta, si pasa por una línea de montaje y cómo lo retiran los usuarios. Un inserto de venta minorista que contiene un artículo para su presentación tiene prioridades diferentes a las de una bandeja de múltiples cavidades que mueve repetidamente componentes de precisión. Proporcione una muestra física o un modelo 3D preciso e identifique áreas frágiles, cosméticas, punzantes o sensibles a la contaminación. Luego, ONE PLASTIC puede revisar los puntos de contacto y la orientación antes de fijar la geometría de la cavidad.
Una cavidad debe localizar el artículo sin atraparlo. Defina el espacio libre posicional, el movimiento aceptable, las características de retención y si el producto se recoge con la mano, con pinza o con herramienta de succión. Los festones, los orificios de paso y los relieves pueden mejorar la descarga, pero pueden reducir el soporte. Los diseños de cavidades múltiples necesitan suficiente red entre los elementos para lograr estabilidad en el conformado y el recorte. Si los paquetes cambian por tamaño o SKU, muestre el rango de tolerancia completo. Una muestra representativa debe utilizar productos reales con límites relevantes en lugar de confirmar el ajuste con una sola pieza ideal.
La lámina calentada se extiende dentro o sobre la herramienta, por lo que las paredes verticales profundas y las esquinas internas afiladas pueden causar un adelgazamiento no uniforme y una liberación difícil. Los ángulos de inclinación, los radios generosos y las relaciones de estiramiento controladas ayudan a distribuir el material y permiten que la pieza salga de la herramienta. El espesor inicial de la lámina no es el mismo que el espesor de la pared final en cada ubicación. Identifique zonas críticas estructurales y cosméticas para que la geometría de las herramientas y las pruebas de procesos puedan centrarse en ellas. No especifique esquinas afiladas como el papel cuando el proceso de formado y el uso final necesiten un radio práctico.
PET, PETG, RPET y PVC ofrecen diferentes consideraciones de claridad, formación, tenacidad, costo y fin de vida útil. Indique la exposición a la temperatura, los productos químicos, los rayos UV, los ciclos de reutilización, la sensibilidad estática y los requisitos de destino. ONE PLASTIC no debe implicar que cada hoja disponible tenga automáticamente certificación de contacto con alimentos, médica, segura contra ESD o de contenido reciclado. Si se requiere dicha propiedad, identifique el mercado vigente y documente antes de la cotización para que se pueda revisar un grado específico, evidencia y trazabilidad de la producción.
Las bandejas que encajan demasiado juntas pueden atascarse, mientras que el espaciamiento excesivo desperdicia el volumen del cartón y de la carga. Los bordes, las orejetas, los escalones y la forma de la cavidad pueden controlar la profundidad del anidamiento y proporcionar separación. Si las bandejas cargadas se apilan, defina la ruta de carga para que la bandeja superior no presione el producto de abajo. El desapilado automatizado puede requerir un comportamiento de separación y bridas más consistente que el uso manual. Pruebe la cantidad de bandejas anidadas, la duración prevista del almacenamiento y el método de desembalaje durante la aprobación de la muestra, no después de que lleguen las cajas de producción.
La ruta de la herramienta depende de la cantidad, el tamaño, el detalle y la vida del programa. Una herramienta de desarrollo o una cavidad representativa puede ayudar a confirmar la geometría, mientras que las herramientas de producción respaldan el resultado y la repetibilidad acordados. La revisión de la muestra debe incluir la apariencia formada, el ajuste real del producto, la distribución de las paredes en áreas críticas, la liberación, el recorte, el apilado y el embalaje. Marque todos los cambios en el dibujo o modelo e identifique la muestra aprobada. Un cambio en el material, la geometría del producto o la profundidad de la cavidad puede requerir una modificación de la herramienta y una aprobación renovada.
Después de la formación, es posible que sea necesario recortar el perímetro, los orificios, las ranuras o las características de referencia de la bandeja. Define qué dimensiones ubican el producto, acoplan con una tapa, guían una máquina o encajan una caja de cartón. Las mediciones deben hacer referencia a datos estables porque las paredes flexibles pueden moverse bajo la presión de inspección. Los criterios visuales deben distinguir las correas funcionales o la textura formada de los defectos reales. Si un inserto encaja en otro componente del paquete, proporcione esa pieza coincidente para la revisión de la muestra, de modo que se verifique la interacción entre el borde y la brida.
Envíe muestras de productos o datos 3D, áreas de contacto críticas, límites exteriores de la bandeja, recuento de cavidades, cantidad, método de carga y extracción, preferencia de material, entorno, documentos de calificación requeridos, restricciones de dibujo y apilamiento, dibujo de recorte, prioridades de tolerancia, expectativa de herramientas, pruebas de muestra, embalaje y destino. Indique si las bandejas se envían vacías, anidadas, precargadas o como parte de un circuito de retorno. Un resumen completo del flujo de trabajo permite a ONE PLASTIC cotizar el desarrollo, las herramientas, el conformado y el embalaje como un solo sistema.
Aplicaciones
Preguntas comunes
ONE PLASTIC revisa construcciones de PET, PETG, RPET y PVC según claridad, forma, manipulación, entorno y documentación requerida.
Sí. Una muestra física o un modelo preciso más requisitos de contacto, espacio libre y manipulación pueden respaldar el desarrollo de cavidades y muestras.
Ayudan a que la lámina calentada se distribuya sobre la herramienta y dejen que se suelte la bandeja formada. Las paredes muy profundas y las esquinas afiladas pueden aumentar el adelgazamiento y la adherencia.
No. El termoformado estira la lámina inicial, por lo que la geometría afecta el espesor de la pared local. Las áreas críticas deben identificarse y revisarse en muestras.
Sí. Los aros, las orejetas y los escalones pueden gestionar las rutas de carga y la profundidad de anidamiento. Pruebe el apilado cargado y el desapilado vacío según el flujo de trabajo previsto.
No se hace ningún reclamo general. Se debe acordar un grado de material específico, un requisito de destino, un documento de respaldo y un alcance de producción para cualquier propiedad regulada o funcional.
Sí. Los perímetros, ranuras, agujeros y puntos de referencia se pueden recortar según un plano aprobado, con la inspección centrada en las dimensiones de acoplamiento funcionales.
Envíe datos del producto, disposición de la bandeja, cantidad, material y entorno, documentos requeridos, necesidades de apilamiento y recorte, herramientas, pruebas de muestra, embalaje y destino.